 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
خط إنتاج المعجنات: كيف يعمل، وماذا يتضمن، وكيفية اختيار الإعداد المناسب لمخبزك
محتوى
- ما هو خط إنتاج المعجنات ومن يحتاج إليه
- المراحل الرئيسية في خط إنتاج المعجنات
- أنواع خطوط إنتاج المعجنات حسب فئة المنتج
- مستويات الأتمتة: من خطوط المعجنات شبه اليدوية إلى خطوط المعجنات الآلية بالكامل
- تخطيط القدرات: مطابقة مواصفات الخط لمتطلبات الإنتاج الخاصة بك
- متطلبات النظافة وسلامة الأغذية لمعدات إنتاج المعجنات
- الأسئلة الرئيسية التي يجب طرحها عند تقييم موردي خطوط إنتاج المعجنات
ما هو خط إنتاج المعجنات ومن يحتاج إليه
خط إنتاج المعجنات عبارة عن سلسلة من الآلات ومحطات العمل المترابطة مرتبة بالتسلسل لأتمتة أو شبه أتمتة تصنيع منتجات المعجنات — بدءًا من خلط العجين الأولي وحتى التصفيح والتشكيل والحشو والتدقيق والخبز والتعبئة والتغليف. بدلاً من الآلات الفردية المستقلة التي يتم تشغيل كل منها على حدة بواسطة خباز، يدمج خط الإنتاج هذه المراحل في سير عمل مستمر أو شبه مستمر، مع تحرك العجين أو المنتج خلال كل خطوة من خطوات العملية في تسلسل متحكم فيه وقابل للتكرار. والنتيجة هي إنتاج أعلى بكثير لكل ساعة عمل، وأبعاد ووزن متسقين للمنتج، والقدرة على الحفاظ على معايير الجودة عبر أحجام إنتاج كبيرة جدًا والتي سيكون من المستحيل تحقيقها بالطرق اليدوية وحدها.
الشركات التي تستثمر في خطوط إنتاج المعجنات تتراوح على نطاق واسع. وفي الطرف الأصغر، قد يقوم مخبز حرفي يتوسع من الإنتاج اليدوي بالكامل بتثبيت خط شبه أوتوماتيكي قادر على إنتاج 500 إلى 1000 كرواسون في الساعة، باستخدام آلة تقطيع العجين، وآلة تغليف الزبدة، وآلة لف الكرواسون الأوتوماتيكية مع الاحتفاظ بالتحميل اليدوي ووضع الصينية. على المستوى الصناعي، تدير شركات تصنيع المخابز الكبرى خطوط معجنات آلية بالكامل تنتج عشرات الآلاف من الوحدات في الساعة —من مقسمات العجين الآلية وأنظمة التصفيح من خلال آلات التشكيل التي يتم التحكم فيها بواسطة المؤازرة، وأفران الأنفاق، وأنظمة التبريد الحلزونية، والتغليف الآلي — مع الحد الأدنى من التدخل البشري بما يتجاوز المراقبة وفحوصات الجودة. إن فهم مكان عمليتك على هذا الطيف، وكيف تبدو الخطوة المنطقية التالية في الأتمتة، هو نقطة البداية لأي قرار استثماري في خط إنتاج المعجنات.
المراحل الرئيسية في خط إنتاج المعجنات
يشتمل خط تصنيع المعجنات الكامل عادةً على عدة مراحل عملية متميزة، تحتوي كل منها على معدات مخصصة. لا يتضمن كل سطر كل مرحلة — يعتمد التكوين المحدد على نوع المنتج والمخرجات المطلوبة ومستوى الأتمتة — ولكن فهم ما تفعله كل مرحلة ولماذا هي مهمة يوفر الإطار لتحديد أو تقييم أي سطر معجنات.
التعامل مع المكونات وتحديد جرعاتها
تبدأ خطوط المعجنات الصناعية بأنظمة جرعات المكونات الآلية التي تزن وتوزع الدقيق والماء والدهون والسكر والملح والخميرة والمكونات الجافة والسائلة الأخرى في نظام الخلط بالنسب الصحيحة لكل وصفة. تعد صوامع الدقيق المزودة بأنظمة نقل هوائية وصمامات جرعات السوائل الآلية وبرامج إدارة الوصفات التي تتحكم في تسلسل الجرعات أمرًا قياسيًا في المخابز ذات الحجم الكبير. إن تحديد جرعات المكونات بدقة وقابلة للتكرار هو أساس جودة المنتج الثابتة — حتى الاختلافات الصغيرة في محتوى الماء أو نسبة الدهون في عجينة المعجنات الرقائقية تنتج اختلافات قابلة للقياس في نسيج المنتج النهائي والعائد. تستخدم الخطوط شبه الصناعية عادةً الوزن اليدوي مع الخلط الدفعي، لكن الجرعات الآلية تصبح فعالة من حيث التكلفة عند أحجام تزيد عن 500 كجم تقريبًا من العجين لكل نوبة عمل.
خلط العجين
تعمل مرحلة الخلط على تطوير بنية الجلوتين في العجين وفقًا للمواصفات المطلوبة لعملية التصفيح أو التشكيل اللاحقة. عادة ما يتم خلط عجائن المعجنات للمنتجات المصفحة — الكرواسون، المعجنات الدنماركية، المعجنات المنتفخة — إلى حالة متخلفة نسبيًا مقارنة بعجائن الخبز، لأن الغلوتين المفرط في التطور يجعل التصفيح صعبًا عن طريق التسبب في عودة العجين إلى وضعه الطبيعي أثناء التغطية. تستخدم خطوط المعجنات الصناعية خلاطات حلزونية أو خلاطات أفقية ذات سرعة متغيرة ومنحنيات خلط قابلة للبرمجة، قادرة على معالجة دفعات تتراوح من 50 إلى 500 كجم أو أكثر. يتم استخدام الخلاطات المستمرة —التي تعالج العجين في تيار ثابت بدلاً من دفعات منفصلة — على الخطوط ذات الحجم الأكبر للتخلص من وقت دورة الدفعة الذي يحد من الإنتاجية في عمليات الخلط الدفعي.
راحة العجين وتلطيفه
بعد الخلط، تتطلب عجائن المعجنات المصفحة فترة راحة —عادةً من 20 إلى 45 دقيقة عند درجة حرارة يمكن التحكم فيها — للسماح للجلوتين بالاسترخاء قبل بدء التصفيح. في الخطوط الصناعية، تتم إدارة مرحلة الراحة هذه في غرف مقاومة المثبط التي يتم التحكم في درجة حرارتها أو على أنظمة النقل المبردة التي تحافظ على العجين عند درجة حرارة ثابتة. يعد وقت الراحة المناسب أمرًا بالغ الأهمية لعجين المعجنات والكرواسون — تتمزق العجينة غير المريحة بشكل كافٍ أثناء التغطية وتنتج تصفيحًا غير منتظم. يجب أيضًا تلطيف كتل الزبدة للتصفيح إلى قوام محدد — عادةً من 14 إلى 17°C— قبل الدمج، حيث تتحطم الزبدة الباردة جدًا بدلاً من تكوين طبقات متساوية، وتذوب الزبدة الدافئة جدًا في العجين بدلاً من إنشاء طبقات دهنية مميزة.
التصفيح والصفائح
التصفيح هو العملية المحددة في صناعة الكرواسون والمعجنات الدنماركية والمعجنات المنتفخة — الطي المتكرر وتغطية العجين بطبقات دهنية بينها لإنشاء مئات طبقات دهن العجين المميزة التي تنتج الملمس المتقشر والخفيف المميز لهذه المنتجات. تستخدم خطوط التصفيح الصناعية صفائح العجين الآلية مع التحكم الدقيق في الفجوات، وأغلفة كتلة الزبدة التي تغلف الزبدة ميكانيكيًا داخل كتلة العجين، وأنظمة الطي التي تقوم بتسلسلات الطي (عادةً مجموعات ثلاثية ورباعية لتحقيق العدد المطلوب من الطبقات) دون التعامل اليدوي. يعتمد عدد الطبقات المنتجة على تسلسل الطيات — ثلاث طيات مزدوجة تنتج 27 طبقة، وثلاث طيات مفردة وطية مزدوجة واحدة تنتج 32 طبقة، وهكذا حتى عدة مئات من الطبقات بالنسبة لعجينة الباف باستري. يعد الحفاظ على سمك ثابت لطبقة الدهون وتوزيع متساوٍ للدهون طوال عملية التصفيح هو التحدي الفني الأساسي، وتحدد جودة نظام التصفيح بشكل مباشر اتساق المنتج النهائي.
التشكيل والقطع
بعد التصفيح، تمر ورقة العجين عبر قسم التشكيل حيث يتم قطعها وتشكيلها إلى أشكال المنتج الفردية — مثلثات للكرواسون، أو مستطيلات للمعجنات الدنماركية، أو دوائر للفول أو فينتس، أو شرائح لمختلف المنتجات المدرفلة. تستخدم آلات تشكيل المعجنات الصناعية قواطع دوارة أو قواطع طوابع أو قواطع مقصلة لإنتاج أشكال متسقة مع الحد الأدنى من عجينة الخردة. تقوم آلات دحرجة الكرواسون تلقائيًا بلف المثلثات المقطوعة إلى شكل القرن الحلزوني الذي يمكن التعرف عليه بسرعات تصل إلى عدة آلاف من القطع في الساعة. تشتمل خطوط المعجنات الدنماركية على أجهزة إيداع وأنظمة طي تطبق الحشوات وتنشئ الأشكال الدنماركية المختلفة — الطواحين الهوائية والأظرف والضفائر — بسرعة عالية. تقوم أنظمة استعادة العجين الخردة بجمع القطع المتبقية بين القطع المشكلة وإعادتها إلى مرحلة التصفيح أو إلى خط إنتاج منفصل لتقليل النفايات.
التعبئة والإيداع
تحصل العديد من منتجات المعجنات على حشوة — كريمة الكاسترد، فرانجيبان اللوز، كومبوت الفاكهة، الشوكولاتة، حشوات لذيذة — إما قبل التشكيل، أو بعد التشكيل، أو بعد الخبز. تستخدم أجهزة ترسيب التعبئة الصناعية مضخات المكبس أو مضخات التروس أو أنظمة اللولب لوضع وزن دقيق للتعبئة في موقع محدد على كل قطعة بمعدلات دورة تتوافق مع سرعة التشكيل العلوية. يعد التحكم في درجة حرارة الحشوة أمرًا مهمًا لجودة المنتج وسلامة الأغذية — يجب الاحتفاظ بالحشوات القائمة على الكريمة وترسيبها في درجات حرارة تمنع نمو البكتيريا، بينما يجب الحفاظ على حشوات الشوكولاتة أو الغاناش في درجة حرارة تضمن اللزوجة الصحيحة للترسيب المستمر دون تلطيخ أو فيضان قشرة المعجنات.
الإثبات
تتطلب منتجات المعجنات المخمرة بالخميرة — الكرواسون، المعجنات الدنماركية، خبز الشوكولاتة — مرحلة إثبات بعد التشكيل حيث تتخمر الخميرة وتتمدد العجينة قبل الخبز. تستخدم عملية العزل الصناعي حواجز نفقية — غرف معزولة طويلة ذات درجة حرارة متحكم بها (عادة من 28 إلى 32 ° درجة مئوية) ورطوبة (75 إلى 85٪ رطوبة نسبية) تنتقل من خلالها صواني الخبز المحملة على ناقل. يختلف وقت التخمير حسب المنتج والتركيبة —عادةً من 60 إلى 120 دقيقة لعجين الخميرة الرقائقي — ويتم تصميم طول النفق وسرعة الناقل لمطابقة وقت التخمير المطلوب مع إجمالي إنتاجية الخط. الكرواسون غير المقاوم جيدًا يكون كثيفًا بطبقات مضغوطة؛ أما المنتجات المقاومة بشكل مفرط فتنهار في الفرن ولها بنية فتات مفتوحة وغير متساوية. يعد التحكم الدقيق في المثبت أحد أهم متغيرات الجودة في خط إنتاج المعجنات الرقائقية.
الخبز
تستخدم صناعة المعجنات أفران النفق — أفران ناقلة مستمرة تمر من خلالها الصواني المحملة بسرعة يمكن التحكم فيها — أو أفران الرفوف التي تخبز عربات كاملة من المنتج في دورات دفعية. أفران النفق هي المعيار للخطوط المستمرة ذات الحجم الكبير، حيث توفر تحكمًا دقيقًا في درجة الحرارة منطقة تلو الأخرى مما يسمح بتحسين ملف الخبز لكل منتج — عادةً منطقة أولية عالية الحرارة لزنبرك الفرن والكراميل، تليها مناطق منخفضة الحرارة للطهي الداخلي وتطوير اللون. تعتبر منتجات المعجنات حساسة لملف الخبز لأن طبقات الدهون يجب أن تذوب وتتبخر في نطاق درجة حرارة محدد لإنتاج الرفع والفصل المميزين للمنتج الرقائقي جيدًا. يتم استخدام حقن البخار في مرحلة الخبز المبكرة لبعض أنواع المعجنات لتأخير تكوين القشرة وتعظيم زنبرك الفرن.
التبريد والتزجيج والتشطيب
بعد الخبز، يجب تبريد منتجات المعجنات إلى درجة حرارة آمنة قبل التعبئة والتغليف — عادة أقل من 27° درجة مئوية للمنتجات المعبأة في درجة حرارة الغرفة أو إلى درجة حرارة قريبة من درجة التبريد للمنتجات الموزعة المبردة. تستخدم خطوط المعجنات الصناعية مبردات حلزونية أو ناقلات تبريد محيطة تنقل المنتجات عبر منطقة تبريد مكيفة. يمكن تطبيق التزجيج — وضع غسول البيض، أو طلاء المشمش، أو شراب السكر، أو الفوندان — عن طريق الرش، أو الطلاء الأسطواني، أو طلاء الستارة في نقاط محددة في الخط، إما قبل الخبز لغسل البيض وبعض تشطيبات السكر، أو بعد التبريد لطلاء المربى والفوندان. يمكن لمودعي الديكور وضع الكريمة الأنبوبية أو رذاذ الشوكولاتة أو إضافات الجوز في نهاية ناقل التبريد قبل دخول المنتجات إلى نظام التعبئة والتغليف.
أنواع خطوط إنتاج المعجنات حسب فئة المنتج
تتطلب فئات المعجنات المختلفة خطوط إنتاج مختلفة بشكل كبير. إن الخط المحسن لإنتاج الكرواسون ليس هو نفسه الخط المصمم لمعجنات الشو أو قشور التارت ذات القشرة القصيرة. إن فهم تكوين الخط المحدد لمنتجاتك المستهدفة يتجنب الإفراط في تحديد المعدات باهظة الثمن التي لن يتم استخدامها أو التقليل من تحديد الأنظمة التي لا يمكنها التعامل مع متطلبات منتجك.
| فئة المنتج | مراحل الخطوط الرئيسية | المعدات الحرجة | التحدي الفني الرئيسي |
| الكرواسون والدنماركي | امزج، صفِّ، قطع، شكّل، برهن، اخبز، برد | خط التصفيح، بكرة الكرواسون، مُثبت النفق | توزيع طبقة الزبدة بشكل متسق وإثبات متساوٍ |
| منتجات المعجنات المنتفخة | امزج، قم بتغليف (طيات متعددة)، قطع، تشكيل، خبز، تبريد | آلة تقطيع عالية الدقة، آلة تغليف متعددة الطيات، قاطع طوابع | تحقيق مئات الطبقات المتساوية دون ذوبان الدهون |
| عجينة الشو | طهي المعجون، إيداعه، خبزه، تبريده، ملئه، الانتهاء منه | طباخ مستمر، مرسب دقيق، حاقن تعبئة | لزوجة المعجون المتسقة ودقة الترسيب |
| الفطائر والكيش ذات القشرة القصيرة | امزج، صفِّ، اقطع، اضغط، املأ، اخبز، برد، عبئ | مكبس دوار أو آلة تشكيل الفطيرة، تعبئة المودع | سمك القشرة متساوي ووزن التعبئة دقيق |
| معجنات الفيلو والسترودل | امزج، استرح، قم بتمديد/صفائح، طبقة، املأ، لف أو طي، اخبز | آلة تقطيع رقيقة للغاية، نظام رش الزيت، وحدة لف/طي | إنتاج صفائح رقيقة من الورق بشكل متسق دون تمزيق |
مستويات الأتمتة: من خطوط المعجنات شبه اليدوية إلى خطوط المعجنات الآلية بالكامل
خطوط إنتاج المعجنات ليست خيارًا ثنائيًا بين اليدوية والآلية بالكامل — فهي موجودة على مجموعة من مستويات الأتمتة، ويعتمد الموقع الصحيح على هذا الطيف على حجم الإنتاج وتعقيد المنتج ورأس المال المتاح وظروف سوق العمل. يساعد فهم مراحل الأتمتة الشركات على التخطيط لمسار استثماراتها بشكل معقول.
المستوى 1 — شبه يدوي مع الآلات الرئيسية
على هذا المستوى، يضيف المخبز آلات فردية للمساعدة في المهام اليدوية الأكثر كثافة في العمالة أو الحرجة للجودة —عادةً آلة تقطيع العجين وآلة لف الكرواسون — مع الاحتفاظ بالتعامل اليدوي لجميع الخطوات الأخرى. تضمن آلة التقطيع سمكًا ثابتًا للعجين وتقلل من العمالة اللازمة للتصفيح، بينما تنتج آلة الدرفلة أشكال كرواسون موحدة بشكل أسرع بكثير من الدرفلة اليدوية. يتراوح الإنتاج عادةً بين 200 إلى 600 قطعة في الساعة اعتمادًا على سعة الماكينة والعمالة المتاحة. وهذه نقطة بداية مناسبة للمخابز التي تنتج ما بين 1000 إلى 5000 كرواسون أو معجنات دنماركية يومياً، والاستثمار متواضع نسبياً مقارنة بخط إنتاج كامل.
المستوى 2 — خط شبه آلي بمراحل متكاملة
على هذا المستوى، يتم دمج مراحل الإنتاج الرئيسية ميكانيكيًا — يتم ربط خط التصفيح ومعدات التشكيل وأنظمة النقل بحيث تتحرك العجينة خلال العملية دون التعامل اليدوي بين المراحل. يقوم المشغلون بتحميل كتل العجين في بداية خط التصفيح وتفريغ القطع المشكلة على صواني الخبز عند مخرج التشكيل، لكن مرحلتي التصفيح والتشكيل تعملان دون التعامل اليدوي مع العجين بينهما. يكمل فرن النفق المخصص وفرن السطح أو الرف مرحلة الخبز. يتراوح الإنتاج عادة من 1000 إلى 5000 قطعة في الساعة للمنتجات من نوع الكرواسون. يعد هذا التكوين مناسبًا لمخابز الجملة وعمليات المخابز داخل المتاجر الكبرى التي تنتج كميات يومية كبيرة.
المستوى 3 — خط مستمر آلي للغاية
على أعلى مستوى من الأتمتة، يعمل تسلسل الإنتاج بأكمله بدءًا من خلط العجين وحتى المنتج المعبأ كنظام متكامل مستمر مع الحد الأدنى من التدخل اليدوي. تنقل عملية التعامل الآلي مع العجين العجين المختلط إلى خط التصفيح دون تحميل يدوي؛ ويتم استرداد العجين الخردة وإعادة معالجته تلقائيًا؛ ويتم نقل القطع المشكلة تلقائيًا إلى صواني الخبز أو مباشرة إلى حزام فرن النفق؛ وتنتقل المنتجات المخبوزة عبر نظام التبريد إلى التعبئة والتغليف التلقائي؛ ويتم مراقبة الخط بأكمله والتحكم فيه من لوحة HMI (واجهة الإنسان والآلة) المركزية. يتراوح الإنتاج من 5000 إلى أكثر من 50000 قطعة في الساعة على أكبر الخطوط الصناعية. إن الاستثمار الرأسمالي كبير — يمكن لخط إنتاج كرواسون عالي السرعة كامل من شركة مصنعة مثل روندو أو فريتش أو ريون أن يمثل استثمارًا بملايين اليورو — ولكن توفير تكاليف العمالة واتساق الإنتاج يبرران ذلك في أحجام الإنتاج الصناعي.
تخطيط القدرات: مطابقة مواصفات الخط لمتطلبات الإنتاج الخاصة بك
يعد تحديد حجم خط إنتاج المعجنات بشكل صحيح أحد أهم جوانب الاستثمار الرأسمالي في معدات المخابز وأكثرها سوء التعامل. يؤدي زيادة حجم الخط إلى تشغيل المعدات بأقل من نطاق تشغيلها الفعال، وارتفاع تكاليف رأس المال والصيانة لكل وحدة منتجة، والتعقيد غير الضروري. ويؤدي تقليص الحجم إلى اختناق في الإنتاج يحد من نمو الأعمال وقد يتطلب المزيد من الاستثمار في وقت أقرب مما كان متوقعا.
نقطة البداية هي تحديد الإنتاج المطلوب من حيث القطع في الساعة أو الكيلوجرامات في الساعة في مرحلة المنتج النهائي، مع مراعاة ساعات الإنتاج المخطط لها لكل نوبة ونوبات العمل في اليوم، والطلب الحالي والمتوقع، ومزيج المنتجات المتوقع، والنسبة المخطط لها من وقت الإنتاج المتاح بعد عمليات التغيير والتنظيف والصيانة. الخطأ الشائع هو تحديد خط بناءً على ذروة الطلب دون مراعاة ساعات الإنتاج الواقعية المتاحة — خط مصنف بـ 3000 قطعة في الساعة يعمل بكامل طاقته فقط لمدة 6 ساعات من نوبة عمل مدتها 8 ساعات بسبب التنظيف والتغيير والتوقفات الطفيفة يوفر إنتاجًا فعالًا قدره 2250 قطعة في الساعة على الأكثر، وقد يكون الإنتاج الفعلي أقل إذا كانت التوقفات البسيطة غير المخطط لها متكررة.
يؤثر تعقيد مزيج المنتجات أيضًا بشكل كبير على سعة الخط الفعالة. يعمل الخط الذي يقوم بتشغيل منتج واحد بشكل مستمر بما يقرب من طاقته المقدرة. إن الخط الذي يتغير بين الكرواسون والبان أو الشوكولاتة والأشكال الدنماركية عدة مرات في كل نوبة يفقد وقت الإنتاج لتغييرات التنسيق والتنظيف — وهو عامل يجب قياسه بشكل واقعي عند تحديد سعة الخط. تعمل ميزات التصميم سريعة التغيير — تغييرات التنسيق بدون أدوات، وإجراءات التنظيف الموحدة، وأنظمة الأدوات المعيارية — على تقليل هذا التأثير وتستحق تحديدها كأولوية للخطوط التي تتعامل مع مجموعات المنتجات المتنوعة.
متطلبات النظافة وسلامة الأغذية لمعدات إنتاج المعجنات
تقوم خطوط إنتاج المعجنات بمعالجة المنتجات التي تحتوي في كثير من الحالات على مكونات عالية الخطورة —البيض ومنتجات الألبان والحشوات القائمة على الكريمة— ويتم توزيعها من خلال قنوات البيع بالتجزئة والخدمات الغذائية الخاضعة للوائح صارمة لسلامة الأغذية. وعليه فإن التصميم الصحي لمعدات خط الإنتاج ليس اعتبارًا ثانويًا بل هو متطلب أساسي للمواصفات يجب تقييمه جنبًا إلى جنب مع أداء الإنتاج.
- المواد السطحية الملامسة للأغذية: يجب أن تكون جميع الأسطح التي تتلامس بشكل مباشر مع العجين أو الحشوة أو المنتج النهائي مصنوعة من مواد صالحة للطعام — الفولاذ المقاوم للصدأ 304 أو 316، أو البولي إيثيلين الصالح للطعام، أو الأسطح المطلية بـ PTFE، أو مواد أخرى معتمدة للتلامس مع الطعام. تجنب المعدات التي تحتوي على أسطح ملامسة للطعام من الألومنيوم في البيئات ذات الحشوات الحمضية، أو ذات الطلاءات السطحية التي يمكن أن تتشقق أو تتقشر في المنتج.
- إطار مفتوح وقابلية التنظيف: يجب تصميم إطارات وقواعد المعدات لسهولة التنظيف — إطارات فولاذية أنبوبية مفتوحة تسمح بالوصول الكامل للتنظيف، وأسطح مائلة تستنزف الماء والبقايا بدلاً من الاحتفاظ بها، وأسطح أفقية ضئيلة حيث يمكن أن يتراكم حطام المنتج. تشكل التجاويف المغلقة التي يصعب الوصول إليها في إطارات المعدات خطرًا على النظافة ويجب تجنبها أو إغلاقها في أي معدات محددة لبيئة إنتاج الأغذية.
- تصنيف IP للمكونات الكهربائية: يجب أن تتمتع الألواح الكهربائية والمحركات ومكونات التحكم الموجودة على معدات خط المعجنات بتصنيفات حماية الدخول (IP) المناسبة لنظام التنظيف المستخدم في المنشأة. تتطلب المعدات التي يتم تنظيفها باستخدام نفاثات المياه ذات الضغط العالي تصنيفات IP65 أو أعلى على جميع المكونات الكهربائية المكشوفة. تشكل المكونات الكهربائية التي لا تحظى بالتقدير الكافي في بيئة الغسيل خطرًا على السلامة ومشكلة تتعلق بالموثوقية.
- إدارة المواد المسببة للحساسية: بالنسبة للمخابز التي تنتج منتجات المعجنات المحتوية على مسببات الحساسية والخالية منها على نفس الخط، يجب أن تدعم المعدات إجراءات تنظيف مسببات الحساسية الشاملة بين عمليات الإنتاج. ويتطلب ذلك سهولة التفكيك للتنظيف العميق لجميع أجزاء ملامسة المنتج، وتوثيق واضح لإجراءات التنظيف، وفي بعض الحالات جداول إنتاج مخصصة تجمع المنتجات المحتوية على مسببات الحساسية في نهاية نوبة الإنتاج قبل التنظيف الكامل لمسببات الحساسية.
- الامتثال لمعايير EHEDG و3-A: تنشر المجموعة الأوروبية للهندسة والتصميم الصحي (EHEDG) والمعايير الصحية 3-A (أمريكا الشمالية) إرشادات التصميم الصحي وبرامج إصدار الشهادات لمعدات تجهيز الأغذية. توفر المعدات المعتمدة وفقًا لهذه المعايير ضمانًا موثقًا للامتثال للتصميم الصحي وتبسط عملية التدقيق للعملاء وتجار التجزئة والمفتشين التنظيميين.
الأسئلة الرئيسية التي يجب طرحها عند تقييم موردي خطوط إنتاج المعجنات
يتضمن الاستثمار في خط إنتاج المعجنات علاقة طويلة الأمد مع مورد المعدات — للتركيب والتشغيل وتدريب المشغلين وتوريد قطع الغيار والدعم الفني المستمر. يعد تقييم الموردين على هذه الأبعاد بعناية كما هو الحال على مواصفات المعدات نفسها أمرًا ضروريًا لتحقيق نتيجة ناجحة.
- هل يمكنك تقديم مراجع من المخابز التي تدير خطوط إنتاج مماثلة لمنتجات مماثلة؟ إن طلب ومتابعة العملاء المرجعيين الذين يقومون بتشغيل نفس المعدات أو معدات مماثلة لنفس أنواع المنتجات هي الطريقة الأكثر موثوقية لتقييم الأداء والموثوقية وجودة دعم ما بعد البيع في العالم الحقيقي. إن المورد غير القادر أو غير الراغب في تقديم المراجع ذات الصلة يستحق الحذر.
- ما الذي تتضمنه حزمة التدريب على التشغيل والمشغل؟ إن خط الإنتاج الذي يصل إلى الموقع ولكن لا يمكن تشغيله بكفاءة بسبب عدم كفاية التدريب أو دعم التشغيل يهدر الوقت والمال. تأكد على وجه التحديد من دعم التشغيل المضمن — عدد الأيام والأنشطة وما إذا كانت عمليات الإنتاج التجريبية باستخدام وصفاتك الفعلية مدرجة في نطاق التشغيل.
- ما هو مدى توفر قطع الغيار والمهلة الزمنية للمكونات الحيوية؟ يعد توقف خط الإنتاج حدثًا مكلفًا للغاية في المخبز الذي يلتزم بالتزامات التوريد الخاصة بالعملاء. تأكد من أن أجزاء التآكل الحرجة — بكرات الصفائح، وشفرات القطع، وأحزمة النقل، ومكونات مضخة التعبئة — موجودة في المخزون من قبل المورد أو متاحة للتسليم في اليوم التالي، ولا يتم تصنيعها حسب الطلب مع فترات زمنية متعددة الأسابيع.
- ما هي إمكانيات التشخيص والدعم عن بعد التي يتمتع بها الخط؟ تشتمل معدات خطوط المعجنات الصناعية الحديثة عادةً على إمكانية الوصول عن بعد التي تسمح لمهندسي المورد بتشخيص الأخطاء وحلها في كثير من الحالات دون زيارة الموقع. تأكد مما إذا كانت هذه الإمكانية متضمنة، وما هو التزام وقت الاستجابة، وما إذا كانت تتطلب عقد خدمة منفصل بعد فترة الضمان.
- ما هو معدل الإنتاج المضمون، وتحت أي ظروف يتم ضمانه؟ يتم قياس قدرات الإنتاج المعلنة للموردين عادةً في ظل ظروف مثالية باستخدام منتج واحد ووصفة محسنة بالكامل ومشغلين ذوي خبرة. اطلب من المورد تحديد الشروط التي يتم بموجبها ضمان الإنتاج المقدر وما هو الملاذ المتاح إذا فشل الخط في تحقيق هذا الإنتاج بعد التثبيت والتشغيل.
- ما هي التكلفة الكاملة للتركيب بما في ذلك المرافق والأعمال المدنية والتكامل؟ يبلغ سعر شراء المعدات عادة ما بين 60 إلى 75% فقط من التكلفة الإجمالية لتركيب خط إنتاج المعجنات الجديد. وتزيد ترقيات الإمدادات الكهربائية، وتوصيلات الهواء المضغوط والمياه، والصرف الصحي، والتهوية لعادم الفرن، وتعزيز الأرضيات للمعدات الثقيلة، والتكامل مع الأنظمة الحالية من التكلفة الإجمالية. الإصرار على تقدير إجمالي تكلفة التركيب من المورد قبل الالتزام بالميزانية، وليس فقط سعر قائمة المعدات.
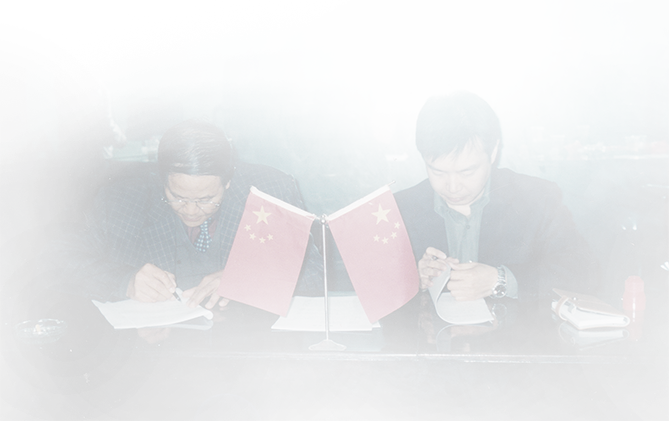
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.