 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
خط رقائق البطاطس: المعدات ومراحل المعالجة وكيفية اختيار الإعداد المناسب
محتوى
يتناول هذا الدليل عملية الإنتاج الكاملة، واستراتيجيتي خط الإنتاج السائدتين، التكوينات المقلية مقابل التكوينات المخبوزة، ومعايير اختيار المعدات التي تفصل الخطوط عالية الأداء عن الخطوط ذات الأداء الضعيف.
الجدوى التجارية للاستثمار في خط رقائق البطاطس
تظل رقائق البطاطس واحدة من أكثر الفئات مرونة في صناعة الوجبات الخفيفة. وتتمتع أميركا الشمالية بأكبر حصة في السوق بنحو 35%، في حين تعد منطقة آسيا والمحيط الهادئ المنطقة الأسرع نمواً، مدفوعة بالتوسع الحضري وارتفاع الدخول المتاحة في أسواق مثل الهند وجنوب شرق آسيا. يستمر الطلب الاستهلاكي على كل من النكهات الكلاسيكية وملامح التوابل المبتكرة في توسيع إجمالي السوق المستهدفة للمنتجين من جميع الأحجام.
إن اقتصاديات الإنتاج الآلي مقنعة. أ خط رقائق البطاطس الأوتوماتيكي بالكامل يعمل بشكل مستمر مع الحد الأدنى من التدخل اليدوي، مع الحفاظ على سمك الشريحة الثابت ودرجة حرارة القلي وتوزيع التوابل عبر كل دفعة. عند الأحجام الصناعية، تترجم هذه الضوابط بشكل مباشر إلى انخفاض التكلفة لكل وحدة، وانخفاض هدر المكونات، وزيادة توحيد المنتج — وهي كلها عوامل تحدد وضع رفوف البيع بالتجزئة وسمعة العلامة التجارية.
بالنسبة للوافدين الجدد، توفر حتى الخطوط ذات السعة الأصغر في نطاق 100–200 كجم/ساعة الاتساق والإنتاجية اللازمين لتزويد الأسواق الإقليمية وبناء قيمة العلامة التجارية، مع مسار ترقية واضح مع نمو الطلب.
كيف يعمل خط إنتاج رقائق البطاطس: خطوة بخطوة
يقوم خط رقائق البطاطس الكامل بنقل البطاطس النيئة عبر ثماني إلى عشر مراحل معالجة متتالية، تؤثر كل منها على ملمس المنتج النهائي ولونه ونكهته ومدة صلاحيته.
الفرز والتصنيف
يتم نقل البطاطس النيئة إلى آلة تسوية تقوم بفصل الدرنات صغيرة الحجم أو التالفة قبل دخولها إلى الخط. إن إزالة المواد دون المستوى المطلوب في هذه المرحلة يحمي جودة الزيت في المقلاة ويقلل من نسبة الشرائح المرفوضة في اتجاه مجرى النهر. تتضمن بعض الخطوط محطة فرز بصرية تكتشف عيوب السطح باستخدام الفحص المعتمد على الكاميرا.
الغسيل والتقشير
تعمل الغسالات الأسطوانية أو الغسالات ذات الفرشاة على إزالة الملوثات الموجودة في التربة والسطح. يتم التقشير إما عن طريق الكشط —باستخدام بكرات الكربورندوم — أو عن طريق التقشير السريع بالبخار، والذي يعمل على فك الجلد من خلال انفجار بخار قصير عالي الضغط قبل إزالة الجلد بنفاثات الماء. يؤدي التقشير بالبخار إلى إنتاج نفايات أقل ويُفضل بشكل متزايد للعمليات ذات السعة الأكبر.
التقطيع
تقوم آلات التقطيع عالية السرعة بالطرد المركزي أو الدوارة بتقطيع البطاطس المقشرة إلى أقراص موحدة. سمك الشريحة —عادة ما يكون بين 1.2 ملم و 1.8 ملم — هو المتغير الأكثر أهمية الذي يؤثر على نسيج الشريحة النهائية ووقت القلي. تقلى الشرائح الرقيقة بشكل أسرع وتنتج رقائق أكثر هشاشة؛ أما الشرائح السميكة فتحتفظ بمزيد من الرطوبة. يتطلب السُمك المتسق عبر وجه الشريحة بأكمله شفرات مُشكَّلة بدقة وضغط تغذية البطاطس الذي يتم التحكم فيه.
الشطف والتبييض
يتم شطف الشرائح المقطعة حديثًا على الفور في غسالة الفقاعات لإزالة النشا السطحي. يؤدي النشا الزائد إلى التصاق الرقائق ببعضها البعض أثناء القلي ويسرع من تعتيم الزيت. يؤدي التبييض — غمر الشرائح في الماء الساخن عند حوالي 70–80° درجة مئوية لمدة 7 إلى 15 دقيقة — إلى تقليل السكريات المختزلة بشكل أكبر، والتي هي المسؤولة عن تفاعل التحمير ميلارد. يعد التحكم في محتوى السكر في هذه المرحلة أمرًا بالغ الأهمية لتحقيق لون ذهبي موحد في الشريحة النهائية بدلاً من البقع الداكنة والمريرة.
جفاف
بعد التبييض، تقوم سكين الهواء أو ناقل تجفيف المياه الاهتزازي بإزالة الرطوبة السطحية قبل دخول الشرائح إلى المقلاة. يؤدي تقليل محتوى الماء في هذه المرحلة إلى تقصير وقت القلي، وتقليل امتصاص الزيت، وإطالة عمر زيت المقلاة. غالبًا ما يتم التقليل من أهمية هذه المرحلة، ولكن الرطوبة التي تنتقل إلى المقلاة هي أحد الأسباب الرئيسية لامتصاص الزيت المفرط ودورات تغيير الزيت القصيرة.
قلي
المقالي المستمرة — المعيار لإنتاج رقائق البطاطس الصناعية — غمر الشرائح في حمام متحكم فيه من الزيت عند درجة حرارة تقريبية تبلغ 170–185° درجة مئوية. يتراوح وقت القلي عادةً بين 2.5 و4 دقائق اعتمادًا على سمك الشريحة ومحتوى الرطوبة المستهدف. يقوم ناقل الغمر بتثبيت الشرائح أسفل سطح الزيت لضمان الطهي المتساوي على كلا الجانبين. يعد توحيد درجة الحرارة عبر العرض الكامل للمقلاة أمرًا ضروريًا: تنتج النقاط الساخنة رقائق محترقة، بينما تترك المناطق الباردة منتجًا طريًا غير مطبوخ جيدًا.
إزالة الزيت والتبريد
تخرج الرقائق المقلية الطازجة إلى ناقل إزالة الزيت المهتز أو مزيل الزيت بالطرد المركزي الذي يتخلص من الزيت السطحي الزائد قبل التبريد. تمر الرقائق بعد ذلك عبر نفق تبريد الهواء القسري الذي يخفض درجة حرارة المنتج إلى درجة الحرارة المحيطة قبل التتبيل. إن تبريد الرقائق بشكل مناسب قبل التتبيل يمنع تكثف الرطوبة على السطح، مما قد يتسبب في تكتل التوابل أو ذوبانها بشكل غير متساوٍ.
توابل
يقوم طلاء الأسطوانة الدوارة بتطبيق خلطات التوابل الجافة بينما تتدحرج الرقائق الدافئة عبر الأسطوانة. تعمل عملية التقليب على توزيع التوابل عبر سطح الرقاقة بينما يساعد رذاذ الزيت الناعم المطبق داخل الأسطوانة على التصاق المسحوق. يعتمد الطلاء الموحد على سرعة دوران الأسطوانة ومعدل تغذية التوابل ودرجة حرارة الشريحة الثابتة عند نقطة الدخول.
التعبئة والتغليف
تقوم آلات التشكيل والتعبئة والختم العمودية (VFFS) بتقسيم الرقائق إلى أكياس، وغسلها بالنيتروجين لإزاحة الأكسجين ومنع الزنخ التأكسدي، وإغلاق العبوة. يؤدي تدفق النيتروجين أيضًا إلى إنشاء وسادة مميزة من الغاز داخل الكيس تعمل على تخفيف الرقائق الهشة أثناء التوزيع. تعمل أجهزة فحص الوزن وأجهزة الكشف عن المعادن بشكل مباشر في هذه المرحلة كنقاط تفتيش إلزامية لمراقبة الجودة وسلامة الأغذية.
رقائق البطاطس المقطعة مقابل رقائق البطاطس المصنعة: خطان واستراتيجيتان
لا تبدأ جميع خطوط إنتاج رقائق البطاطس بالبطاطس النيئة الكاملة. هناك فئتان مختلفتان تمامًا من المنتجات، تتطلب كل منهما تكوين خط مميز.
|
خطوط رقائق البطاطس المقطعة مقابل خطوط رقائق البطاطس المصنعة: الاختلافات الرئيسية |
||
|
عامل |
مقطعة (غلاية/مستمرة) |
مصنعة (قابلة للتكديس/تعتمد على العجين) |
|
المواد الخام |
البطاطس الطازجة |
دقيق البطاطس المجفف أو رقائقها |
|
المعدات الرئيسية |
قطاعة، مقلاة مستمرة، أسطوانة توابل |
خلاط مستمر، آلة تقطيع، قاطع دوار، مقلاة |
|
اتساق الشكل |
التنوع الطبيعي في الحجم والشكل |
تنسيق موحد تمامًا — قابل للتكديس |
|
ملف تعريف الملمس |
مظهر غير منتظم وحرفي |
قرمشة ناعمة ومتسقة |
|
كفاءة التعبئة والتغليف |
أكياس الوسائد (سائبة) |
الأنابيب الأسطوانية (كثافة عالية، كسر أقل) |
|
تعقيد رأس المال |
معتدل |
أعلى (التعامل مع العجين يضيف تعقيدًا) |
|
تحديد موقع العلامة التجارية |
طبيعي، حرفي، على طراز الغلاية |
تنسيق دولي مميز، خاضع للتحكم في الأجزاء |
تستخدم خطوط الرقائق المصنعة دقيق البطاطس المجفف المخلوط بالماء ومكونات أخرى لتشكيل عجينة، والتي يتم بعد ذلك تغطيتها وتقطيعها إلى أشكال موحدة وقليها أو خبزها. تعمل المادة الأولية الخاضعة للرقابة على التخلص من التنوع الطبيعي للبطاطس الطازجة، مما ينتج عنه شريحة ذات أبعاد متطابقة في كل عملية إنتاج. هذا الاتساق هو ما يمكّن من تنسيق الأنبوب القابل للتكديس. وتتمثل المقايضة في ارتفاع تكلفة المدخلات لمكونات البطاطس المجففة والتعقيد الإضافي في التعامل مع العجين في مقدمة الصف.
تحتفظ الخطوط المقطعة بمكانة "البطاطس الحقيقية" التي يربطها المستهلكون بشكل متزايد بالمنتجات عالية الجودة والنظيفة. بالنسبة للعلامات التجارية التي تستهدف شريحة رقائق الغلاية أو قطاع الوجبات الخفيفة الحرفية، فإن الخط المقطع مع القلي على دفعات أو بشكل مستمر هو الخيار الطبيعي.
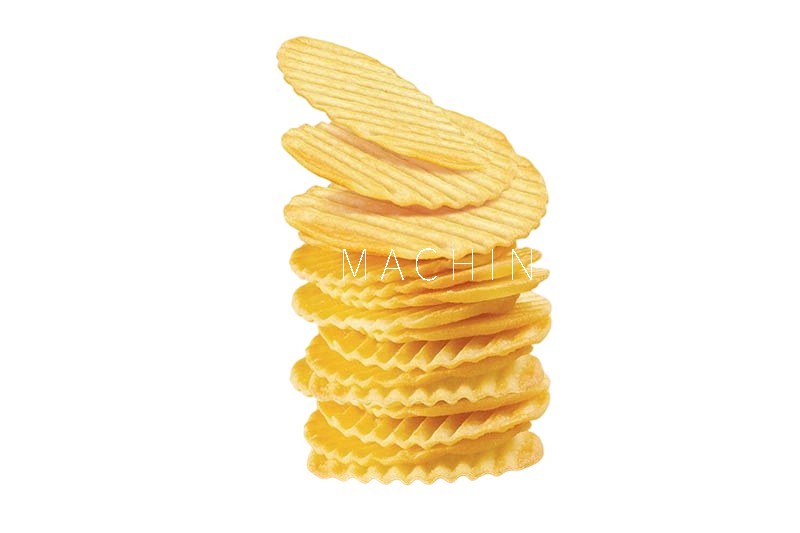
مقلي مقابل مخبوز: كيف تُشكّل طريقة المعالجة خط إنتاجك
إن الاختيار بين القلي والخبز ليس مجرد قرار يتعلق بالمنتج — بل إنه يحدد جزءًا كبيرًا من تكلفة رأس مال خط الإنتاج الخاص بك، وهيكل تكلفة التشغيل، ومتطلبات الصيانة.
تنتج الخطوط المقلية المظهر الحسي الذي يعرفه المستهلكون كمعيار لرقائق البطاطس: قرمشة واضحة، ونكهة غنية من امتصاص الزيت، ومظهر ذهبي. المقلاة هي القطعة الأكثر صيانة على الإطلاق. تعد إدارة جودة الزيت — الترشيح المستمر لإزالة الجزيئات الدقيقة، ومراقبة مستويات الأحماض الدهنية الحرة، وتغييرات الزيت الكاملة المجدولة — أمرًا بالغ الأهمية للحصول على لون ونكهة متسقة للمنتج. تتطلب الخطوط التي تعمل لمدة 8–16 ساعة يوميًا عادةً أنظمة مخصصة لتنقية الزيت تعمل بالتوازي مع الإنتاج.
تستخدم خطوط الخبز فرن نفق بدلاً من المقلاة، حيث تطبق الحرارة الإشعاعية والحملية لتجفيف شرائح البطاطس المقرمشة أو قطع العجين المشكلة. والنتيجة هي شريحة تحتوي على نسبة دهون أقل بكثير — عادةً زيت أقل بنسبة 50–70% من البدائل المقلية. تكون تكاليف التشغيل أقل دون التكلفة المتكررة لزيت الطهي، كما أن ملف الصيانة أبسط. التحدي يكمن في مطابقة الكثافة التركيبية للرقائق المقلية: غالبًا ما تتطلب المنتجات المخبوزة تطبيقًا إضافيًا للتوابل وإدارة دقيقة لملف الفرن لتحقيق قرمشة مقبولة.
الخيار الثالث — الخبز ثم القلي أو القلي الجزئي — يتضمن الخبز الجزئي لضبط بنية الرقاقة قبل تمريرة القلي النهائية القصيرة. يقلل هذا النهج الهجين من امتصاص الزيت مقارنة بالقلي الكامل مع الحفاظ على المزيد من نكهة القلي، ويُستخدم بشكل متزايد في خطوط إنتاج "الدهون المنخفضة".
معايير اختيار المعدات الرئيسية
يتطلب تقييم معدات خط رقائق البطاطس النظر إلى ما هو أبعد من السعة المقدرة. تحدد المعايير التالية الأداء على المدى الطويل بشكل ثابت:
- دقة سمك الشريحة: يجب أن تحافظ شفرات التقطيع على تسامح السُمك في حدود ±0.1 مم عبر عملية الإنتاج الكاملة. يؤدي الاختلاف خارج هذا النطاق إلى إنتاج دفعة مختلطة حيث تحترق الشرائح الرقيقة قبل قلي الشرائح السميكة بالكامل — وهو المصدر الأساسي لفقدان المحصول ورفض المنتج.
- توحيد درجة حرارة المقلاة: يجب التحكم في درجة حرارة الزيت في حدود ±2° درجة مئوية عبر العرض الكامل للمقلاة. يعد رسم خرائط درجة الحرارة بالأشعة تحت الحمراء لمناطق المقلاة قبل التشغيل خطوة تحقق مفيدة للمعدات ذات السعة العالية.
- معايير وشهادات المواد: يجب أن تكون جميع الأسطح الملامسة للأغذية مصنوعة من الفولاذ المقاوم للصدأ من الدرجة 304 أو 316. بالنسبة للمعدات المباعة في الأسواق الأمريكية، فإن شهادة NSF/ANSI 2 لمعدات معالجة الأغذية ومناولتها تحدد المعيار الأساسي للتصميم الصحي. إن الحصول على علامة CE بموجب توجيه الآلات في الاتحاد الأوروبي مطلوب لمبيعات السوق الأوروبية.
- توحيد التوابل: يجب التحقق من صحة أداء طلاء الأسطوانة عبر النطاق الكامل لأنواع التوابل التي تنوي تشغيلها — تتصرف المساحيق الدقيقة بشكل مختلف عن الخلطات الخشنة. اطلب بيانات توحيد الطلاء من مورد المعدات قبل الشراء.
- تكامل ترشيح الزيت: يجب أن تأتي المقالي المستمرة مع نظام مخصص لترشيح الزيت أو أن تكون متوافقة معه. يؤدي القلي دون إزالة الجسيمات الدقيقة بشكل مستمر إلى تدهور جودة الزيت بسرعة وتقصير العمر القابل للاستخدام لكل حشوة زيت — وهو محرك كبير لتكلفة التشغيل على نطاق واسع.
- البنية التحتية لما بعد البيع: ينبغي تقييم توفر قطع الغيار، والقدرة على التشخيص عن بعد، وأوقات الاستجابة للخدمة في الموقع بدقة مثل مواصفات المعدات. يتفوق الخط الذي يعمل بكفاءة 90% مع دعم قوي على الخط المتفوق تقنيًا مع تغطية ضعيفة لما بعد البيع.
تخطيط القدرات: مطابقة حجم الخط مع السوق الخاص بك
يجب أن تتوافق سعة الإنتاج مع الطلب الواقعي في السوق مع وجود احتياطي مريح، وليس مع الأحجام القصوى النظرية. يؤدي زيادة حجم الخط إلى ارتفاع التكاليف الثابتة وعدم استغلال المعدات بشكل كافٍ؛ كما يحد تقليل الحجم من النمو ويجبر على إعادة الاستثمار قبل الأوان.
|
مستويات سعة خط رقائق البطاطس والتطبيقات النموذجية |
|||
|
مستوى القدرة |
نطاق الإخراج |
التطبيق النموذجي |
الاعتبار الرئيسي |
|
صغير |
50–150 كجم/ساعة |
العلامات التجارية الإقليمية، والشركات الناشئة ذات العلامات التجارية الخاصة، وإمدادات الخدمات الغذائية |
انخفاض الإنفاق الرأسمالي؛ التشغيل شبه التلقائي مقبول |
|
متوسط |
150–350 كجم/ساعة |
العلامات التجارية الوطنية، والمصنعين المتعاقدين، والمنتجين الذين يركزون على التصدير |
يوصى بالأتمتة الكاملة؛ المقلاة التي يتم التحكم فيها بواسطة PLC ضرورية |
|
كبير |
350–500+ كجم/ساعة |
مصنعي السلع الاستهلاكية سريعة الاستهلاك، ومرافق الإنتاج متعددة وحدات SKU |
خطوط التوابل والتعبئة المتوازية؛ أنظمة إدارة الزيوت المخصصة |
توفر تصميمات الخطوط المعيارية مسارًا وسطًا عمليًا: ابدأ بتكوين أساسي يلبي الطلب الحالي، ثم أضف محطات — أسطوانة توابل ثانية، أو ممرات تعبئة إضافية، أو مقلاة مطورة — مع نمو الحجم. يحافظ هذا النهج على رأس المال مع الحفاظ على مسار الترقية واضحًا ومباشرًا. عند تقييم الوحدات النمطية، تأكد من أن سرعات الناقل والبنية التحتية الكهربائية لخط الأساس يمكنها استيعاب الحمل الإضافي للمعدات المستقبلية المخطط لها قبل الالتزام بالشراء الأولي.
خاتمة
خط رقائق البطاطس هو استثمار طويل الدورة حيث تعمل القرارات المتخذة في مرحلة التكوين — مقطعة أو مصنعة، مقلية أو مخبوزة، ذات سعة صغيرة أو كبيرة — على تثبيت هيكل التكلفة وقدرات المنتج لمدة عقد أو أكثر. تبدأ التركيبات الأكثر نجاحًا باستراتيجية واضحة للمنتج، ومطابقة تكوين الخط مع تلك الإستراتيجية، واختيار موردي المعدات الذين يمكنهم دعم الخط طوال عمره التشغيلي.
استخدم الأطر الموجودة في هذا الدليل — تفصيل مرحلة العملية، والمقارنة بين القطع المصنعة، ومصفوفة طبقة السعة — لترسيخ محادثات المعدات الخاصة بك في الواقع التشغيلي بدلاً من مواصفات الكتالوج. الخط الصحيح ليس هو الأكثر تقدمًا من الناحية الفنية؛ إنه الخط الذي يقدم منتجك المستهدف بالتكلفة المستهدفة بالموثوقية التي يتوقعها عملاؤك.
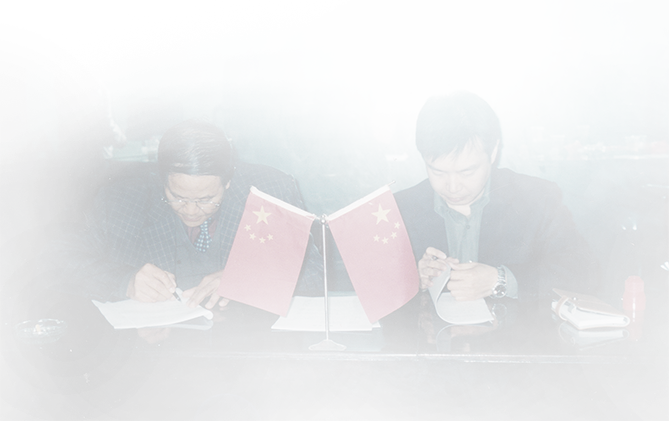
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.