 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
خط إنتاج البسكويت: دليل كامل للآلات والقدرة والأتمتة وتكاليف الاستثمار
محتوى
- كيف يعمل خط إنتاج البسكويت: نظرة عامة على العملية من البداية إلى النهاية
- الآلات الرئيسية في خط تصنيع البسكويت
- أنواع خطوط إنتاج البسكويت حسب فئة المنتج
- سعة خط الإنتاج: كيفية تحديد حجم خط الإنتاج بشكل صحيح
- أنظمة الأتمتة والتحكم في خطوط البسكويت الحديثة
- تكامل التعبئة والتغليف: استكمال نظام إنتاج البسكويت
- الشركات الرائدة في تصنيع وتوريد معدات خطوط إنتاج البسكويت
- التثبيت والتشغيل وتدريب المشغلين
- المشاكل الشائعة في خطوط إنتاج البسكويت وكيفية حلها
- اعتبارات التكلفة والعائد على الاستثمار في خط إنتاج البسكويت
أ خط إنتاج البسكويت هو نظام متكامل بالكامل من الآلات الصناعية المصممة لتحويل المكونات الخام —الدقيق والسكر والدهون وعوامل التخمير — إلى بسكويت نهائي ومعبأ بإنتاجية عالية وجودة ثابتة. سواء كنت تنتج البسكويت الصلب، أو البسكويت الطري، أو بسكويت الساندويتش، أو الرقائق، فإن التحدي الهندسي الأساسي هو نفسه: الحفاظ على التحكم الدقيق في خلط العجين وتشكيله وخبزه وتبريده وتعبئته عبر عمليات مستمرة وعالية السرعة. بالنسبة لمصنعي الأغذية الذين يفكرون في تركيب جديد أو ترقية أو توسيع القدرة، فهم بنية خط تصنيع البسكويت إن التفصيل هو الخطوة الأولى الأساسية نحو اتخاذ قرارات استثمارية مستنيرة.
كيف يعمل خط إنتاج البسكويت: نظرة عامة على العملية من البداية إلى النهاية
كامل خط معالجة البسكويت يتبع سلسلة متسلسلة من المراحل، يتم التعامل مع كل منها بواسطة معدات مخصصة تغذي المرحلة التالية مباشرة. يعد فهم هذا التدفق أمرًا بالغ الأهمية لتخطيط تخطيط المصنع واستكشاف الأخطاء وإصلاحها وتحسين القدرات.
- وزن المكونات وخلطها مسبقًا: يتم وزن المكونات السائبة وتجميعها تلقائيًا باستخدام أنظمة الجرعات الحجمية أو الوزنية قبل إدخالها إلى الخلاط.
- خلط العجين: اعتمادًا على نوع البسكويت، يتم خلط العجين في خلاطات أفقية أو رأسية أو مستمرة لتحقيق التطور والملمس الصحيحين للجلوتين.
- تغليف العجين وتغليفه: يتم تقطيع العجينة المختلطة تدريجيًا إلى سمك دقيق وموحد باستخدام لفات القياس، مع إضافة التصفيح للبسكويت المنتفخ أو متعدد الطبقات.
- القطع والتشكيل: تقوم القواطع الدوارة أو القوالب الدوارة أو رؤوس التشكيل المقطوعة بالأسلاك بتشكيل العجينة إلى قطع بسكويت فردية على شريط الخبز.
- الخبز: تنتقل قطع البسكويت المشكلة عبر فرن نفق على شريط شبكي من الفولاذ أو الأسلاك، وتمر عبر مناطق درجة حرارة يتم التحكم فيها بدقة.
- التبريد: تمر البسكويتات المخبوزة حديثًا عبر ناقل التبريد لخفض درجة حرارتها إلى المستويات المحيطة قبل التعامل معها أو طلائها.
- المعالجة الثانوية: اعتمادًا على المنتج، قد يتم وضع البسكويت في شطيرة كريمية، أو غلاف شوكولاتة، أو حشوة مربى، أو طبقة سكر في هذه المرحلة.
- التعبئة والتغليف: يتم تكديس البسكويت النهائي وحسابه وتغليفه وتعبئته في صناديق بواسطة آلات التعبئة والتغليف الآلية في نهاية الخط.
يجب أن تكون كل مرحلة متزامنة بدقة مع المراحل الأخرى من حيث سرعة الإنتاج وأبعاد المنتج. يؤدي الاختناق في أي نقطة —سواء في الخلاط أو الفرن أو وحدة التعبئة والتغليف — إلى تقليل سعة الإخراج بالكامل نظام إنتاج البسكويت.
الآلات الرئيسية في خط تصنيع البسكويت
كل مرحلة من مراحل خط آلة صنع البسكويت يتم خدمتها بمعدات متخصصة. يغطي التفصيل التالي الآلات الأساسية ووظائفها ومعايير الأداء الحرجة التي يجب على المشترين تقييمها.
خلاط العجين
يعد خلاط العجين نقطة البداية للخط بأكمله وله تأثير كبير على جودة المنتج النهائي. بالنسبة لبسكويت العجين الصلب (مثل البسكويت وبسكويت ماري)، تعمل الخلاطات الأفقية ذات الشفرات سيجما على تطوير الجلوتين من خلال الخلط المطول عالي القص. بالنسبة لمنتجات العجين الناعم (البسكويت، البسكويت الهضمي)، يلزم خلط الكريمة والسكر بطريقة منخفضة القص متبوعة بدمج الدقيق لتجنب الإفراط في تطوير الجلوتين، مما يجعل البسكويت قاسيًا. يتم استخدام الخلاطات المستمرة بشكل متزايد على الخطوط ذات الحجم الكبير لأنها تقضي على عدم اتساق الدفعات وتتكامل مباشرة مع قسم الصفائح دون نقل العجين يدويًا. تتضمن المواصفات الرئيسية التي يجب تقييمها قدرة الخلط (كجم لكل دفعة أو كجم/ساعة)، وقوة المحرك، وتكوين ذراع الخلط، وقدرة تبريد الغلاف للعجين الحساس لدرجة الحرارة.
بكرات العجين والقياس
بعد الخلط، يجب تحويل العجينة من كتلة كبيرة إلى طبقة ناعمة وموحدة ذات سمك دقيق. يتكون قسم الصفائح عادةً من قادوس تغذية، وزوج من لفات الصفائح المسبقة، وسلسلة من لفات القياس الأقرب تدريجيًا والتي تقلل من سمك العجين على مراحل لتجنب التمزق أو الإجهاد. بالنسبة للمنتجات المصفحة مثل البسكويت المنتفخ، تقوم آلة الترقق بطي طبقة العجين ووضعها في طبقات عدة مرات لبناء عدد محدد من الطبقات. يعد التحكم الدقيق في الفجوة على بكرات القياس —المقاسة بأعشار المليمتر— أمرًا بالغ الأهمية لأن سمك العجين يحدد بشكل مباشر وزن البسكويت وملمسه وتوحيد وقت الخبز عبر عرض نطاق الإنتاج.
القاطع الدوار والقالب الدوار
يتم التشكيل إما بواسطة قاطع دوار أو قالب دوار، اعتمادًا على نوع العجين. تقوم القواطع الدوارة بختم الأشكال من ورقة العجين المستمرة، مع إعادة تدوير العجين الخردة مرة أخرى إلى قسم الصفائح. يتم استخدامها لمنتجات العجين الصلب التي تتمتع بمرونة كافية ليتم تغطيتها أولاً. على النقيض من ذلك، تقوم آلات التشكيل الدوارة بضغط العجين الناعم مباشرة في تجاويف القالب المحفورة في أسطوانة دوارة، مما يؤدي إلى التخلص من الخردة تمامًا — مثالي للبسكويت عالي الدهون وقصير العجين والبسكويت الهضمي الهش جدًا بحيث لا يمكن تغطيته وتقطيعه. تُستخدم آلات قطع الأسلاك والترسيب للعجين الناعم جدًا وعالي الرطوبة (البسكويت المتساقط، والأصناف المخبوزة الناعمة) التي لا يمكن تغطيتها على الإطلاق. يحدد عرض وحدة التشكيل عرض نطاق الإنتاج الفعال وله علاقة خطية مباشرة مع سعة الإخراج.
فرن النفق
يعد فرن النفق المكون الأكثر كثافة في رأس المال والأكثر تعقيدًا من الناحية الفنية من أي فرن آخر خط إنتاج البسكويت الصناعي. عادةً ما تعمل أفران نفق البسكويت الحديثة بالغاز المباشر (DGF)، أو الإشعاع غير المباشر (IR)، أو الحمل الحراري، أو مجموعات هجينة من أوضاع نقل الحرارة هذه. يمكن التحكم في كل منطقة داخل الفرن بشكل مستقل من حيث درجة الحرارة (العلوية والسفلية بشكل منفصل)، وسرعة تدفق الهواء، وموضع المثبط، مما يمنح الخبازين تحكمًا دقيقًا في لون البسكويت، ومحتوى الرطوبة، والارتفاع. يتراوح طول الفرن من 20 مترًا للخطوط ذات السعة الصغيرة إلى أكثر من 100 متر للخطوط ذات الحجم الكبير من البسكويت أو الوجبات الخفيفة. تحدد سرعة النطاق، بالإضافة إلى طول الفرن، وقت الخبز. يجب تحسين معلمات الخبز الحرجة —بما في ذلك ملف درجة الحرارة ومستوى الرطوبة في المناطق المبكرة وإعدادات العادم — لكل تركيبة بسكويت محددة ولا يمكن نقلها ببساطة بين أنواع المنتجات.
ناقل التبريد
تخرج البسكويت من الفرن عند درجات حرارة تتراوح بين 150°C و200°C ويجب تبريدها إلى أقل من 35–40°C قبل وضع الكريمة أو تغليف الشوكولاتة أو التعبئة والتغليف — وكلها تتطلب أن يكون البسكويت مستقرًا هيكليًا ومحايدًا حراريًا. وتحقق ناقلات التبريد ذلك من خلال الجمع بين التعرض للهواء المحيط، وفي بعض الأنظمة، التبريد بالهواء القسري باستخدام الهواء المفلتر بـ HEPA. يجب أن يكون قسم التبريد طويلاً بما يكفي لتحقيق تبديد كافٍ للحرارة دون التسبب في تكاثف بسبب الانخفاض السريع في درجات الحرارة. يعد التبريد غير الكافي أحد الأسباب الرئيسية لفشل التغليف وتطور العفن في منتجات البسكويت المغلفة.
آلة ساندويتش الكريمة
بالنسبة لبسكويت الساندويتش — أحد أشكال البسكويت ذات القيمة الأعلى — تقوم آلة ساندويتش الكريمة بترسيب وزن دقيق لحشوة الكريمة بين نصفي البسكويت وتطبق ضغطًا متحكمًا فيه لتحقيق سمك الساندويتش الصحيح والتصاق الكريمة. تعتمد آلات الساندويتش الحديثة على محرك سيرفو وقادرة على العمل بسرعة 1000–2000 ساندويتش في الدقيقة على تكوينات متعددة المسارات. تعد دقة وزن الكريمة أمرًا بالغ الأهمية لجودة المنتج والتحكم في التكلفة، حيث تمثل الحشوة عادةً المكون الأعلى تكلفة في بسكويت الساندويتش.
أنواع خطوط إنتاج البسكويت حسب فئة المنتج
ليس كل شيء خطوط إنتاج البسكويت تم تكوينها بشكل متطابق. يختلف اختيار المعدات وتخطيط الخط ومعايير العملية بشكل كبير اعتمادًا على نوع البسكويت الذي يتم إنتاجه. فيما يلي مقارنة بين أنواع الخطوط الأكثر شيوعًا:
| نوع البسكويت | نوع العجين | طريقة التشكيل | نوع الفرن النموذجي |
| البسكويت الحلو الصلب (ماري، بيتي بور) | عجينة صلبة | القاطع الدوار | هجين DGF / IR |
| بسكويت ساندويتش كريمي (على طريقة أوريو) | عجينة قصيرة | قالب دوار | الحمل الحراري / الأشعة تحت الحمراء |
| البسكويت والمالحة | عجينة مخمرة / صلبة | آلة الترقق + القاطع الدوار | DGF متعدد المناطق |
| بسكويتات الهضم | عجينة قصيرة / شبه حلوة | قالب دوار | الأشعة تحت الحمراء / الحمل الحراري |
| رقائق | عجينة سائلة | أطباق خبز الويفر | فرن رقاقة مخصص |
| بسكويت مخبوز ناعمًا | عجينة ناعمة عالية الرطوبة | قطع الأسلاك / المودع | الحمل الحراري |
سعة خط الإنتاج: كيفية تحديد حجم خط الإنتاج بشكل صحيح
اختيار السعة الصحيحة لـ خط إنتاج البسكويت يعد أحد القرارات الأكثر أهمية في عملية تخطيط الاستثمار. يؤدي تقليص الحجم إلى خلق عنق زجاجة فوري عند الإطلاق التجاري؛ ويعني الحجم الزائد ارتفاع الإنفاق الرأسمالي والأصول غير المستغلة بشكل كافٍ مع ارتفاع التكاليف الثابتة لكل وحدة. يتم التعبير عن القدرة على إنتاج البسكويت عادة بالكيلوجرام في الساعة (كجم/ساعة) من إنتاج المنتج النهائي.
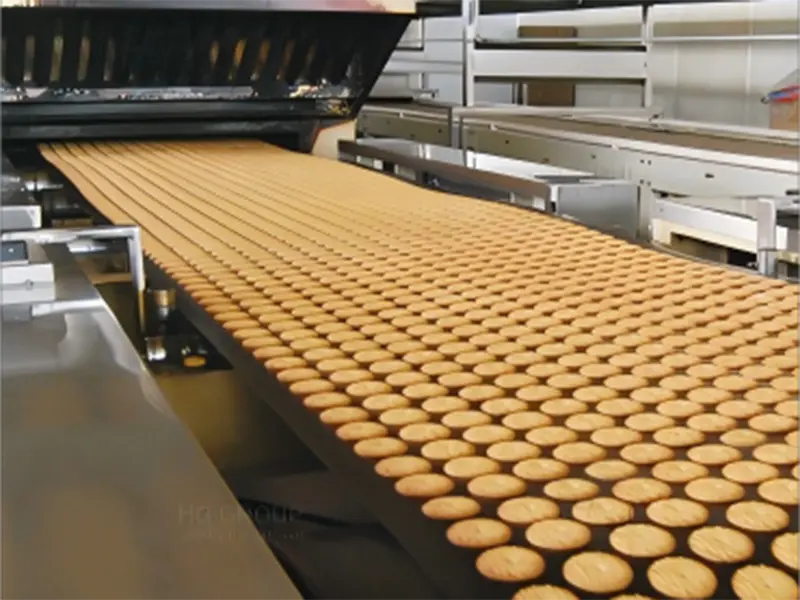
العوامل الأساسية المؤثرة على سعة الخط هي عرض نطاق الفرن وسرعة النطاق. يستوعب النطاق الأوسع عددًا أكبر من صفوف المنتجات عبر سطح الخبز، مما يؤدي إلى مضاعفة الإنتاج بشكل متناسب. تتراوح عروض النطاق الشائعة للخطوط التجارية من 800 ملم (الإنتاج على نطاق صغير أو الإنتاج المتخصص) إلى 2000 ملم (الخطوط الصناعية عالية الحجم). ينتج خط الشريط مقاس 1000 مم عادةً 300–600 كجم/ساعة للبسكويت الحلو الصلب؛ يمكن لخط الشريط مقاس 1500 مم من نفس المنتج إنتاج 600–1200 كجم/ساعة. كمعيار عام للتخطيط:
| مقياس الخط | عرض النطاق | نطاق الإخراج | التطبيق النموذجي |
| صغير / طيار | 400–600 ملم | 50–150 كجم/ساعة | الشركات الناشئة في مجال البحث والتطوير والحرف اليدوية والتصدير |
| متوسط الحجم | 800–1000 ملم | 200–600 كجم/ساعة | العلامات التجارية الإقليمية، التصنيع التعاقدي |
| صناعي | 1،200–1،500 ملم | 600–1500 كجم/ساعة | العلامات التجارية الوطنية، شركات التعبئة والتغليف الكبرى |
| حجم عالي | 1,800–2,000 ملم | 1،500–3،000+ كجم/ساعة | منتجو السلع الاستهلاكية سريعة الاستهلاك المتعددو الجنسيات |
وبعيدًا عن عرض النطاق، يجب أن تؤخذ في الاعتبار ساعات الإنتاج الفعلية المتاحة سنويًا، ووقت التوقف المخطط له للتنظيف والصيانة وتغييرات المنتج، في حسابات السعة. ينتج الخط المصنف بـ 500 كجم/ساعة والذي يعمل 22 ساعة يوميًا و300 يوم سنويًا بنسبة 85% من فعالية المعدات الإجمالية (OEE) ما يقرب من 2805 طنًا سنويًا — وهو رقم يجب مقارنته بتوقعات الطلب في السوق قبل الالتزام بالمواصفات.
أنظمة الأتمتة والتحكم في خطوط البسكويت الحديثة
معاصر خطوط إنتاج البسكويت الآلية هي أنظمة متطورة للغاية تحكمها منصات PLC (وحدة التحكم المنطقية القابلة للبرمجة) أو SCADA (التحكم الإشرافي والحصول على البيانات) التي تدير وتراقب كل مرحلة من مراحل العملية في الوقت الفعلي. يختلف مستوى الأتمتة بشكل كبير بين خطوط الإنتاج الأساسية وأنظمة تسليم المفتاح المتميزة، ولكن اتجاه الصناعة بأكملها يتجه بقوة نحو المزيد من الأتمتة للأسباب التالية:
- الاتساق: يعمل التحكم الآلي على التخلص من التباين البشري في المعلمات الحرجة مثل وقت الخلط ودرجة حرارة العجين وإعدادات منطقة الفرن ووزن رواسب الكريمة، مما ينتج عنه توحيد أكثر إحكامًا للجودة عبر أحجام الإنتاج اليومية التي تبلغ ملايين القطع.
- إدارة الوصفات: يتيح تخزين الوصفات الرقمية للمشغلين التبديل بين أنواع المنتجات بسرعة، وضبط جميع معلمات الجهاز تلقائيًا وفقًا للإعدادات التي تم التحقق من صحتها مسبقًا بدلاً من الاعتماد على إعادة التكوين اليدوي.
- تسجيل البيانات وإمكانية تتبعها: يدعم التسجيل المستمر لمعلمات العملية (درجات حرارة الفرن، ووزن العجين، وأوقات الخبز) الامتثال لسلامة الأغذية، وإمكانية تتبع الدفعات، وتحليل السبب الجذري عند حدوث انحرافات في الجودة.
- مراقبة المعدات الكهربائية والإلكترونية: تعرض لوحات المعلومات في الوقت الفعلي سرعة الخط وأسباب التوقف وعدد الإنتاج، مما يمكّن المشرفين من تحديد أوجه القصور والاستجابة لها أثناء المناوبة وليس بعدها.
- إدارة الطاقة: تعمل أنظمة التحكم الذكية في الفرن على تعديل استهلاك الغاز والكهرباء بناءً على الطلب الفعلي، مما يقلل من هدر الطاقة أثناء التحولات والتباطؤ وفترات الخمول.
يتم دمج أنظمة فحص الرؤية بشكل متزايد في مرحلة ما بعد الفرن للكشف عن البسكويت المكسور أو غير المخبوز أو المشوه ورفضه تلقائيًا قبل وصوله إلى قسم التعبئة والتغليف. تعد أنظمة الكشف بالأشعة السينية أو المعادن أيضًا قياسية في الخطوط المتوافقة مع سلامة الأغذية للكشف عن الملوثات المادية قبل إغلاق المنتج في العبوة الأولية.
تكامل التعبئة والتغليف: استكمال نظام إنتاج البسكويت
قسم التعبئة والتغليف في أ مكتمل خط إنتاج البسكويت غالبًا ما يتم التقليل من شأنها من حيث التعقيد وتكلفة رأس المال. في خط مؤتمت بالكامل، تتبع آلات التعبئة والتغليف مباشرة ناقل التبريد (ووحدات الساندويتش أو التغليف إن أمكن)، وتستقبل البسكويت بسرعة الخط وتحوله إلى عبوات جاهزة للمستهلك ومختومة ومُسمّاة دون تدخل يدوي.
التغليف الأساسي
يتم عادةً تنفيذ التغليف الأساسي — الغلاف الذي يكون على اتصال مباشر بالبسكويت — بواسطة أغلفة التدفق الأفقي (آلات HFFS) أو آلات التشكيل والتعبئة والختم الرأسية (VFFS). تُعد آلات HFFS هي المعيار للبسكويت المغلف بالعصا والأكمام، حيث تنتج عبوات البولي بروبيلين (BOPP) المغلقة بإحكام بسرعات تصل إلى 200 – 400 عبوة في الدقيقة لكل مسار. تقوم أنظمة التكديس قبل غلاف التدفق بتنظيم البسكويت في أعمدة ذات ملف واحد بالعدد الصحيح لكل عبوة قبل التغليف.
التغليف الثانوي والثالثي
بعد التغليف الأساسي، يتم تجميع العبوات المتعددة أو الأغلفة الفردية في علب البيع بالتجزئة بواسطة آلات التعبئة، ثم يتم تحميلها في شاحنات مموجة بواسطة آلات تعبئة العلب. التكديس على المنصات — إما آلات التكديس الآلية أو التقليدية — تكديس الصناديق المملوءة على المنصات لتخزينها في المستودعات والخدمات اللوجستية الخارجية. يؤدي التكامل الكامل للتغليف الأولي إلى الثالث في خط آلي واحد إلى التخلص من التعامل اليدوي مع المنتج، مما يقلل من تكاليف العمالة ومخاطر التلوث ومعدلات الضرر بشكل كبير.
الشركات الرائدة في تصنيع وتوريد معدات خطوط إنتاج البسكويت
السوق العالمية ل معدات خط إنتاج البسكويت يتم تقديم الخدمة من قبل مزيج من الشركات المصنعة الأوروبية المتميزة والموردين الآسيويين الراسخين والمتخصصين في المشاريع الجاهزة. يقدم كل قطاع توازنات مختلفة بين تطور التكنولوجيا ودعم الخدمة وتكلفة رأس المال.
- بيكر بيركنز (المملكة المتحدة): أحد أقدم الأسماء وأكثرها احترامًا في هندسة خطوط البسكويت، والمعروف بخلاط تويدي وأنظمة التشكيل والفرن عالية الدقة. قوية بشكل خاص في البسكويت والحلويات الصلبة وخطوط الساندويتشات.
- هاس (النمسا / مجموعة GEA): متخصص في خطوط الرقاقة والسندويشات والبسكويت مع التركيز القوي على الأتمتة وكفاءة الطاقة. تستخدم على نطاق واسع من قبل شركات الحلويات المتعددة الجنسيات.
- مجموعة بوهلر (سويسرا): يوفر حلولاً كاملة لخطوط البسكويت والمقرمشات والبسكويت، مع تكامل عميق بين معدات العمليات ومنصات الأتمتة الرقمية.
- أنظمة مخبز ريدينغ (الولايات المتحدة الأمريكية): تركز على بسكويت الوجبات الخفيفة والمعجنات وخطوط الوجبات الخفيفة المبثوقة، مع دعم قوي لهندسة العمليات والتطبيقات.
- تشاوتشينغ كيهوي / كاتبار / خنان رونغدا (الصين): يقدم المصنعون الصينيون خدمات كاملة آلات خط إنتاج البسكويت بتكاليف رأسمالية أقل بكثير، مما يجعلها الخيار المهيمن لمصنعي الأسواق الناشئة والمنتجين الإقليميين متوسطي الحجم. تختلف الجودة وخدمة ما بعد البيع حسب المورد ويجب تقييمها من خلال الزيارات الميدانية والفحوصات المرجعية.
عند تقييم الموردين لـ خط البسكويت الجاهزتتضمن معايير الاختيار الرئيسية التي تتجاوز مواصفات المعدات ما يلي: توفر الخدمة الفنية المحلية أو الإقليمية واستجابتها، وتوافر قطع الغيار وأوقات التسليم، ونطاق التشغيل وتدريب المشغل، وخبرة المورد مع نوع منتجك المحدد وحجم الإنتاج.
التثبيت والتشغيل وتدريب المشغلين
الفترة بين تسليم المعدات والإنتاج التجاري الأول على متن سفينة جديدة خط إنتاج البسكويت هي واحدة من المراحل الأكثر خطورة في مشروع تصنيع الأغذية. يؤدي سوء التخطيط أثناء التثبيت والتشغيل إلى توقف طويل الأمد ومشاكل في الجودة وتجاوز التكاليف. ينبغي لخطة التشغيل المنظمة أن تتناول العناصر التالية:
- اختبار قبول المصنع (FAT): يجب التحقق من صحة معايير الأداء الرئيسية — سرعة الإخراج، وزن المنتج، محتوى الرطوبة — في منشأة المورد قبل الشحن، باستخدام وصفات الإنتاج الفعلية حيثما أمكن ذلك.
- إعداد الموقع: يجب إكمال الأعمال المدنية وتوصيلات المرافق (الغاز والكهرباء والهواء المضغوط والماء) والتهوية وفقًا للمواصفات قبل بدء تركيب المعدات.
- اختبار قبول الموقع (SAT): بعد التثبيت، يتم اختبار الخط الكامل في موقع الإنتاج بسرعات متزايدة حتى يحقق مواصفات الإنتاجية والجودة المتعاقد عليها.
- تطوير الوصفات وتجارب الخبز: يجب على فريق الخبز تطوير ملفات تعريف الفرن ومعايير العملية والتحقق من صحتها لكل منتج سيتم تشغيله على الخط قبل الإطلاق التجاري.
- التدريب على المشغل والصيانة: ينبغي تضمين التدريب العملي لمشغلي الإنتاج وفنيي الجودة ومهندسي الصيانة في جدول التشغيل واستكماله قبل التشغيل التجاري الأول.
المشاكل الشائعة في خطوط إنتاج البسكويت وكيفية حلها
حتى أنها مصممة بشكل جيد خطوط تصنيع البسكويت مواجهة مشاكل تشغيلية متكررة. إن معرفة المشكلات الأكثر شيوعًا وأسبابها الجذرية تمكن من استكشاف الأخطاء وإصلاحها بشكل أسرع وتقلل من خسائر الإنتاج.
| مشكلة | السبب المحتمل | الإجراء التصحيحي |
| اختلاف وزن البسكويت | قياس عدم اتساق فجوة اللفة أو اختلاف تغذية العجين | إعادة معايرة بكرات القياس؛ التحقق من اتساق مستوى قادوس تغذية العجين |
| لون الخبز غير متساوٍ | اختلال توازن درجة حرارة منطقة الفرن أو تغير سرعة النطاق | درجة حرارة الفرن الجانبي عبر العرض الكامل؛ تحقق من محرك الشريط بحثًا عن الانزلاق |
| البسكويت يلتصق بالشريط | عدم كفاية الدهون في التركيبة أو تلوث الشريط | مراجعة مستوى الدهون في التركيبة؛ تنظيف وترطيب شريط الخبز |
| معدل كسر مرتفع بعد الفرن | الخبز المفرط، أو الدهون المنخفضة، أو التحولات المفاجئة للناقل | تقليل درجة حرارة الفرن أو وقته؛ مراجعة فجوة الناقل ومطابقة السرعة |
| وزن حشوة الكريمة خارج المواصفات | تغير درجة حرارة الكريم يؤثر على اللزوجة ومخرجات المضخة | الحفاظ على الكريم في درجة حرارة ثابتة؛ إعادة معايرة مضخة الرواسب |
| فشل ختم التغليف | درجة حرارة شريط الختم أو شد الفيلم غير صحيح | التحقق من صحة درجة حرارة الختم لمواصفات الفيلم؛ ضبط إعدادات شد الفيلم |
اعتبارات التكلفة والعائد على الاستثمار في خط إنتاج البسكويت
التكلفة الرأسمالية لـ خط إنتاج البسكويت يمتد على نطاق واسع للغاية اعتمادًا على السعة ومستوى الأتمتة وأصل المعدات وما إذا كانت المعالجة الثانوية (الساندويتش والتغليف) متضمنة. كدليل تقريبي، قد يكلف خط صغير الحجم بشريط 600 ملم من شركة مصنعة صينية 150.000–400.000 دولار أمريكي لمعدات الخط الأساسية. يتراوح عادةً خط الإنتاج متوسط الحجم من مورد أوروبي مع التكامل الكامل بين الأتمتة والتعبئة والتغليف من 1.5 مليون دولار أمريكي إلى 5 ملايين دولار أمريكي. يمكن أن تتجاوز الخطوط ذات السعة العالية من الشركات المصنعة المتميزة ذات النطاق الكامل الجاهز بما في ذلك الأعمال المدنية وأعمال المرافق 15–20 مليون دولار أمريكي.
بالإضافة إلى تكلفة رأس المال، تشمل المعايير المالية الرئيسية لتحليل عائد الاستثمار ما يلي:
- إنتاج المواد الخام: نسبة إنتاج البسكويت النهائي إلى مدخلات المكونات الخام. تؤثر الخسائر في خردة القطع، والتصاق العجين، وكسر المنتج بشكل مباشر على تكلفة الوحدة.
- استهلاك الطاقة: يمثل الفرن 60–75% من إجمالي استهلاك الطاقة في الخط. ينبغي قياس تكلفة الطاقة لكل كيلوغرام من الإنتاج أثناء التشغيل ومراقبتها بشكل مستمر.
- تكلفة العمالة: يحدد مستوى الأتمتة بشكل مباشر عدد الموظفين المطلوب لكل نوبة عمل. قد يتطلب الخط الآلي بالكامل 5–8 مشغلين؛ وقد يتطلب الخط شبه اليدوي ذو السعة المماثلة 20–30 مشغلًا.
- OEE (فعالية المعدات بشكل عام): معايير الصناعة لخطوط البسكويت التي يتم إدارتها بشكل جيد هي 75 – 85٪ OEE. تضيف كل نقطة مئوية من تحسن المعدات الكهربائية والإلكترونية على خط 500 كجم/ساعة يعمل 22 ساعة يوميًا ما يقرب من 40 طنًا من الإنتاج السنوي — إيرادات ذات معنى بأسعار البسكويت التجارية.
- الصيانة وقطع الغيار: تبلغ تكاليف الصيانة السنوية لخط متوسط الحجم يتم صيانته جيدًا عادةً 2–5% من تكلفة المعدات الأصلية. تعد برامج الصيانة الوقائية التي تتتبع أجزاء التآكل وتجدول عمليات الاستبدال بشكل استباقي ضرورية للحفاظ على أهداف المعدات الكهربائية والإلكترونية.
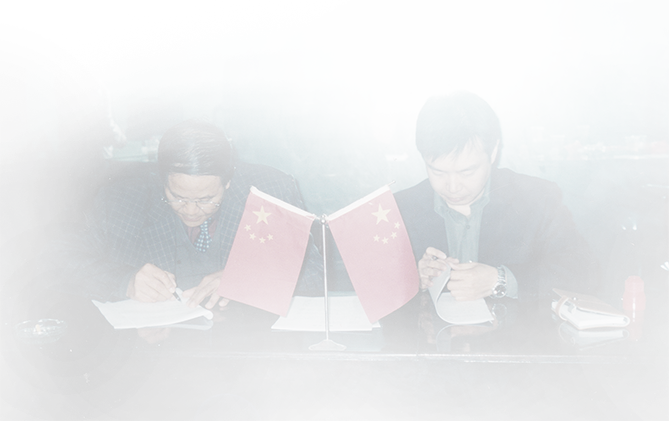
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.