 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
كل ما تحتاج إلى معرفته عن خط رقائق البطاطس
محتوى
ما يفعله خط رقائق البطاطس في الواقع
خط رقائق البطاطس عبارة عن سلسلة كاملة من الآلات التي تأخذ البطاطس النيئة وتحولها إلى رقائق جاهزة ومعبأة — جاهزة للبيع بالتجزئة أو التوزيع بالجملة. إنه ليس آلة واحدة، بل هو نظام إنتاج متكامل حيث يتم تغذية كل قطعة من المعدات مباشرة إلى القطعة التالية، وتؤثر جودة الإنتاج في كل مرحلة على كل شيء في اتجاه مجرى النهر.
عادةً ما يتعامل خط تصنيع الرقائق المصمم جيدًا مع الغسيل والتقشير والتقطيع والتبييض والقلي وإزالة الزيت والنكهة والتعبئة والتغليف في تدفق مستمر. في الإعدادات الآلية الحديثة، يتم تشغيل هذا التسلسل بأكمله بأقل قدر من التدخل اليدوي، مما يسمح للمصانع بالحفاظ على أحجام إنتاج ثابتة من 200 كجم/ساعة حتى 2000 كجم/ساعة أو أكثر، اعتمادًا على سعة الخط.
يعد فهم ما يتضمنه خط إنتاج رقائق البطاطس —وكيف تتفاعل كل مرحلة — أمرًا ضروريًا قبل الاستثمار في خط إنتاج رقائق البطاطس، أو تخصيص إعداد موجود، أو توسيع نطاق منشأة المعالجة.
المراحل الأساسية في خط إنتاج الرقائق
تخدم كل مرحلة في خط معالجة رقائق البطاطس غرضًا تقنيًا محددًا. عادةً ما يؤدي تخطي أي منها أو نقص الاستثمار فيها إلى حدوث مشكلات — ضعف تجانس الشريحة، أو ارتفاع محتوى الزيت، أو النكهة غير المتسقة، أو تسارع تدهور الزيت.
الغسيل والتقشير
تصل البطاطس النيئة مع التربة والبكتيريا السطحية والقشرة التي يجب إزالتها قبل التقطيع. تعتبر الغسالات الأسطوانية من نوع الفرشاة أو الكاشطة هي الأكثر شيوعًا للخطوط ذات الحجم الكبير. يتم التقشير عادةً باستخدام بكرات كربيد السيليكون أو مقشرات البخار — يُفضل التقشير بالبخار للعمليات واسعة النطاق لأنه يقلل من فقدان التقشير، مع وجود نفايات التقشير النموذجية تحت 8–12% من الوزن الخام مقارنة بـ 15–18% للتآكل الميكانيكي.
التقطيع
يعد سمك الشريحة المتسق أحد المتغيرات الأكثر أهمية في جودة الشريحة. تستخدم رقائق البطاطس القياسية على شكل غلاية شرائح من 1.2–1.6 ملمبينما تعمل شرائح العملية المستمرة الرقيقة عند 0.9–1.2 ملم. توفر آلات التقطيع بالطرد المركزي ذات ألواح المكره الدوارة إنتاجية عالية، بينما توفر آلات التقطيع ذات الشفرات الخطية اتساقًا أفضل في السُمك لخطوط المنتجات المتميزة. إن أنظمة تتبع تآكل الشفرات والتعديل التلقائي تستحق الاستثمار في الخطوط ذات الحجم الكبير، حيث أن التباين بمقدار 0.2 مم في سمك الشريحة يسبب تناقضات واضحة في القلي.
التبييض والتجفيف
يؤدي التبييض إلى إزالة النشا السطحي المنطلق أثناء التقطيع، والذي من شأنه أن يتسبب في التصاق الرقائق ببعضها البعض أثناء القلي وإنتاج لون داكن غير متساوٍ. تبييض بالماء الساخن في 70–80°C لمدة 2–3 دقائق هو المعيار. بعد التبييض، يقوم جهاز اهتزاز تجفيف المياه ومجفف السكين الهوائي بإزالة الرطوبة السطحية قبل دخول الشرائح إلى المقلاة — مما يقلل من تناثر الزيت ويقلل من استهلاك طاقة القلي بشكل كبير.
القلي المستمر
المقلاة المستمرة هي قلب خط رقائق البطاطس. عادة ما يتم الحفاظ على درجة حرارة الزيت بين 160°ج و 175°ج، مع وقت بقاء الشريحة في الزيت 2.5–4 دقيقة اعتمادًا على السُمك ومحتوى الرطوبة المطلوب. تقوم أنظمة النقل المجداف بغمر الشرائح ونقلها عبر حمام الزيت بسرعة يمكن التحكم فيها. معدل دوران الزيت — عدد المرات التي يجدد فيها الزيت الطازج المقلاة — يؤثر بشكل مباشر على نكهة الرقائق وجودة الزيت؛ تقوم المقالي المصممة جيدًا بتدوير الزيت بشكل مستمر لتقليل الأكسدة وتراكم الأحماض الدهنية الحرة.
إزالة الزيت والتبريد
بعد القلي مباشرة، تمر الرقائق عبر ناقل إزالة الزيت المهتز حيث يتم تصريف الزيت السطحي الزائد، يليه نفق تبريد يخفض درجة حرارة الرقائق بسرعة إلى المستويات المحيطة. يمنع التبريد المناسب التكثيف داخل العبوة، مما قد يسبب التليين ويقلل بشكل كبير من مدة الصلاحية. يجب أن تصل الشريحة المبردة جيدًا التي تغادر الخط إلى الأسفل 35°ج قبل دخول أسطوانة النكهة.
نكهة
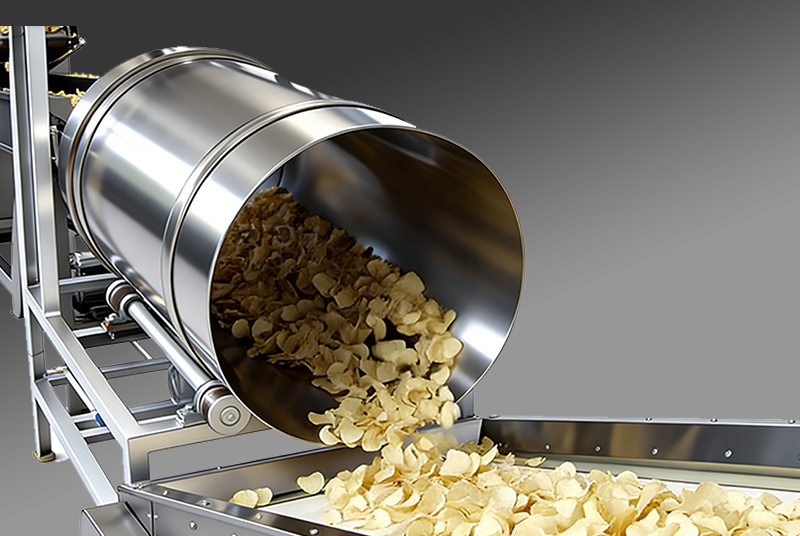
يتم تطبيق التوابل في طبقة طلاء أسطوانية دوارة حيث تتدحرج الرقائق على نظام رش ناعم أو نظام تشتيت المسحوق. يعتمد التصاق التوابل على محتوى الزيت الذي لا يزال موجودًا على أسطح الرقائق — ولهذا السبب فإن التوقيت بين إزالة الزيت والنكهة مهم. سرعة دوران الأسطوانة وزاويتها، وموضع فوهة الرش، ومعدل تغذية التوابل كلها معلمات قابلة للتعديل تؤثر على تجانس الطلاء. بالنسبة للخطوط متعددة النكهات، تعمل أنظمة أسطوانات التغيير السريع على تقليل وقت تغيير المنتج إلى أقل من 15 دقيقة.
التعبئة والتغليف
يتم نقل الرقائق النهائية عبر ناقل مصعد لطيف إلى موازين متعددة الرؤوس —عادةً موازين ذات 14 رأسًا أو 16 رأسًا — والتي تقوم بتقسيم الرقائق إلى الوزن المستهدف بدقة في حدود ±1 جم. يسقط الجزء الموزون في آلة التشكيل والملء والختم الرأسية (VFFS) التي تشكل الكيس وتملأه بالرقائق وتحقن غاز النيتروجين للحماية من الأكسدة والكسر وتغلق العبوة. تصل سرعات الإخراج على خطوط شرائح VFFS الحديثة إلى 60–100 كيس في الدقيقة لأحجام العبوات القياسية للبيع بالتجزئة.
أنواع خطوط رقائق البطاطس حسب الحجم والإنتاج
لا تحتاج كل عملية إلى نفس المستوى من الأتمتة أو القدرة الإنتاجية. يتم تصنيف خطوط معالجة الرقائق على نطاق واسع حسب حجم الإنتاج، مما يحدد درجة الأتمتة وبصمة المعدات والاستثمار الرأسمالي المطلوب.
| نوع الخط | الناتج النموذجي | مستوى الأتمتة | الأفضل ل |
|---|---|---|---|
| صغير الحجم / شبه أوتوماتيكي | 50–200 كجم/ساعة | دليل جزئي | الشركات الناشئة والعلامات التجارية الإقليمية |
| آلي متوسط الحجم | 200–500 كجم/ساعة | مؤتمتة بالكامل | معالجات متوسطة الحجم، علامة تجارية خاصة |
| خط صناعي مستمر | 500–2000+ كجم/ساعة | مؤتمتة بالكامل + PLC/SCADA | العلامات التجارية الوطنية والمصنعين المتعاقدين |
بالنسبة للشركات الناشئة التي تدخل سوق الوجبات الخفيفة، غالبًا ما يكون الخط شبه الآلي بسعة 100–150 كجم/ساعة هو نقطة الدخول الأكثر منطقية — فهو يحد من التعرض الأولي لرأس المال مع السماح بجودة المنتج الثابتة. إن التوسع في وقت لاحق أكثر فعالية من حيث التكلفة من الإفراط في التحديد في البداية عندما لا يزال الطلب قيد التحقق.
المواصفات الرئيسية التي يجب مقارنتها عند شراء خط الرقائق
عند تقييم الموردين أو تكوين خط جديد لتصنيع رقائق البطاطس، تستحق العديد من المواصفات الفنية اهتمامًا وثيقًا يتجاوز معدل الإنتاج البسيط. وتؤثر هذه العوامل بشكل مباشر على جودة المنتج وتكلفة التشغيل والموثوقية على المدى الطويل.
- سعة زيت المقلاة ومعدل دورانه: تحافظ المقلاة ذات التحكم المستمر في مدخل الزيت الطازج وفيضانه على مستويات الأحماض الدهنية الحرة (FFA) أقل من 0.5%، مما يحمي نكهة الرقائق ويطيل عمر الزيت. تتطلب الخطوط التي لا تحتوي على هذه الميزة دورات كاملة لتفريغ واستبدال الزيت مما يؤدي إلى توقف الخدمة وزيادة تكاليف النفط.
- دقة التحكم في درجة الحرارة: يجب أن تحافظ وحدات التحكم في درجة حرارة PID الموجودة على المقلاة والمبيض على نقطة الضبط في حدود ±2° درجة مئوية. يؤدي التحكم الفضفاض في درجة الحرارة إلى تغير لون الشريحة ومحتوى الرطوبة غير المتسق.
- مادة شفرة التقطيع وتكلفة الاستبدال: تحتاج الشفرات الفولاذية عالية الكربون إلى الاستبدال كل 4–8 ساعات في العمليات ذات الحجم الكبير. تدوم شفرات كربيد التنغستن أو الشفرات المطلية لفترة أطول بكثير ولكنها تكلف أكثر مقدمًا. ضع في اعتبارك التكلفة السنوية الإجمالية للشفرة، وليس فقط سعر الشراء.
- التوافق مع التنظيف في المكان (CIP): يسمح البناء المصنوع من الفولاذ المقاوم للصدأ الصالح للأكل (304 أو 316L) مع الأسطح الداخلية الملساء التي يتم تصريفها بالكامل بالتنظيف السريع بمساعدة المواد الكيميائية بين عمليات الإنتاج — وهو أمر بالغ الأهمية للامتثال لنظام تحليل المخاطر ونقاط التحكم الحرجة والتحكم في المواد المسببة للحساسية عند تشغيل نكهات متعددة.
- استهلاك الطاقة لكل كيلوغرام من الإنتاج: يستهلك الخط الآلي بالكامل بسرعة 500 كجم/ساعة عادةً 80–130 كيلووات ساعة لكل طن من المنتج النهائي. اطلب من الموردين أرقام الطاقة التي تم التحقق منها — وليس الحد الأدنى النظري — واحسب إجمالي تكلفة الطاقة على مدى أفق زمني مدته 5 سنوات عند مقارنة عروض الأسعار.
- نظام التحكم والتشخيص عن بعد: تسمح الخطوط الحديثة المزودة بأنظمة SCADA المستندة إلى PLC بمراقبة الأخطاء عن بعد وتسجيل المعلمات — مما يقلل من وقت التوقف عن العمل ويبسط حفظ سجلات الجودة لعمليات تدقيق سلامة الأغذية.
المشاكل الشائعة في خطوط رقائق البطاطس وكيفية إصلاحها
حتى الخطوط التي تم تكوينها بشكل جيد تواجه مشكلات متكررة. إن معرفة الأسباب الجذرية تعمل على تسريع عملية استكشاف الأخطاء وإصلاحها وتمنع عيوب الجودة من الوصول إلى المنتج المعبأ.
لون الشريحة داكن أو غير متساوٍ
السبب الأكثر شيوعًا هو ارتفاع محتوى السكر المختزل في البطاطس النيئة — خاصة في البطاطس المخزنة في درجات حرارة منخفضة (أقل من 8° درجة مئوية)، حيث يتحول النشا إلى سكريات. يؤدي تكييف البطاطس عند 15–18° درجة مئوية لمدة 1–2 أسبوعًا قبل المعالجة إلى تقليل مستويات السكر. على الخط، يمكن أن يؤدي تمديد وقت التبييض أو خفض درجة حرارة المقلاة بمقدار 5–8° درجة مئوية إلى تعويض المواد الخام الحدية. يعد سمك الشريحة غير المتسق الناتج عن تآكل الشفرة هو السبب الثاني الأكثر شيوعًا — تحقق من الشفرات واستبدلها في الموعد المحدد.
نسبة عالية من الزيت في الرقائق النهائية
محتوى الزيت المستهدف للرقائق القياسية هو 28–35% بالوزن. إذا كان المنتج النهائي أعلى باستمرار من هذا النطاق، فإن الأسباب الأكثر احتمالاً هي عدم كفاية التجفيف قبل القلي (دخول الكثير من الرطوبة السطحية إلى المقلاة)، أو انخفاض درجة حرارة المقلاة بشكل كبير، أو عدم كفاية إزالة الزيت بعد القلي. تحقق من إنتاجية مجفف السكين الهوائي وتحقق من درجة حرارة الزيت في نقاط متعددة عبر عرض المقلاة — تدرجات درجة الحرارة عبر المقالي العريضة شائعة وغالبًا ما يتم تجاهلها.
التصاق الرقائق ببعضها البعض أو كسرها في المقلاة
يشير الالتصاق إلى إزالة غير كاملة للنشا في مرحلة التبييض — زيادة درجة حرارة ماء التبييض أو إطالة وقت الاحتفاظ. عادةً ما يعني الكسر في ناقل مجداف المقلاة أن سرعة المجداف عالية جدًا أو أن المسافة بين المجدافين ضيقة جدًا بالنسبة لسمك الشريحة المستخدمة. اضبط كليهما، وتأكد من أن معدل تحميل المقلاة يقع ضمن مواصفات تصميم المعدات — يؤدي التحميل الزائد على المقلاة بكمية كبيرة جدًا من المنتج إلى التكتل والقلي غير المتساوي.
تغطية غير متساوية للتوابل
عادةً ما يعود ضعف التصاق التوابل إما إلى أن الرقائق تكون باردة وجافة جدًا عند دخولها الأسطوانة (مما يقلل من الزيت السطحي المتاح للتتبيل للارتباط به) أو أن سرعة دوران الأسطوانة غير صحيحة بالنسبة لحجم الدفعة. بالنسبة للتوابل المسحوقة، تعمل أنظمة الطلاء الكهروستاتيكي — الشائعة الآن في خطوط الوجبات الخفيفة الفاخرة — على تحسين تجانس الطلاء بشكل كبير وتقليل هدر التوابل عن طريق 15–25% مقارنة بتطبيق رش الأسطوانة القياسي.
خطوط رقائق البطاطس الدفعية مقابل خطوط رقائق البطاطس المستمرة: أيهما تختار
يعد الاختيار بين خط رقائق الغلاية ذات المعالجة الدفعية وخط المعالجة المستمرة أحد أهم القرارات في إنتاج رقائق البطاطس، وهو في المقام الأول قرار يتعلق بالمنتج والسوق — وليس مجرد قرار يتعلق بالتكلفة.
خطوط مستمرة قم بتمرير المنتج عبر المقلاة بتدفق ثابت، مما يجعلها مثالية للمنتجات ذات الحجم الكبير والمتسقة مثل رقائق البطاطس المملحة القياسية أو ذات النكهة الخفيفة. إنها توفر تكلفة عمالة أقل لكل وحدة، وتحكمًا أكثر صرامة في العمليات، وملاءمة أفضل لكميات كبيرة من البيع بالتجزئة أو الخدمات الغذائية. ومع ذلك، فهي أقل مرونة بالنسبة للدفعات الصغيرة أو النكهات المتخصصة، ويستغرق التبديل بين المنتجات وقتًا أطول.
خطوط غلاية الدفعات اقلي كل دفعة على حدة في غلاية دوارة، مما ينتج عنه ملمس أكثر كثافة وقرمشة مرتبط بعلامات الرقائق المطبوخة في الغلاية. إنها أكثر مرونة بطبيعتها — يمكن أن تتغير النكهات بين الدفعات مع الحد الأدنى من تحضير الخط — وتكون التكلفة الرأسمالية لكل وحدة من السعة أقل على نطاق صغير. والمقايضة هي زيادة كثافة العمالة وانخفاض الإنتاجية. عمليات المقلاة النموذجية دفعة واحدة كل 8–12 دقيقة، مقارنة بالإنتاج المستمر للمقلاة الناقلة.
تعمل العديد من المعالجات متوسطة الحجم بكلا النوعين — خط مستمر لوحدات SKU ذات الحجم السائد ومقلاة غلاية واحدة أو اثنتين لمتغيرات النكهة المتميزة أو ذات الإصدار المحدود أو الإقليمية. يعمل هذا المزيج على تعظيم الكفاءة ومرونة محفظة المنتجات.
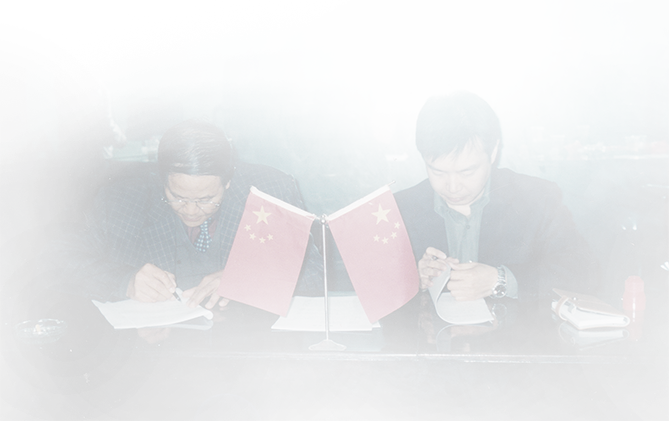
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.