 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
كيف يعمل خط إنتاج المعجنات: دليل المعدات والأتمتة والشراء
محتوى
إن إدارة مخبز على نطاق واسع يعني شيئًا واحدًا فوق كل شيء آخر: الاتساق. يجب أن يبدو الكرواسون المنتج في الساعة 7 صباحًا يوم الاثنين وطعمه تمامًا مثل الكرواسون المنتج في الساعة 6 مساءً يوم الجمعة. وهذا ليس شيئًا يمكنك تحقيقه بالعمل اليدوي وحده بعد حجم معين. يحل خط إنتاج المعجنات هذه المشكلة من خلال دمج عملية التصنيع بأكملها —من تحديد جرعات المكونات الخام إلى تعبئة المنتج النهائي— في سير عمل متحكم فيه وقابل للتكرار. يوضح هذا الدليل كيفية عمل هذه الخطوط فعليًا، والمعدات التي تتضمنها، وكيفية اختيار الإعداد المناسب لعمليتك.
ما يفعله خط إنتاج المعجنات في الواقع
أ خط إنتاج المعجنات هي عبارة عن سلسلة من الآلات ومحطات العمل المترابطة التي تعمل على أتمتة أو شبه أتمتة تصنيع منتجات المعجنات. بدلاً من الآلات المستقلة التي يتم تشغيل كل منها بواسطة عامل منفصل، يقوم خط الإنتاج بتحريك العجين والمنتج بشكل مستمر خلال كل مرحلة من مراحل المعالجة —الخلط، والتصفيح، والتشكيل، والتعبئة، والتدقيق، والخبز، والتبريد، والتعبئة— في تدفق متحكم فيه وقابل للتكرار.
تتنوع الشركات التي تستخدم خطوط تصنيع المعجنات على نطاق واسع. قد يقوم مخبز إقليمي يتوسع من الإنتاج اليدوي بتركيب خط شبه أوتوماتيكي ينتج من 500 إلى 1000 كرواسون في الساعة. قد يقوم مخبز صناعي كبير بتشغيل خط معجنات آلي بالكامل ينتج عشرات الآلاف من الوحدات في الساعة مع الحد الأدنى من التدخل البشري. النقطة الأساسية هي أن "خط الإنتاج" ليس آلة واحدة — إنه نظام، والنظام الصحيح يعتمد كليًا على ما تنتجه وكميته.
تشمل أنواع المنتجات الشائعة التي تغطيها خطوط المعجنات الصناعية المعجنات المصفحة (الكرواسون، والمعجنات الدنماركية، والمعجنات المنتفخة)، ومنتجات الشو (الإكلير، والمعجنات الكريمية المنتفخة)، والمعجنات المحشوة (الفطائر، والفطائر اليدوية)، والكعك الطبقي، والفطائر، والكعك، والكعك المحشو. كل نوع من المنتجات له متطلبات محددة في مرحلتي التشكيل والتصفيح، ولكن البنية التحتية المحيطة —الخلط والخبز والتبريد والتعبئة— تتبع نفس البنية العامة.
المراحل الرئيسية لخط إنتاج المعجنات
يعد فهم ما يحدث في كل مرحلة من مراحل الخط أمرًا ضروريًا قبل تقييم المعدات أو الموردين. تؤثر كل مرحلة على المراحل التي تليها، ولهذا السبب غالبًا ما يتم تشخيص المشكلات في خط المعجنات بشكل خاطئ —غالبًا ما ينشأ العيب المرئي في مرحلة الخبز في خطوة التصفيح أو الخلط.
تحديد جرعات المكونات والتعامل معها
تبدأ خطوط المعجنات الصناعية بأنظمة الجرعات الآلية التي تزن وتوزع الدقيق والماء والدهون والسكر والملح والخميرة والمكونات الأخرى بنسب دقيقة لكل وصفة. تعد صوامع الدقيق المزودة بالنقل الهوائي وصمامات جرعات السوائل الآلية وبرامج إدارة الوصفات أمرًا قياسيًا في المرافق ذات الحجم الكبير. حتى الاختلافات الصغيرة في محتوى الماء أو نسبة الدهون في العجين الرقائقي تنتج اختلافات قابلة للقياس في الملمس النهائي وحجم الخبز. تستخدم العمليات شبه الصناعية عادةً الوزن اليدوي مع الخلط الدفعي، لكن الجرعات الآلية تصبح فعالة من حيث التكلفة عند أحجام تزيد عن 500 كجم تقريبًا من العجين لكل نوبة عمل.
خلط العجين
يتم خلط عجينة المعجنات للمنتجات الرقائقية —الكرواسون، والمعجنات الدنماركية، والمعجنات المنتفخة— عمدًا إلى حالة متخلفة مقارنة بعجينة الخبز. يؤدي الإفراط في تطوير الجلوتين إلى ارتداد العجين مرة أخرى أثناء عملية التغليف، مما يجعل عملية التصفيح صعبة وغير متسقة. تستخدم الخطوط الصناعية خلاطات حلزونية أو أفقية ذات سرعة متغيرة ومنحنيات خلط قابلة للبرمجة. تتراوح أحجام الدفعات من 50 كجم إلى 500 كجم أو أكثر. قد تستخدم العمليات ذات الحجم الكبير خلاطات مستمرة تعالج العجين في تيار ثابت بدلاً من دفعات منفصلة، مما يلغي وقت الانتظار بين الدفعات مما يحد من الإنتاجية في أنظمة خلط الدفعات.
التصفيح والصفائح
تُعدّ عملية التغليف المرحلة الحاسمة للكرواسون والمعجنات الدنماركية والمعجنات المنتفخة. يتم وضع كتلة من الزبدة أو الدهون داخل العجينة، ويتم طي القطعة المدمجة بشكل متكرر وتغليفها لتكوين مئات الطبقات المتناوبة. تستخدم خطوط التصفيح الصناعية صفائح العجين مع آليات طي آلية وتحكم دقيق في الفجوات. يحدد عدد الطيات عدد الطبقات النهائية —يستخدم الكرواسون النموذجي 27 طبقة، بينما قد تستخدم المعجنات المنتفخة من 64 إلى 144 طبقة أو أكثر. يتطلب سمك الطبقة المتسق تحكمًا دقيقًا في الضغط وعجينًا مبردًا؛ عادةً ما يتم الحفاظ على غرف إنتاج المعجنات المصفحة عند 16–18° درجة مئوية لمنع الزبدة من الذوبان في العجين أثناء المعالجة.
التشكيل والقطع
بمجرد أن تصل ورقة العجين المصفحة إلى السُمك الصحيح، فإنها تنتقل إلى مرحلة التشكيل. تختلف معدات التشكيل بشكل كبير حسب المنتج:
- تستخدم خطوط الكرواسون قواطع مثلثة آلية تليها آلات درفلة تشكل كل مثلث على شكل هلال.
- تستخدم خطوط المعجنات الدنماركية طوابع مقطوعة بالقالب أو قواطع دوارة مدمجة مع رواسب التعبئة.
- يتم ترسيب منتجات الشو من خلال أنظمة متعددة الفوهات على صواني الخبز أو الأحزمة الناقلة بأوزان أجزاء دقيقة.
- تستخدم المعجنات المحشوة آلات تغليف تقوم ببثق العجين والحشوة في وقت واحد، مما يلغي خطوة التعبئة المنفصلة.
عادةً ما يتم استرداد بقايا العجين الناتجة عن القطع تلقائيًا وإعادة إدخالها في عملية التصفيح، مما يقلل من النفايات وتكلفة المواد.
التعبئة والإيداع
تتطلب العديد من المعجنات الحشو —إما قبل الخبز (الفطائر المحشوة مسبقًا، أو الدنماركية مع الجبن الكريمي أو كومبوت الفاكهة) أو بعد الخبز (الإكلير، أو فطائر الكريمة، أو الكعك متعدد الطبقات). تستخدم أنظمة التعبئة الصناعية رواسب حجمية توزع كميات محددة بدقة من الكريمة أو المربى أو الغاناش أو الكاسترد. بالنسبة للحشوات السائلة مثل الفوندان أو الشراب، تعمل صمامات الترسيب الدوارة على منع التنقيط بين الأجزاء. يتم عادةً إجراء التعبئة بعد الخبز بشكل خطي باستخدام فوهات الحقن الموضوعة على ناقل التبريد، مع الحفاظ على النظافة واتساق الأجزاء بسرعة الإنتاج.
الإثبات
تتطلب المعجنات المخمرة بالخميرة —الكرواسون، الدنماركية، المنتجات القائمة على البريوش— مرحلة تدقيق خاضعة للرقابة بعد التشكيل. أجهزة الإثبات الصناعية عبارة عن غرف يتم التحكم في درجة حرارتها ورطوبتها بحجم مناسب لحمل حجم المنتج الذي تنتجه معدات التشكيل الأولية أثناء وقت الإثبات المطلوب بواسطة الصيغة. يستغرق تحضير الكرواسون النموذجي من 90 إلى 120 دقيقة عند درجة حرارة 28–30° درجة مئوية ورطوبة نسبية 75–80%. تؤدي ظروف الإثبات غير الصحيحة —خاصة الرطوبة الزائدة— إلى انهيار الطبقات الرقائقية وتدمير بنية قرص العسل التي تمنح هذه المنتجات ملمسها المميز.
الخبز
تستخدم خطوط المعجنات الصناعية أفران نفقية —غرف خبز طويلة ومستمرة يتحرك من خلالها المنتج على حزام شبكي أو ناقل صينية بسرعة يمكن التحكم فيها. تسمح أفران النفق بمناطق درجات حرارة مختلفة على طول الخبز، مما يتيح للمشغل تحديد منحنى خبز دقيق: حرارة أولية عالية لزنبرك الفرن، ثم منطقة وسطى مستدامة للضبط والتحمير، ثم منطقة خروج سفلية. يعد حقن البخار في المناطق المبكرة أمرًا شائعًا بالنسبة للكرواسون ومنتجات الشو. يتم اختيار تكوينات الحمل الحراري وحرارة النعل (القاع) والسطح بناءً على المنتج. تتراوح مخرجات الخبز في أفران الأنفاق التجارية من بضع مئات من الكيلوجرامات في الساعة إلى عدة أطنان في الساعة على أوسع تكوينات الحزام.
تبريد
يجب تبريد منتجات المعجنات إلى درجة حرارة أساسية آمنة قبل التعبئة —عادةً أقل من 25° درجة مئوية للمنتجات المعبأة في الهواء الطلق، أو إلى درجات حرارة التجمد للمعجنات المجمدة. تعتبر ناقلات التبريد الحلزونية قياسية لهذه المرحلة: ينتقل المنتج إلى الأعلى عبر مسار حلزوني طويل داخل حاوية مبردة، مما يقلل من مساحة الأرضية بالنسبة لوقت التبريد المطلوب. يتم استخدام التجميد الانفجاري للمنتجات المخصصة للسوق المجمدة، مما يرفع درجة الحرارة الأساسية إلى −18° درجة مئوية أو أقل قبل التعبئة والتغليف. يؤدي التبريد غير الكافي قبل إغلاق العبوة إلى التكثيف داخل العبوة، مما يؤدي إلى تسريع نمو العفن وتقليل مدة الصلاحية.
التعبئة والتغليف
تقوم المرحلة النهائية بتجميع المنتج النهائي وتغليفه وإغلاقه. تشتمل معدات التعبئة والتغليف على خطوط المعجنات الآلية على أغلفة تدفق للعناصر المغلفة بشكل فردي، وأجهزة إغلاق الصواني لصواني البيع بالتجزئة، وآلات التشكيل والتعبئة والختم الرأسية للمنتجات المعبأة في أكياس. تم دمج أجهزة فحص الوزن وأجهزة الكشف عن المعادن بشكل مضمن لمراقبة الجودة والامتثال التنظيمي. تتعامل أنظمة الالتقاط والوضع الروبوتية مع تحميل المنتجات الهشة أو غير المنتظمة —مثل الإكلير المملوء بالكريمة— والتي لا يمكن التعامل معها بواسطة أنظمة الحزام والدفع التقليدية دون حدوث ضرر.
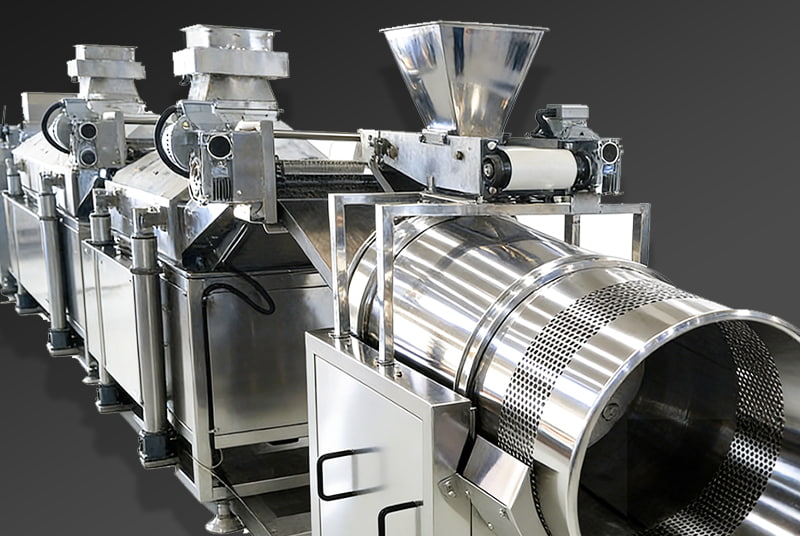
مستويات الأتمتة: الخطوط شبه الأوتوماتيكية مقابل الخطوط الأوتوماتيكية بالكامل
أحد القرارات الأكثر عملية عند تحديد خط إنتاج المعجنات هو المكان الذي يجب أن يقع فيه الخط على طيف الأتمتة. إن المزيد من الأتمتة ليس دائمًا هو الحل الصحيح —تكلفة رأس المال، ومرونة المنتج، والدعم الفني المتاح كلها عوامل تؤثر في ذلك.
|
عامل |
خط شبه أوتوماتيكي |
خط أوتوماتيكي بالكامل |
|
الناتج النموذجي |
500–5000 وحدة/ساعة |
5،000–50،000+ وحدة/ساعة |
|
متطلبات العمل |
3–8 مشغلين |
1–3 مشغلين (مراقبة) |
|
الاستثمار الرأسمالي |
أدنى |
أعلى بكثير |
|
مرونة المنتج |
أعلى — أسهل لتغيير التنسيقات |
أقل — تستغرق عمليات التغيير وقتًا أطول |
|
تناسق |
جيد، بعض الاختلافات بين المشغلين |
ممتاز، قابل للتكرار بدرجة كبيرة |
|
الأنسب ل |
المخابز الإقليمية، وحدات SKU المتعددة |
المخابز الصناعية، وحدات SKU ذات الحجم الكبير |
الخطأ الشائع هو المبالغة في تحديد الأتمتة لمجموعة المنتجات التي تتطلب تغييرات متكررة. قد يستغرق خط الكرواسون الآلي بالكامل والمُحسَّن لحجم منتج واحد من أربع إلى ست ساعات لإعادة تكوينه لتنسيق مختلف —خلال هذا الوقت لا ينتج أي شيء. بالنسبة للمخابز التي تحتوي على مجموعة متنوعة من وحدات SKU وأحجام معتدلة لكل وحدة SKU، غالبًا ما يوفر الخط شبه الأوتوماتيكي المزود بأدوات معيارية فعالية إجمالية أفضل للمعدات (OEE) من الخط المخصص عالي السرعة.
كيفية تحديد حجم خط إنتاج المعجنات بشكل صحيح
إن تخطيط القدرات هو المكان الذي تسوء فيه معظم الاستثمارات في خطوط المعجنات. النهج الصحيح يبدأ من الطلب، وليس من مواصفات المعدات.
ابدأ بمتطلبات الإنتاج اليومية
احسب عدد الوحدات التي تحتاج إلى إنتاجها يوميًا عند ذروة الطلب، ثم اعمل بشكل عكسي من خلال وقت الخبز وسعة الفرن وسرعة التشكيل لتحديد الإنتاجية المطلوبة في كل مرحلة من مراحل الخط. قم بتضمين أنماط التحول ووقت التوقف المخطط له —تعمل معظم الخطوط بنسبة 75–85% من سعة لوحة الاسم بمجرد أخذ عمليات التغيير والتنظيف والتوقفات الطفيفة في الاعتبار. إن الخط الذي تبلغ تكلفته 2000 كرواسون في الساعة قد يوفر بشكل واقعي 1500–1700 كرواسون لكل ساعة تشغيل فعالة.
حساب وقت التدقيق
بالنسبة للمعجنات المخمرة بالخميرة، فإن وقت التخمير هو قيد بيولوجي ثابت يحدد كمية المنتج التي يجب أن تكون في المُخمّر في أي وقت معين. إن عملية الإثبات لمدة 90 دقيقة بمعدل تشكيل يبلغ 1500 قطعة في الساعة تعني أن المُثبت يجب أن يحمل 2250 قطعة في وقت واحد. يعد تقليل حجم المُثبت أحد أكثر الاختناقات شيوعًا في خطوط المعجنات التي تم تكليفها حديثًا.
قم بمطابقة الفرن مع نظام التبريد
يجب أن يكون حجم نظام التبريد مناسبًا لتصفية المنتج المخبوز بنفس المعدل الذي يوفره الفرن. يقوم المبرد الحلزوني ذو وقت الإقامة غير الكافي بدفع المنتج الذي لا يزال دافئًا جدًا إلى مرحلة التعبئة والتغليف. ويؤدي هذا إلى حدوث تكاثف داخل العبوات المغلقة وتسريع التلف —وهي مشكلة جودة تعود مباشرة إلى عدم تطابق السعة بين معدات الخبز والتبريد.
متطلبات النظافة والصرف الصحي
تتعامل بيئات إنتاج المعجنات مع المكونات التي تدعم نمو الميكروبات —الكريمة والبيض وحشوات الفاكهة ومنتجات الألبان الطازجة. يجب أن يتوافق تصميم المعدات لهذه البيئات مع معايير الجودة الغذائية التي تتجاوز البناء الأساسي المصنوع من الفولاذ المقاوم للصدأ.
- بناء الإطار المفتوح:يجب تصميم المعدات بدون أقسام مجوفة، أو وصلات غير محكمة الغلق، أو أسطح أفقية حيث يمكن أن تتراكم بقايا المنتج أو الماء.
- المكونات الكهربائية المصنفة IP:يجب أن تحمل المحركات وأجهزة الاستشعار ولوحات التحكم في مناطق الغسيل تصنيف IP65 أو أعلى لتحمل الغسيل بالضغط.
- أجزاء الاتصال القابلة للإزالة:يجب أن تكون قوالب التشكيل ورؤوس الإيداع وأحزمة النقل قابلة للإزالة دون الحاجة إلى أدوات للتنظيف والصرف الصحي بين عمليات الإنتاج.
- توافق CIP:تم تصميم أوعية الخلط وأنظمة الجرعات على الخطوط ذات الحجم الكبير بشكل متزايد لأنظمة التنظيف في الموقع (CIP) التي تقوم بتدوير محلول التنظيف عبر الأنابيب دون تفكيك.
- تقسيم المناطق:تتطلب إدارة المواد المسببة للحساسية على خطوط المنتجات المتعددة الفصل المادي أو التحقق الصارم من التنظيف بين عمليات التشغيل التي تحتوي على مواد مسببة للحساسية مثل المكسرات أو منتجات الألبان أو الجلوتين.
توفر الشهادة المقدمة إلى EHEDG (المجموعة الأوروبية للهندسة والتصميم الصحي) أو معايير 3-A التحقق المستقل من أن المعدات مصممة لتكون قابلة للتنظيف وفقًا لمعايير آمنة غذائيًا. تعتبر هذه الشهادات مهمة بالنسبة للمخابز التي تزود كبار تجار التجزئة أو حسابات الخدمات الغذائية حيث تكون عمليات التدقيق من قبل أطراف ثالثة روتينية.
ما الذي يجب تقييمه عند اختيار مورد خط المعجنات
إن شراء المعدات هو جزء فقط من الاستثمار. تحدد العلاقة بين الموردين —التركيب والتشغيل والتدريب وتوافر قطع الغيار والدعم الفني— مدى سرعة وصول الخط الجديد إلى الإنتاجية الكاملة وكيفية أدائه طوال عمره التشغيلي.
اختبار قبول المصنع (FAT)
قبل شحن الخط، أصر على إجراء اختبار قبول المصنع في منشأة المورد لتشغيل صيغ منتجك الفعلية بمعدل الإنتاج المحدد. إن نظام FAT الذي يستخدم منتج الاختبار فقط أو يعمل بسرعة أقل من السرعة المحددة لا يعد التحقق من الصحة بشكل مفيد. يتم حل أي عيوب يتم اكتشافها في FAT على نفقة المورد؛ أما العيوب التي يتم اكتشافها بعد التثبيت والتشغيل فهي أكثر تكلفة بكثير لتصحيحها.
قطع الغيار ومواعيد التسليم
اطلب من المورد قائمة قطع الغيار الحرجة الموصى بها وأوقات التسليم الحالية للمكونات ذات نوافذ التسليم الطويلة —يمكن أن يكون لمحركات المؤازرة وأدوات التشكيل المتخصصة ومكونات نظام التحكم أوقات تسليم تتراوح من ثمانية إلى ستة عشر أسبوعًا أو أكثر. إن خط الإنتاج الذي يتوقف بسبب عدم توفر قطعة احتياطية مهمة لمدة ثلاثة أشهر يكون أكثر تكلفة بكثير من استثمار المخزون في صيانة الأجزاء المناسبة في متناول اليد.
قدرة الخدمة المحلية
إن وجود آلة قادرة على التقنية مدعومة فقط بالتشخيص عن بعد وفريق خدمة بعيد يخلق مخاطر غير مقبولة لخط يعمل في نوبتين أو ثلاث نوبات يوميًا. قم بتقييم ما إذا كان المورد لديه مهندسي خدمة يمكنهم التواجد في الموقع خلال 24 إلى 48 ساعة، وليس مجرد رقم هاتف.
المراجع من العمليات المماثلة
اطلب مراجع العملاء من المخابز التي تنتج نفس نوع المنتج بحجم إنتاج مماثل، وقم بزيارة تلك المرافق إن أمكن. إن أداء خط الكرواسون في بيئة عرض خاضعة للرقابة وكيفية أدائه في تشغيل ثلاث نوبات يوميًا في مخبز تجاري هما شيئان مختلفان —التحدث مع المشغلين وفرق الصيانة التي تدير المعدات يوميًا يمنحك معلومات لا يمكن لأي عرض مبيعات أن يقدمها.
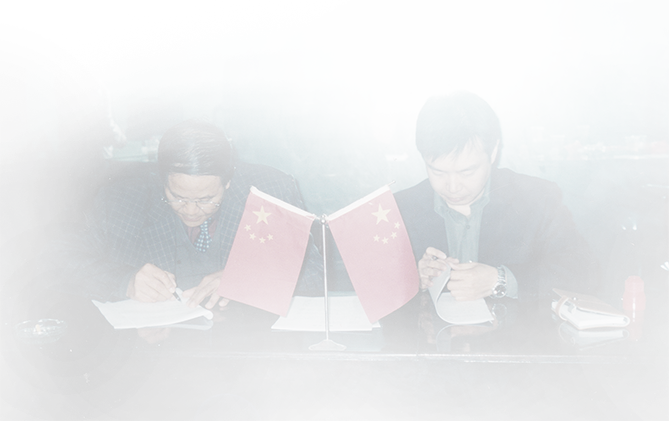
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.