 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
كيف يعمل خط إنتاج الدونات — وكيفية اختيار الخط المناسب لمخبزك
محتوى
- ما يفعله خط إنتاج الدونات في الواقع
- المراحل الرئيسية لخط إنتاج الدونات
- أنواع خطوط إنتاج الدونات حسب الحجم
- خطوط الدونات المصنوعة من الخميرة مقابل خطوط الدونات المصنوعة من الكيك: الاختلافات الرئيسية
- المواصفات الهامة التي يجب مقارنتها عند شراء خط الدونات
- تخطيط مساحة الأرضية والخطوط
- الشركات الرائدة في تصنيع المعدات وما تقدمه
- التكلفة الإجمالية للملكية: ما وراء سعر المعدات
- خطوات عملية قبل شراء خط إنتاج الدونات
ما يفعله خط إنتاج الدونات في الواقع
خط إنتاج الدونات عبارة عن سلسلة متكاملة من آلات تجهيز الأغذية التي تعمل على أتمتة الدورة الكاملة لتصنيع الدونات — بدءًا من تحضير العجين الخام وحتى التشكيل والتدقيق والقلي والتشطيب والتعبئة — مع الحد الأدنى من التدخل اليدوي في كل مرحلة. بدلاً من الاعتماد على آلات مستقلة فردية يتم تشغيلها بشكل منفصل بواسطة عمال مختلفين، يربط خط الإنتاج كل خطوة من خطوات العملية في تدفق متحكم فيه، مما يضمن تحرك الكعك عبر كل مرحلة بمعدل ودرجة حرارة ومعيار مناولة ثابت.
إن الفائدة العملية لخط تصنيع الدونات مقارنة بالإنتاج الحرفي أو شبه اليدوي لا تتمثل فقط في السرعة. إنه الاتساق. كل دونات تخرج من خط تم تكوينه بشكل صحيح لها نفس الوزن، ونفس وقت القلي، ونفس تغطية التزجيج، ونفس المظهر النهائي. بالنسبة لموردي الجملة ومخابز السوبر ماركت وسلاسل الامتياز والعلامات التجارية الكبيرة للدونات، فإن إمكانية التكرار هي المنتج — يتوقع العملاء أن تبدو كل وحدة وطعمها متطابقين بغض النظر عن متى أو أين تم تصنيعها. إن خط الدونات الآلي المصمم جيدًا هو الإجابة الهندسية على هذا التوقع.
المراحل الرئيسية لخط إنتاج الدونات
يساعدك فهم ما يحدث في كل محطة على تقييم مواصفات المعدات وتحديد الاختناقات واتخاذ قرارات مستنيرة حول تكوين الخط الذي يناسب متطلبات الإخراج الخاصة بك. صناعة كاملة خط إنتاج الدونات يمر عادةً بالمراحل التالية بالتسلسل:
خلط العجين وتحضيره
يبدأ الخط بخلاط عجين تجاري — عادةً خلاط حلزوني أو خلاط أفقي مستمر للعمليات ذات الحجم الكبير. تتعامل الخلاطات الحلزونية مع أحجام دفعات تتراوح من 30 كجم إلى 200 كجم لكل دورة وهي مناسبة تمامًا لعجينة الدونات التي يتم تربيتها بالخميرة، الأمر الذي يتطلب تطويرًا دقيقًا للجلوتين دون الإفراط في العمل. تقوم الخلاطات المستمرة بتغذية العجين مباشرة إلى الخط السفلي بمعدل ثابت، مما يجعلها الخيار المفضل لخطوط الإنتاج التي تعمل بمخرجات تزيد عن 2000–3000 وحدة في الساعة. يتم تحميل المكونات —الدقيق والسكر والخميرة والدهون والبيض والمواد الصلبة في الحليب والماء— يدويًا أو قياسها عبر أنظمة الجرعات الآلية، مما يحسن دقة الوصفة ويقلل التباين بين الدفعات.
تغليف العجين وتغليفه (لكعكة الدونات)
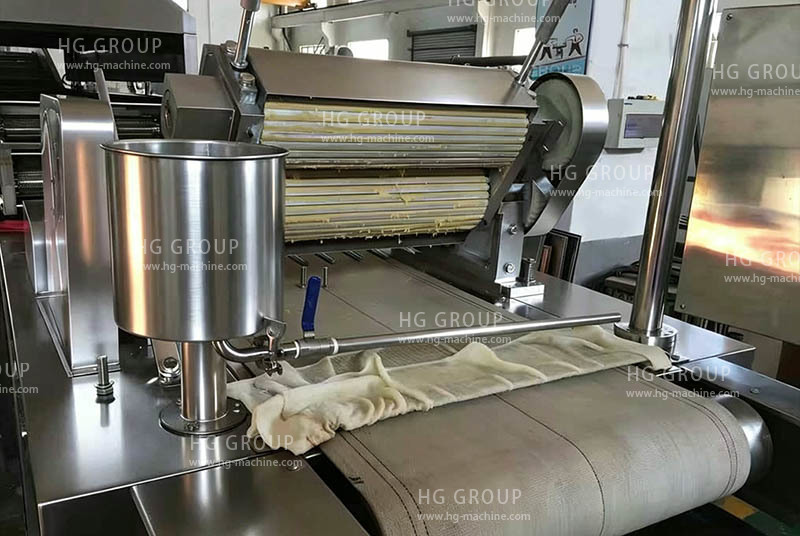
بالنسبة لكعك الدونات، يمر الخليط المختلط أو العجين الناعم عبر نظام الصفائح والتقطيع بدلاً من جهاز الإثبات. تقوم آلة تقطيع العجين بلف العجين إلى سمك دقيق وموحد —عادةً 12–18 مم للكعك الحلقي القياسي — وتقوم القاطعة الدوارة بختم الحلقات والمراكز في وقت واحد. يتم عادةً إعادة دمج مراكز القطع في تغذية العجين لتقليل النفايات. فجوة لفة الصفائح، وضغط القطع، ودرجة حرارة العجين في هذه المرحلة هي المتغيرات الأساسية التي تحدد اتساق الوزن عبر الدفعة.
تقسيم العجين وتشكيله
بالنسبة للكعك الذي يتم تربيته بالخميرة، يتم إدخال العجين المختلط في جهاز تقسيم العجين الذي يقسمه إلى قطع متساوية الوزن ويحولها إلى كرات ناعمة. يتم بعد ذلك نقل هذه الكرات إلى آلة البثق أو آلة تشكيل الحلقات — وهي آلة تشكل العجين على شكل حلقات أو لفات أو قشور مستديرة مملوءة، اعتمادًا على تكوين القالب. تقوم آلات البثق الحلقي بترسيب حلقات العجين مباشرة على حزام القلي أو على صواني التخمير بمعدلات تتراوح من 800 إلى 5000 قطعة في الساعة اعتمادًا على الطراز. تبلغ دقة الوزن في هذه المرحلة عادةً ±2–3 جرام لكل قطعة في القوالب الحديثة التي تعمل بمحرك سيرفو.
الإثبات
تتطلب الكعك الذي يتم تربيته بالخميرة فترة تدقيق خاضعة للرقابة بعد التشكيل، تخمر خلالها الخميرة وترتفع العجينة إلى حجمها المستهدف قبل القلي. في خط الإنتاج، يتم التعامل مع ذلك بواسطة مُثبت نفق — خزانة مغلقة بإعدادات درجة حرارة قابلة للبرمجة (عادةً 35–43° درجة مئوية) ورطوبة نسبية (75–85%) تنتقل من خلالها الكعك المشكل على حزام متحرك باستمرار أو ناقل رف. يبلغ وقت الإثبات عادةً 45–90 دقيقة بالنسبة لكعك الخميرة القياسي، ويتم حساب طول إثبات النفق ليتناسب مع وقت المكوث هذا عند سرعة الإنتاجية المستهدفة للخط. يؤدي عدم كفاية العزل إلى الحصول على دونات كثيفة وصلبة؛ ويؤدي الإفراط في العزل إلى انهيار المقلاة.
قلي
المقلاة هي النواة الحرارية لخط إنتاج الدونات والمحطة التي يتم فيها التحكم في أهم معايير الجودة وسلامة الأغذية. تتكون المقالي النفقية المستمرة —المعيار في خطوط الدونات الصناعية — من خزان مملوء بالزيت مع ناقل مغمور يحمل الدونات عبر الزيت الساخن، ويقلبها تلقائيًا في منتصف الطريق لضمان تحميرها بالتساوي على كلا الجانبين. تتضمن معايير القلي الرئيسية درجة حرارة الزيت (عادةً 180–195° درجة مئوية)، ووقت القلي (60–120 ثانية لكل جانب للكعكة التي يتم تربيتها بالخميرة؛ وأقصر للكعك المحلى)، ومعدل دوران الزيت، ومراقبة محتوى الأحماض الدهنية الحرة (FFA). تشتمل المقالي الحديثة على أنظمة تعبئة الزيت الأوتوماتيكية، ودوائر ترشيح الزيت، ودقة التحكم في درجة الحرارة البالغة ±1–2° درجة مئوية للحفاظ على اللون الثابت وامتصاص الزيت طوال فترة الإنتاج الكاملة.
تبريد
تخرج الكعك المقلي الطازج من المقلاة عند درجة حرارة 70–85° درجة مئوية ويجب تبريدها قبل التزجيج أو التزيين، وذلك لضبط بنية السطح ومنع ذوبان التزجيج عند ملامسته. يقوم ناقل التبريد — إما مبرد حزام مستقيم أو مبرد حلزوني للحصول على مساحة موفرة — بتقليل درجة حرارة سطح الدونات إلى أقل من 35° درجة مئوية، عادةً في غضون 3–8 دقائق اعتمادًا على طريقة التبريد. يؤدي التبريد بالهواء القسري باستخدام الهواء المحيط أو المبرد إلى تسريع هذه العملية في الخطوط عالية السرعة. يعد التبريد غير الكافي قبل التزجيج أحد الأسباب الأكثر شيوعًا لتجمع التزجيج والتغطية غير المتساوية على خطوط الإنتاج.
تطبيق التزجيج والتزيين والتزيين
بعد التبريد، تمر الكعك عبر محطة التشطيب، والتي قد تتضمن واحدة أو أكثر من طرق التطبيق التالية اعتمادًا على مجموعة المنتجات: زجاج الشلال الذي يتدفق منه طلاء سائل دافئ فوق السطح العلوي للكعك المتحرك على ناقل شبكي؛ زجاج الغمس الذي يغمر النصف العلوي من كل كعكة في خزان التزجيج؛ أداة وضع التزيين للفوندان أو التزيين الملكي؛ وأسطوانة أو شاكر تغطية جافة تقوم بترسيب الرشات أو السكر المحبب أو المكسرات المطحونة أو الجسيمات الأخرى على سطح التزجيج الرطب قبل أن يتماسك. درجة حرارة الطلاء واللزوجة وسرعة الناقل هي المتغيرات الرئيسية التي تتحكم في اتساق التغطية. تشتمل معظم محطات التشطيب الحديثة على أنظمة إعادة تدوير تقوم بجمع قطرات التزجيج الزائدة وإعادتها إلى الخزان، مما يقلل من النفايات.
حقنة الحشو (للدونات المحشوة)
تتطلب أنواع الدونات المحشوة — الجيلي أو الكاسترد أو الكريمة أو الشوكولاتة — محطة حقن حيث تقوم إبرة أو فوهة بثقب قشرة الدونات وحقن حجم محدد من الحشوة تحت الضغط. يتم عادةً وضع حاقنات الدونات الأوتوماتيكية إما قبل أو بعد التزجيج، اعتمادًا على المنتج، ويتم معايرتها لتوفير وزن تعبئة دقيق (عادةً 20–40 جم) لكل قطعة. يمكن للحاقنات متعددة الرؤوس معالجة 1000–4000 قطعة في الساعة. يجب مطابقة درجة حرارة التعبئة واللزوجة وضغط الحقن مع نوع التعبئة المحدد لتجنب انفجار الغلاف أو نقص التعبئة.
التعبئة والتغليف
المرحلة النهائية لخط إنتاج الدونات هي التعبئة والتغليف، والتي تتراوح من التعبئة اليدوية في صناديق البيع بالتجزئة عند ناقل الخروج إلى أنظمة التغليف التدفقي الآلية بالكامل، أو إغلاق الصواني، أو تعبئة الأكياس. عادةً ما تدمج الخطوط ذات الحجم الكبير أنظمة العد والتجميع التلقائية التي تقوم بتجميع الكعك في تكوين البيع بالتجزئة الصحيح (على سبيل المثال، عبوة مكونة من 4 أو 6 أو 12 عبوة) قبل إدخالها في آلة التعبئة والتغليف. تعمل التعبئة والتغليف في جو معدّل (MAP) على إطالة مدة صلاحية الكعك المعبأ مسبقًا والموزع عبر قنوات البيع بالتجزئة. توفر أنظمة الرؤية وأجهزة فحص الوزن في مرحلة التعبئة والتغليف بوابة جودة نهائية، وترفض الوحدات التي تقع خارج حدود الوزن أو المظهر.
أنواع خطوط إنتاج الدونات حسب الحجم
لا تحتاج كل عملية دونات إلى خط صناعي كامل. يعتمد تكوين الخط الصحيح على هدف الإنتاج اليومي الخاص بك، وتنوع المنتجات، والمساحة الأرضية المتاحة، والميزانية الرأسمالية. فيما يلي كيفية تقسيم خيارات خطوط الإنتاج عادةً حسب الحجم:
|
نوع الخط |
الناتج النموذجي |
المعدات الرئيسية |
الأفضل ل |
|
صغير الحجم / شبه أوتوماتيكي |
200–800 قطعة/ساعة |
قالب سطح الطاولة، مقلاة صغيرة مفتوحة، زجاج يدوي |
سلاسل المقاهي، مخابز البيع بالتجزئة الصغيرة، شاحنات الطعام |
|
متوسط الحجم |
800–3000 قطعة/ساعة |
آلة بثق الحلقات، آلة حفر الأنفاق، مقلاة مستمرة، آلة تزجيج الشلال |
البيع بالجملة الإقليمي، مخابز السوبر ماركت داخل المتجر، منافذ الامتياز |
|
صناعي / عالي الحجم |
3000–10000+ قطعة/ساعة |
خلاط مستمر، قالب متعدد المسارات، مقلاة نفقية طويلة، مبرد حلزوني، تغليف تلقائي |
العلامات التجارية الوطنية، والشركات المصنعة المشاركة، ومنتجي الكعك المجمد |
خطوط الدونات المصنوعة من الخميرة مقابل خطوط الدونات المصنوعة من الكيك: الاختلافات الرئيسية
يتطلب النوعان السائدان من الكعك — الكعك المخمر والكعك المصنوع من الكيك — تكوينات مختلفة بشكل كبير لخطوط الإنتاج، وفهم هذا التمييز أمر ضروري قبل تحديد المعدات.
- تتطلب خطوط الدونات التي يتم تربيتها بالخميرة مرحلة إثبات بين التشكيل والقلي، مما يضيف طولًا كبيرًا للخط وتعقيدًا كبيرًا للإدارة الحرارية. العجينة أكثر نعومة وحساسية للتعامل معها، الأمر الذي يتطلب أنظمة نقل أكثر لطفًا وتحكمًا دقيقًا في المناخ. تكون أوقات القلي أطول، ويكون للدونات الناتجة بنية فتات أخف وأكثر انفتاحًا.
- تستخدم خطوط كعكة الدونات عجينة أكثر سمكًا أو عجينة قصيرة يتم تغطيتها وتقطيعها أو ضغطها مباشرة في المقلاة دون إثبات. يؤدي هذا إلى إزالة المُثبت من الخط بالكامل، مما يقلل من مساحة الأرضية وتعقيد العملية. تميل خطوط الكعك والدونات إلى تحقيق إنتاجية أعلى لكل متر خطي من مساحة الأرضية لأن وقت بقاء الإثبات يتم إزالته من التسلسل.
- تتوفر خطوط مركبة قادرة على تشغيل كل من منتجات الخميرة والكعك من العديد من الشركات المصنعة الرئيسية للمعدات. تتضمن هذه الخطوط عادةً قسم إثبات معياري يمكن تجاوزه عند تشغيل برامج كعكة الدونات، وصانع متعدد الوظائف يقبل مجموعات قوالب قابلة للتبديل لتنسيقات الدونات المختلفة.
المواصفات الهامة التي يجب مقارنتها عند شراء خط الدونات
عند تقييم موردي خطوط إنتاج الدونات وتكوينات المعدات، هذه هي المواصفات التي لها التأثير الأكثر مباشرة على الأداء التشغيلي والتكلفة الإجمالية للملكية:
الإنتاجية وسعة الرأس
حدد دائمًا خطًا بسعة مقدرة أكبر بنسبة 20–30% على الأقل من متطلبات ذروة الإنتاج الحالية لديك. نادرًا ما تعمل خطوط الإنتاج بسرعة مقدرة بنسبة 100% بشكل مستمر — تؤدي عمليات التغيير ودورات التنظيف والتوقفات الطفيفة وتعديلات السرعة إلى تقليل الإنتاجية الفعالة. إن شراء خط وصل بالفعل إلى سقفه لا يترك مجالًا للنمو ويجبرك على العودة إلى السوق لشراء معدات جديدة في وقت أقرب مما كان مخططًا له.
نظام إدارة النفط
يؤثر نظام إدارة الزيت في المقلاة بشكل مباشر على جودة المنتج وتكلفة التشغيل. ابحث عن الترشيح المستمر الذي يزيل الفتات والجزيئات الدقيقة أثناء عملية الإنتاج، وإعادة تعبئة الزيت تلقائيًا للحفاظ على مستوى ثابت من الزيت وعمق القلي، والمراقبة في الوقت الفعلي لدرجة حرارة الزيت ومحتوى FFA. يؤدي سوء إدارة الزيت إلى تدهور الزيت بسرعة، ونكهات غير مرغوب فيها، ولون القلي الداكن — وكلها تزيد من تكاليف استهلاك الزيت ومعدلات رفض المنتج.
تصميم التنظيف والصرف الصحي
إن جودة معدات إنتاج الأغذية تعتمد فقط على قابليتها للتنظيف. قم بتقييم مدى سرعة تقسيم كل قسم من الخط للتنظيف، وما إذا كانت المقلاة تتضمن نظام تنظيف الصرف والفلتر، وما إذا كانت الأسطح الداخلية للمثبت قابلة للوصول للتعقيم اليومي. تعمل الخطوط المصممة للتشغيل النظيف في الموقع (CIP) على تقليل وقت التوقف المرتبط بالصرف الصحي المجدول بشكل كبير مقارنة بتكوينات الشريط والتنظيف اليدوية.
نظام التحكم وإدارة الوصفات
يجب أن تشتمل خطوط إنتاج الدونات الحديثة على نظام تحكم قائم على PLC مع واجهة HMI تعمل باللمس تسمح للمشغلين بتخزين واسترجاع وتشغيل وصفات المنتجات المسماة. تعمل إدارة الوصفات على تقليل وقت الإعداد عند التبديل بين أنواع المنتجات —على سبيل المثال، التبديل من حلقة الخميرة المزججة إلى دونات كعكة الشوكولاتة — وتضمن ضبط جميع معلمات الخط (السرعة ودرجة الحرارة ونقطة ضبط لزوجة التزجيج ووقت القلي) بشكل متسق في كل مرة. ابحث عن الأنظمة التي تسجل بيانات الإنتاج من أجل إمكانية التتبع وسجلات الجودة.
استهلاك الطاقة
تعد المقلاة أكبر مستهلك للطاقة على خط الدونات، حيث تمثل 60–75% من إجمالي استخدام الطاقة في الخط. قارن الكفاءة الحرارية لتصميمات المقلاة — وتحديدًا معيار العزل أو تصنيف كفاءة عنصر التسخين أو الموقد، وما إذا كانت المقلاة تشتمل على غطاء أو غطاء للاحتفاظ بالحرارة أثناء الإنتاج. تعتبر المقالي التي تعمل بالغاز أكثر اقتصادا في التشغيل بشكل عام من المقالي الكهربائية ذات الإنتاجية العالية، ولكن التكلفة النسبية تعتمد على أسعار الطاقة المحلية وتوافر المرافق في منشأتك.
تخطيط مساحة الأرضية والخطوط
يتطلب خط إنتاج الدونات الكامل متوسط الحجم عادةً مساحة أرضية تبلغ 15–40 مترًا في الطول و3–6 مترًا في العرض، اعتمادًا على ما إذا كان يتم استخدام تخطيط مستقيم أو على شكل حرف U. تعد التكوينات على شكل حرف U أو C شائعة في المرافق ذات طول الأرضية المقيد، حيث تقوم بطي الخط مرة أخرى على نفسه لتقليل متطلبات طول الغرفة الإجمالية مع الحفاظ على نفس تسلسل العملية. عند التخطيط لتخطيط الخط، ضع في اعتبارك التصاريح والمتطلبات الإضافية التالية:
- الحد الأدنى لخلوص وصول المشغل هو 1.2 متر على جانبي كل قسم من أقسام الماكينة للتشغيل والصيانة والوصول في حالات الطوارئ
- التهوية واستخراج العادم فوق المقلاة والمثبت — القلي يولد قدرًا كبيرًا من البخار وبخار الزيت والحرارة التي يجب التقاطها واستنفادها لتلبية معايير سلامة الأغذية والصحة في مكان العمل
- توصيلات المرافق بما في ذلك الإمداد الكهربائي ثلاثي الطور، وإمداد الغاز (إن أمكن)، وإمداد المياه والصرف للمقلاة والمثبت، والهواء المضغوط لأنظمة النقل والحاقن الهوائية
- منطقة تخزين المكونات وإعداد العجين أعلى الخط، بحجم مناسب لتجنب انقطاع الإنتاج بسبب تأخير خلط الدفعات
- منطقة تجميع المنتج النهائي أسفل محطة التعبئة والتغليف، مع مساحة كافية للتكديس ووضع العلامات والتحميل للشحن
الشركات الرائدة في تصنيع المعدات وما تقدمه
يخدم السوق العالمي لمعدات خطوط إنتاج الدونات عدد صغير نسبيًا من الشركات المصنعة المتخصصة، والتي يقدم معظمها آلات فردية وحلول خطوط تسليم المفتاح الكاملة. وفيما يلي الموردين الأكثر شهرة في الصناعة:
- بيلشو أداماتيك (الولايات المتحدة الأمريكية): واحدة من أقدم العلامات التجارية لمعدات الدونات على مستوى العالم. يغطي خط Adamatic الخاص بهم آلات تشكيل الحلقات الأوتوماتيكية، والمقالي النفقية، وأجهزة التخمير، والزجاج عبر نطاق واسع من السعة، مع دعم قوي لأجزاء ما بعد البيع. يتم استخدامه على نطاق واسع من قبل سلاسل امتياز الدونات في أمريكا الشمالية وعلى المستوى الدولي.
- شركة مولين للآلات (الولايات المتحدة الأمريكية): متخصصة في تصنيع صفائح العجين ومعدات المكياج لخطوط إنتاج الكعك والكعك المحشو بالخميرة. تشكل أنظمة القطع الدائرية ومتعددة المسارات الخاصة بها مرجعًا قياسيًا في منشآت المخابز الصناعية.
- أنظمة UNIFILLER (كندا): معروفة في المقام الأول بمعدات التعبئة والترسيب، بما في ذلك حاقنات الدونات عالية السرعة وحشوات الكريمة التي تتكامل مع خطوط الإنتاج الحالية.
- أستيد (الدنمارك): توفر أنظمة تغليف وطلاء الشوكولاتة المستخدمة في مرحلة تشطيب الكعك لخطوط المنتجات المغموسة بالشوكولاتة، وأنظمة القلي المستمر الأكبر حجمًا لعمليات المخابز الصناعية الأوروبية.
- الشركات المصنعة للمعدات الأصلية الصينية (متنوعة): شريحة متنامية من السوق، وخاصة بالنسبة للخطوط متوسطة الحجم في آسيا والشرق الأوسط والأسواق النامية. توفر العلامات التجارية مثل داهوا وسينوباكي والعديد من شركات تصنيع المعدات التي يقع مقرها في قوانغدونغ خطوط دونات كاملة بتكلفة رأسمالية أقل بكثير من نظيراتها الغربية، على الرغم من اختلاف مستويات دعم ما بعد البيع وتوافر قطع الغيار. ينبغي على المشترين تقييم تغطية شبكة الخدمة بعناية قبل الشراء من هذا القطاع.
التكلفة الإجمالية للملكية: ما وراء سعر المعدات
إن سعر شراء خط إنتاج الدونات لا يشكل سوى عنصر واحد من إجمالي تكلفة ملكيته طوال عمره التشغيلي. قبل الالتزام بتكوين خط أو مورد محدد، احسب عناصر التكلفة المستمرة التالية وضعها في الاعتبار عند المقارنة المالية:
|
عنصر التكلفة |
المتغيرات الرئيسية |
التأثير النموذجي |
|
استهلاك زيت القلي |
معدل دوران الزيت، كفاءة الترشيح، إدارة الأحماض الدهنية الحرة |
مرتفع — غالبًا ما يكون أكبر تكلفة تشغيل متغيرة لكل وحدة |
|
الطاقة (غاز أو كهرباء) |
كفاءة المقلاة، عزل مقاوم للحرارة، نوع المبرد |
كبير — 60–75% من الطاقة تستهلكها المقلاة |
|
الصيانة المخطط لها وقطع الغيار |
توفر الأجزاء، وشروط عقد الخدمة، وعمر جزء التآكل |
متوسط — متغير للغاية بناءً على شبكة قطع غيار الموردين |
|
تَعَب |
مستوى الأتمتة، عدد المشغلين، ساعات التنظيف |
أقل على الخطوط الآلية؛ أعلى على التكوينات شبه اليدوية |
|
هدر المنتج ورفضه |
دقة الوزن، قوام التزجيج، توحيد لون القلي |
مرتبط بشكل مباشر بدقة المعدات وجودة التحكم في الوصفات |
|
توقف الإنتاج وفقدانه |
موثوقية المعدات، ووقت الاستجابة للخدمة، ومخزون قطع الغيار |
يمكن أن يكون عنصر التكلفة الأكثر تأثيرًا إذا كان دعم الخدمة ضعيفًا |
خطوات عملية قبل شراء خط إنتاج الدونات
يمثل الاستثمار في خط إنتاج الدونات —حتى لو كان متوسط الحجم — التزامًا رأسماليًا كبيرًا. إن اتباع الخطوات التالية قبل اتخاذ قرار الشراء سيقلل من خطر شراء المعدات التي لا تعمل بشكل جيد أو لا تتناسب مع عملياتك.
- قم بتحديد مجموعة منتجاتك أولاً: المعدات المطلوبة لعملية الدونات الحلقية والتزجيج تختلف بشكل كبير عن الخط الذي يحتاج أيضًا إلى تشغيل الدونات المحشوة، ودونات الكيك، والأصناف الملتوية. قم برسم خريطة لمجموعة المنتجات المقصودة بالكامل قبل التحدث إلى موردي المعدات — وليس بعد ذلك.
- احسب هدف الإنتاج اليومي الواقعي الخاص بك: استرجع توقعات المبيعات أو أحجام عقود التوريد الخاصة بك، وليس من الحد الأقصى الافتراضي. ضع في اعتبارك المناوبات ووقت التنظيف ووقت التحول ونسبة وقت التشغيل الواقعية (عادةً 75–85% لخط مستمر يتم صيانته جيدًا).
- اطلب اختبار قبول المصنع (FAT): قبل شحن الخط، أصر على إجراء اختبار قبول المصنع في منشأة الشركة المصنعة حيث يتم تجميع الخط بالكامل، وتشغيله بالسرعة المقدرة باستخدام وصفة العجين الفعلية الخاصة بك، وفحصه وفقًا للمواصفات المتفق عليها. هذه ممارسة قياسية لشراء المعدات الصناعية وتمنحك الحق في الرفض أو طلب التصحيحات قبل قبول التسليم.
- التحقق من الخدمة المحلية وتوافر قطع الغيار: يعد خط الإنتاج الذي لا يمكن صيانته خلال 24–48 ساعة من العطل مسؤولية تشغيلية خطيرة. تأكد من شبكة مهندسي الخدمة الخاصة بالمورد في منطقتك، ومتوسط التزامات وقت الاستجابة، وما إذا كانت أجزاء التآكل الحرجة مخزنة محليًا أو يجب استيرادها.
- قم بزيارة التثبيت المرجعي: اسأل مورد المعدات عن تفاصيل الاتصال بالعملاء الحاليين الذين يقومون بتشغيل تكوين خط مماثل. إن زيارة التثبيت المباشر والتحدث مباشرة مع مدير الإنتاج يمنحك نظرة ثاقبة غير مفلترة حول كيفية أداء المعدات يوميًا، وما هي المشكلات التي نشأت، وكيف استجاب المورد لها.
- خطة وقت التثبيت والتشغيل: يستغرق التثبيت الكامل لخط الدونات — بما في ذلك التسليم والتجميع وتوصيل المرافق والتجارب الأولية وتدريب المشغل — عادةً 4–12 أسبوعًا اعتمادًا على تعقيد الخط. قم بإدراج هذه المهلة الزمنية في جدول إطلاق الإنتاج الخاص بك وميزانيتك لتكاليف الهندسة والتشغيل بشكل منفصل عن سعر شراء المعدات.
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.