 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
كيف يعمل خط إنتاج كسارة الأرز — وكيفية إعداده بشكل صحيح
محتوى
- ما يتعامل معه خط إنتاج كسارة الأرز فعليًا
- أنواع بسكويت الأرز وكيفية تشكيلها لتكوين الخطوط
- عملية الإنتاج الكاملة، مرحلة بعد مرحلة
- مقارنة المعدات الرئيسية حسب نوع الخط
- ما الذي يجب تقييمه عند اختيار خط بسكويت الأرز
- تخطيط القدرات لتصنيع كسارة الأرز
- الأخطاء الشائعة التي يجب تجنبها عند إنشاء خط تكسير الأرز
- خاتمة
تعد بسكويتات الأرز واحدة من أسرع فئات الوجبات الخفيفة نموًا على مستوى العالم، حيث تتجاوز أسواقها الآسيوية التقليدية إلى تجارة التجزئة السائدة في أمريكا الشمالية وأوروبا والشرق الأوسط. بالنسبة للمصنعين الذين يدخلون هذا المجال — أو يقومون بتوسيع نطاق الإنتاج الحالي — فإن فهم ما ينطوي عليه خط إنتاج بسكويت الأرز في الواقع هو أساس كل قرار استثماري. يغطي هذا الدليل العملية الكاملة، والمعدات الرئيسية في كل مرحلة، والاختلافات بين أنواع المنتجات، وما يفصل الخط عالي الأداء عن الخط الذي يفتقر إلى الحجم.
ما يتعامل معه خط إنتاج كسارة الأرز فعليًا
خط صنع بسكويت الأرز عبارة عن سلسلة متكاملة من الآلات التي تحول الأرز الخام —أو دقيق الأرز — إلى وجبات خفيفة جاهزة ومعبأة ذات ملمس وشكل ونكهة متسقة. على عكس خطوط البسكويت أو البسكويت التي تبدأ عادةً بالدقيق المطحون مسبقًا، فإن تصنيع بسكويت الأرز غالبًا ما يبدأ بالأرز الكامل، والذي يحتاج إلى نقعه وتبخيره وعجنه في عجينة قابلة للعمل قبل أن يبدأ التشكيل. إن المعالجة الأولية هي التي تمنح بسكويت الأرز قوامه الكثيف ثم المنتفخ المميز وهي السبب الرئيسي وراء اختلاف معدات بسكويت الأرز بشكل كبير عن آلات الوجبات الخفيفة الأخرى.
أوتوماتيكي بالكامل خط إنتاج بسكويت الأرز يتعامل مع العملية برمتها — بدءًا من تناول الحبوب الخام وحتى الطحن والتشكيل والتجفيف والخبز أو النفخ والتوابل والتعبئة النهائية — مع الحد الأدنى من التدخل اليدوي. وتتراوح القدرات الصناعية القياسية من 2.5 طن يوميًا للمنشآت الصغيرة إلى 20 طنًا يوميًا للعمليات التجارية واسعة النطاق، اعتمادًا على تكوين الخط ونوع المنتج.
أنواع بسكويت الأرز وكيفية تشكيلها لتكوين الخطوط
لا يتم تصنيع جميع بسكويتات الأرز بنفس الطريقة، ونوع المنتج الذي تنوي إنتاجه يحدد تكوين المعدات الأساسية لخط الإنتاج الخاص بك قبل شراء جهاز واحد. تتطلب الفئات الثلاث الرئيسية — سينبي، وأرار/أوكاكي، والمقرمشات المنتفخة/المبثوقة — كل منها نهج معالجة متميز.
سينبي (بسكويت أرز مسطح غير لزج)
تُصنع السينبي من الأرز غير اللزج (أوروتشيماي) وتتميز بشكلها القرصي المسطح وملمسها الصلب المقرمش. تتضمن عملية الإنتاج نقع الأرز وتبخيره لتحويل النشا إلى جيلاتين، وعجنه في عجينة كثيفة، وضغطه أو لفه على شكل صفائح رقيقة، وتقطيعه إلى أقراص، وتجفيفه لتقليل نسبة الرطوبة، ثم الخبز أو الشواء. عادة ما يتم دهن الأصناف اللذيذة بصلصة الصويا والميرين أثناء الخبز أو بعده. نظرًا لأن عجينة سينبي صلبة وتتطلب قوة ضغط كبيرة، فإن معدات التشكيل على هذه الخطوط تستخدم قوالب هيدروليكية أو ميكانيكية من نوع الضغط بدلاً من آلات بثق العجين الناعم.
أراري وأوكاكي (بسكويت الأرز اللزج)
يتم إنتاج كل من الأاري والأوكاكي من الأرز اللزج (الموتشيغومي)، والذي يخلق ملمسًا أكثر مضغًا وانتفاخًا عند خبزه أو قليه. الفرق الرئيسي هو الحجم: الأوكاكي عبارة عن قطع غير منتظمة أكبر حجمًا، في حين أن الأرير عبارة عن قطع صغيرة الحجم غالبًا ما تباع في عبوات وجبات خفيفة مختلطة. تتضمن عملية إنتاج هذه الأصناف تبخير الأرز اللزج، وضغطه في كتل تشبه الموتشي، وتبريد الكتل وتعتيقها لتقليل الرطوبة، وتقطيعها إلى أشكال مستهدفة، ثم تجفيفها وخبزها أو قليها. تعتبر مرحلة الشيخوخة والتجفيف بالغة الأهمية بشكل خاص — حيث يحدد محتوى الرطوبة عند الدخول إلى مرحلة الخبز بشكل مباشر درجة الانتفاخ وكثافة البسكويت النهائية.
بسكويت الأرز المنتفخ والمبثوق
وتستخدم الفئة الرئيسية الثالثة تقنية البثق —عادةً آلات البثق ذات اللولب المزدوج— لمعالجة دقيق الأرز تحت الحرارة والضغط، مما يتسبب في تمدد سريع عند مخرج القالب. تتمتع هذه البسكويتات "المنفوخة" بملمس أخف وأكثر تهوية وتحظى بشعبية متزايدة في الأسواق الغربية كبديل للوجبات الخفيفة منخفضة السعرات الحرارية. تختلف الخطوط المبثوقة بشكل أساسي عن خطوط سينبي التقليدية: فبدلاً من تسلسل التبخير والضغط، فإنها تغذي دقيق الأرز الجاف أو شبه الجاف مباشرة في الطارد، الذي يتعامل مع الطهي والتشكيل في وقت واحد. وهذا يجعل الخطوط المبثوقة أسرع في التشغيل وأسهل في إعادة تكوينها لأشكال مختلفة، ولكنها تنتج شكلًا نسيجيًا مختلفًا عن البسكويت التقليدي المشكل والمخبوز.
عملية الإنتاج الكاملة، مرحلة بعد مرحلة
يساعدك فهم كل مرحلة معالجة في خط تكسير الأرز على تقييم مواصفات المعدات مقابل متطلبات الإنتاج الفعلية الخاصة بك — وليس فقط أرقام الإنتاج الرئيسية.
الغسيل والنقع
يتم نقل الأرز الخام أولاً إلى الغسالات التي تزيل الغبار السطحي والشوائب. يتم بعد ذلك نقع الأرز المنظف في الماء لفترة زمنية محددة —عادة من 4 إلى 8 ساعات اعتمادًا على الصنف ودرجة الحرارة المحيطة — للسماح بامتصاص الرطوبة داخل الحبوب. يؤثر وقت النقع ودرجة حرارة الماء بشكل مباشر على ترطيب النشا، مما يؤثر بدوره على سهولة التبخير وملمس البسكويت النهائي. تسمح خزانات النقع الآلية ذات الصرف الذي يتم التحكم فيه بواسطة مؤقت بالترطيب المستمر عبر دفعات الإنتاج.
التبخير والعجن
يدخل الأرز المنقوع إلى أجهزة الطهي بالبخار المستمرة حيث تقوم الحرارة بتحويل نشا بيتا إلى نشا ألفا — الشكل الجيلاتيني الذي يعطي عجينة الأرز قوامها المتماسك والقابل للعمل. تعمل أجهزة الطهي بالبخار الصناعية تحت ضغط ودرجة حرارة متحكم فيهما لضمان الجلتنة الكاملة والموحدة في جميع أنحاء الحبوب. يتم بعد ذلك إدخال الأرز المطهو على البخار إلى آلات العجن أو الخلط التي تعمل على تحويله إلى عجينة متجانسة. تنتج العجينة غير المعجونة جيدًا بسكويتًا بكثافة غير متسقة وتشققات سطحية؛ ويؤدي الإفراط في العجن إلى توليد حرارة زائدة يمكن أن تؤدي إلى تدهور بنية النشا. يساعد وقت العجن الذي يتم التحكم فيه بواسطة PLC ومراقبة عزم الدوران في الحفاظ على الاتساق عبر عمليات الإنتاج الطويلة.
التبريد والتشكيل
يجب تبريد العجينة الساخنة قبل التشكيل — للسماح لبنية النشا بالاستقرار والوصول إلى اللزوجة الصحيحة للضغط النظيف أو القطع. تعمل ناقلات التبريد أو الغرف المبردة على خفض درجة حرارة العجين إلى النطاق المستهدف، عادةً 20–35° درجة مئوية اعتمادًا على نوع المنتج. تقوم معدات التشكيل بعد ذلك بتشكيل العجين إلى الهندسة المستهدفة: قوالب الضغط الهيدروليكية لأقراص سينبي المسطحة، أو أنظمة البثق والقطع لقطع آري، أو القوالب الدوارة للأصناف المشكلة. تحدد دقة القالب في هذه المرحلة الاتساق الأبعادي للمنتج النهائي، مما يؤثر على التوحيد البصري على رف البيع بالتجزئة وتساوي الخبز في المرحلة التالية.
تجفيف
تحتوي القطع المشكلة على كمية كبيرة من الرطوبة المتبقية التي يجب إزالتها قبل الخبز أو النفخ. تطبق أنفاق التجفيف الصناعية أو مجففات الغرف متعددة المراحل حرارة وتدفق هواء متحكم فيهما على مدى فترة بقاء ممتدة —غالبًا من 4 إلى 12 ساعة للسينبي التقليدي — لتقليل محتوى الرطوبة إلى المستوى المستهدف، عادةً 10–15% قبل الخبز. يعد التجفيف أحد أكثر المراحل حساسية للوقت واستهلاكًا للطاقة في الخط. يؤدي التجفيف غير الكافي إلى ترك الكثير من الرطوبة اللازمة للانتفاخ المناسب؛ ويؤدي التجفيف الزائد إلى تشقق السطح وهشاشته قبل أن يصل المنتج إلى الفرن. توفر المجففات متعددة المناطق المزودة بإعدادات درجة الحرارة والرطوبة القابلة للتعديل بشكل مستقل للمشغلين تحكمًا دقيقًا في منحنى التجفيف.
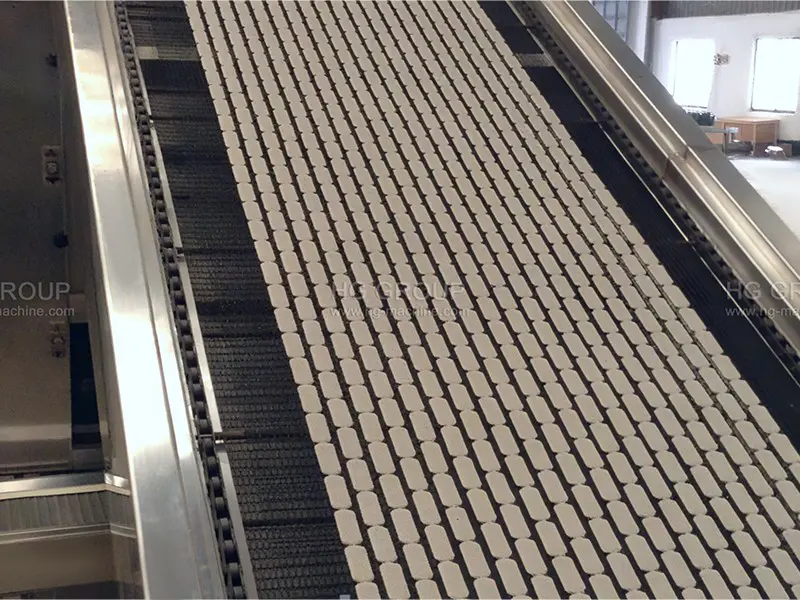
الخبز أو القلي أو النفخ
هذه هي المرحلة التي تصل فيها البسكويتات إلى قوامها النهائي، والطريقة المختارة تحدد طبيعة المنتج ومتطلبات المعدات.
- الخبز: أفران النفق المزودة بالتسخين بالأشعة تحت الحمراء أو الحمل الحراري تخبز البسكويت عند درجة حرارة 200–280° درجة مئوية. يتيح التحكم في درجة الحرارة متعدد المناطق للمشغلين إدارة اسمرار السطح وتبخر الرطوبة الداخلية بشكل مستقل. تعتبر الأفران التي تعمل بالغاز شائعة الاستخدام لتحقيق كفاءة الطاقة عند أحجام كبيرة؛ وتوفر الأفران الكهربائية تحكمًا أكثر دقة في المنطقة للمنتجات المتخصصة.
- القلي: تقوم المقالي المستمرة بطهي البسكويت في الزيت عند درجة حرارة 170–190° درجة مئوية، مما ينتج عنه الملمس المنتفخ والخفيف المميز لعمر سينبي والعديد من الأصناف النادرة. تعد إدارة جودة الزيت — الترشيح المستمر ومراقبة درجة الحرارة — أمرًا بالغ الأهمية للحصول على لون ونكهة متسقة، وللتحكم في امتصاص الزيت لكل قطعة.
- نفخ الهواء الساخن: تستخدم هذه الطريقة في البسكويت المنفوخ قليل الدسم، وتستخدم نفاثات هواء ساخن عالية السرعة لتوسيع القطع بسرعة دون غمرها بالزيت. تعتبر هذه العملية أسرع من الخبز في الفرن وتنتج ملمسًا خفيفًا وجيد التهوية مناسبًا لوضع المنتج "المخبوز وليس المقلي".
توابل
بعد الطهي مباشرة، تمر البسكويت عبر أنظمة التوابل وهي لا تزال دافئة، مما يحسن التصاق الصلصات والمساحيق. يتم تطبيق التوابل السائلة (صلصة الصويا، طلاء التيرياكي، زيت الفلفل الحار) عن طريق أنظمة الطلاء بالرش أو الأسطوانة؛ يتم تطبيق التوابل المسحوقة (الملح، الأعشاب البحرية، الجبن، الوسابي) في طبقات الأسطوانة الدوارة. بالنسبة لأصناف صلصة الصويا، تعمل مرحلة إعادة الخبز الثانوية أو مرحلة التجفيف بالأشعة تحت الحمراء على تثبيت الطلاء وتكرمله. يعد توحيد التوابل عبر حجم الإنتاج الكامل أحد أكثر نقاط الألم شيوعًا على الخطوط عالية السرعة — حيث يكون الطلاء غير المتسق مرئيًا للمستهلكين على الفور وهو السبب الرئيسي لشكاوى المنتجات وإرجاع تجار التجزئة.
التفتيش والتعبئة والتغليف
تتضمن خطوط إنتاج بسكويت الأرز الحديثة كاميرات فحص بصرية تكتشف القطع المكسورة وعيوب اللون والبسكويت صغير الحجم قبل التعبئة والتغليف. يتم تحويل القطع المرفوضة تلقائيًا، مما يقلل من عمالة الفرز اليدوي. تدفقات المنتجات المقبولة إلى آلات التعبئة والتغليف — عادةً وحدات التشكيل والتعبئة والختم الرأسية (VFFS) لأكياس الوسائد أو أغلفة التدفق الأفقي للأجزاء المغلفة بشكل فردي. يؤدي غسل النيتروجين إلى إزاحة الأكسجين داخل العبوة لإطالة مدة الصلاحية والحفاظ على القرمشة. تعمل أجهزة فحص الوزن وأجهزة الكشف عن المعادن بشكل مباشر كنقاط تفتيش إلزامية لسلامة الأغذية والامتثال للوزن.
مقارنة المعدات الرئيسية حسب نوع الخط
يوضح الجدول أدناه كيف يختلف تكوين المعدات عبر فئات منتجات بسكويت الأرز الرئيسية الثلاث.
|
مرحلة العملية |
خط سينبي |
خط أاري / أوكاكي |
خط منتفخ مبثوق |
|
المواد الخام |
الأرز غير اللزج |
الأرز اللزج (موتشيجومي) |
دقيق الأرز (جاف أو شبه جاف) |
|
طريقة التشكيل |
مكبس هيدروليكي / أسطوانة |
قطع الكتل / الشيخوخة |
آلة بثق مزدوجة اللولب + قالب |
|
التجفيف مطلوب |
نعم — متعدد المراحل، 4–12 ساعة |
نعم — الشيخوخة + التجفيف |
الحد الأدنى (بعد البثق) |
|
طريقة الطبخ |
فرن النفق / شواية الأشعة تحت الحمراء |
فرن أو مقلاة مستمرة |
حرارة البثق + الهواء الساخن |
|
تعقيد الخط |
عالي |
عالي |
معتدل |
|
القدرة النموذجية |
2.5–12 طن/يوم |
2.5–10 طن/يوم |
100–500 كجم/ساعة |
ما الذي يجب تقييمه عند اختيار خط بسكويت الأرز
يتطلب اختيار المعدات لخط تصنيع بسكويت الأرز النظر إلى ما هو أبعد من أرقام القدرة المقدرة إلى المتغيرات التشغيلية التي تحدد الأداء الفعلي.
- أداء المجفف والتحكم في المنطقة: نظرًا لأن التجفيف هو المرحلة الأطول والأكثر استهلاكًا للطاقة، قم بتقييم المجففات من خلال توحيد الرطوبة عبر عرض الحزام، وليس فقط وقت التجفيف. يتفوق المجفف الذي يتمتع بالتحكم المستقل في درجة الحرارة وتدفق الهواء في 4–6 مناطق على المجفف أحادي المنطقة الذي يتمتع بنفس السعة المقدرة في ظروف الإنتاج الحقيقية.
- دقة التشكيل ووقت التغيير: يجب أن تنتج أنظمة القالب والقالب وزنًا وأبعادًا متسقة للقطعة عبر عملية الإنتاج الكاملة. ومن المهم بنفس القدر مدى سرعة إعادة تكوين الخط لأشكال أو أحجام مختلفة — تعمل أنظمة القوالب سريعة التحرير على تقليل عملية التغيير من ساعات إلى أقل من 30 دقيقة، وهي ميزة ذات مغزى للمرافق التي تعمل بوحدات SKU متعددة.
- تنظيف نظام التوابل: تتطلب أنظمة توابل المسحوق تنظيفًا منتظمًا لمنع التلوث المتبادل بين عمليات النكهة. اسأل الموردين عن وقت دورة التنظيف وما إذا كان النظام يدعم إجراءات CIP (التنظيف في المكان). وهذا مهم بشكل خاص إذا كنت تخطط لاستخدام التوابل التي تحتوي على مسببات الحساسية (الجبن والروبيان والمكسرات) جنبًا إلى جنب مع النكهات القياسية.
- معايير المواد والشهادات: يجب أن تكون جميع الأسطح الملامسة للأغذية مصنوعة من الفولاذ المقاوم للصدأ من الدرجة 304 على الأقل. بالنسبة للخطوط المخصصة لأسواق التصدير، يلزم الحصول على شهادة CE بموجب توجيه الآلات في الاتحاد الأوروبي والامتثال لمعايير نظافة الأغذية (EN 1672-2) للتوزيع الأوروبي. شهادة NSF/ANSI 2 هي المعيار ذو الصلة بمعدات السوق الأمريكية.
- تكامل نظام التحكم PLC: تستخدم خطوط تكسير الأرز الحديثة أنظمة تحكم تعتمد على PLC مع شاشات HMI تعمل باللمس لتخزين الوصفات والسماح باستدعاء المعلمات بين عمليات الإنتاج. يؤدي هذا إلى تقليل وقت الإعداد، وتقليل خطأ المشغل أثناء التحولات، وتوفير بيانات الإنتاج لسجلات الجودة وإمكانية التتبع.
- دعم ما بعد البيع وقطع الغيار: يحتاج خط الإنتاج الذي يعمل 16 ساعة يوميًا إلى قطع غيار يمكن الوصول إليها ودعم فني سريع الاستجابة. تقييم الموردين فيما يتعلق بمواعيد تسليم الأجزاء، وتوافر التشخيص عن بعد، وما إذا كان مهندسو التثبيت مشمولين في اتفاقية الشراء للتشغيل والتدريب الأولي للمشغل.
تخطيط القدرات لتصنيع كسارة الأرز
يعد تحديد حجم خط إنتاج بسكويت الأرز بشكل صحيح أحد القرارات الأكثر أهمية في عملية الاستثمار. إن الخطوط الصغيرة الحجم تحد من إمكانات الإيرادات وتفرض عمليات مكلفة في نوبة ثانية؛ أما الخطوط الكبيرة الحجم فتربط رأس المال بالقدرة الخاملة وتضخم التكاليف الثابتة لكل وحدة.
يتم تقديم الخطوط التجارية القياسية عادةً في مستويات السعة بناءً على الإنتاج اليومي، كما هو موضح أدناه.
|
مستوى القدرة |
الناتج اليومي |
الطاقة المقدرة |
التطبيق النموذجي |
|
مستوى الدخول |
2.5 طن/يوم |
~90 كيلو واط |
العلامات التجارية الإقليمية والمنتجات المتخصصة / الحرفية |
|
متوسط الحجم |
5–7.5 طن/يوم |
130–180 كيلو وات |
العلامات التجارية الوطنية ومرافق وحدات SKU المتعددة |
|
صناعي |
10–20 طن/يوم |
200–250 كيلو واط |
الشركات المصنعة التي تركز على التصدير، وتوريد المعدات الأصلية |
تتناسب متطلبات تخطيط المصنع مع الإنتاج: يتطلب الخط متوسط الحجم الذي يبلغ وزنه 5 أطنان/يوم عادةً مساحة أرضية لا تقل عن 50 × 15 مترًا مع ارتفاع سقف لا يقل عن 4 أمتار لاستيعاب أنفاق المجفف وتغييرات ارتفاع الناقل. ضع في اعتبارك توصيلات المرافق — الطاقة ثلاثية الطور، وخطوط الغاز لأفران الأنفاق، والهواء المضغوط لأنظمة التعبئة والتغليف الآلية — عند تقييم جاهزية المنشأة قبل وصول المعدات.
الأخطاء الشائعة التي يجب تجنبها عند إنشاء خط تكسير الأرز
تظهر المشكلات التالية بشكل متكرر عندما يكون أداء خطوط تكسير الأرز ضعيفًا مقارنة بأهداف الإنتاج المتوقعة.
- تخطي مرحلة التجفيف أو تقليل حجم المجففات: يحدد المنتجون الذين يعطون الأولوية للسرعة أحيانًا أوقات تجفيف أقصر لزيادة الإنتاجية، ليجدوا أن مستويات الرطوبة غير المتسقة تسبب انتفاخًا غير منتظم، وكسرًا مفرطًا، ومدة صلاحية متغيرة في المنتج النهائي. لا يمكن ضغط مرحلة التجفيف بشكل مفيد دون عواقب على الجودة.
- عدم مطابقة معدات التشكيل لنوع العجين: لن تتعامل المعدات المخصصة للعجين الصلب على طريقة سينبي مع العجين الأكثر ليونة ولزوجة من نوع موتشي المستخدم في أراري دون تعديل كبير. تأكد من اختبار آلات التشكيل أو التحقق من صحتها باستخدام تركيبة العجين المحددة الخاصة بك قبل الانتهاء من عملية الشراء.
- التقليل من تعقيد نظام التوابل: يركز العديد من المشترين لأول مرة ميزانية المعدات على مراحل الخبز والتشكيل ويختارون براميل التوابل الأساسية كفكرة لاحقة. يؤثر توحيد التوابل بشكل مباشر على تصور المستهلك واتساق المنتج — استثمر في نظام طلاء مصمم جيدًا مع رذاذ زيت متحكم فيه وسرعة تدحرج قابلة للتعديل وبناء سهل التنظيف منذ البداية.
- تجاهل مطابقة إنتاجية خط التعبئة والتغليف: يؤدي خط الخبز عالي السعة الذي يغذي نظام التعبئة والتغليف البطيء إلى إنشاء عنق زجاجة يحد من الإنتاج الفعال لمعدل آلة التعبئة والتغليف. حدد سرعة خط التعبئة والتغليف عند أو أعلى من مخرجات خط الخبز المقدرة، مع وجود مساحة كافية للتعامل مع التباين الطبيعي في تدفق المنتج.
خاتمة
خط إنتاج بسكويت الأرز هو نظام متخصص يختلف بشكل كبير عن معدات الوجبات الخفيفة الأخرى — في متطلبات النقع والتبخير الأولية، والدور الحاسم لمرحلة التجفيف، والعلاقة الوثيقة بين دقة التشكيل وملمس المنتج النهائي. يتطلب الحصول على التكوين الصحيح منذ البداية مطابقة نوع المنتج المستهدف (senbei، arare/okaki، أو المنفوخ المبثوق) مع تسلسل العملية الصحيح، وتحديد حجم كل مرحلة بما يتناسب مع أهداف الإنتاج الواقعية الخاصة بك، واختيار المعدات بمعايير المواد وأنظمة التحكم اللازمة لإنتاج متسق على مدى عمر تشغيلي متعدد السنوات.
استخدم جداول تفصيل العمليات والمقارنة في هذا الدليل لترسيخ محادثاتك مع موردي المعدات في التفاصيل — التحكم في منطقة التجفيف، ودقة التشكيل، ودورات تنظيف نظام التوابل، وملاءمة طبقة السعة — بدلاً من تقييمات المخرجات الرئيسية وحدها. الخط الصحيح هو الخط الذي ينتج منتجك المستهدف بشكل موثوق بالتكلفة المستهدفة، نوبة بعد نوبة.
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.