 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
دليل آلة عصا الرقاقة: كيف تعمل وما الذي يجب البحث عنه قبل الشراء
محتوى
- ما هي آلة عصا الرقاقة ولماذا تستخدمها الشركات
- كيف تتم عملية الإنتاج خطوة بخطوة
- المكونات الرئيسية التي يجب تقييمها قبل الشراء
- مقارنة سعة الإخراج حسب نوع الماكينة
- آلة تصنيع أعواد الرقائق ثنائية الرؤوس مقابل رباعية الرؤوس: مقارنة شاملة
- ممارسات الصيانة الشائعة التي تطيل عمر المعدات
- أسئلة يجب طرحها على الشركة المصنعة قبل الشراء
- الأفكار النهائية حول اختيار المعدات المناسبة
ما هي آلة عصا الرقاقة ولماذا تستخدمها الشركات
آلة عصا الرقاقة هي معدات معالجة تستخدم لإنتاج وجبات خفيفة مجوفة على شكل أنبوب — النوع الذي غالبًا ما يكون مملوءًا بالكريمة ويباع في صناديق في محلات السوبر ماركت. على عكس صفائح الرقاقة المسطحة التي تحتاج إلى قطعها ووضعها في طبقات يدويًا، يقوم خط إنتاج أعواد الرقاقة بأتمتة العملية برمتها: خلط الخليط، وخبزه في أنابيب رقيقة ملفوفة، وتقطيعها حسب الطول، وفي كثير من الحالات ملئها وتعبئتها أيضًا. بالنسبة للمخابز ومصنعي الوجبات الخفيفة ومصانع الحلويات التي تتطلع إلى زيادة الإنتاج دون زيادة تكاليف العمالة، أصبح هذا النوع من المعدات استثمارًا قياسيًا. فهو يقلل من التعامل اليدوي، ويحسن الاتساق بين الدفعات، ويسمح لخط واحد بالعمل بشكل مستمر لساعات مع الحد الأدنى من الإشراف.
كيف تتم عملية الإنتاج خطوة بخطوة
يساعد فهم سير عمل آلة عصا الرقاقة الأوتوماتيكية المشترين على تقييم الميزات المهمة فعليًا لتشغيلهم. على الرغم من أن التصميمات تختلف بين الشركات المصنعة، إلا أن العملية الأساسية تتبع عمومًا نفس التسلسل.
خلط العجين وتغذيته
يتم خلط الخليط، المصنوع عادة من الدقيق والماء، وأحيانا السكر أو النشا، في خزان منفصل ثم يتم ضخه إلى وحدة الخبز من خلال نظام القياس. يعد الاتساق في لزوجة الخليط أمرًا بالغ الأهمية هنا — سميك جدًا، وتتعطل عملية الدرفلة؛ رقيق جدًا، ولن تحافظ الرقاقة على شكلها أثناء الخبز.
الخبز واللف
يتم ترسيب الخليط على بكرات أو قوالب دوارة ساخنة، حيث يتم خبزه على شكل ورقة رقيقة في غضون ثوانٍ. بينما لا تزال دافئة ومرنة، يتم لف الورقة حول قضيب معدني أو دليل لتشكيل شكل الأنبوب المجوف المميز. تشكل مرحلة الخبز واللف هذه قلب صانع أعواد الرقاقة، ويؤثر التحكم في درجة الحرارة هنا بشكل مباشر على اللون والقرمشة ومدة الصلاحية.
القطع والحشو
بمجرد لفها، يتم قطع أنابيب الرقاقة إلى أطوال موحدة بواسطة آلية قطع آلية. تشتمل العديد من إعدادات معدات عصا الرقاقة على وحدة تعبئة مضمنة تقوم بحقن الكريمة أو الحشوات الأخرى مباشرة في الأنابيب المجوفة قبل القطع النهائي، مما يلغي الحاجة إلى آلة تعبئة منفصلة.
التبريد والتعبئة والتغليف
تمر العصي النهائية عبر ناقل التبريد لضبط الحشوة وتثبيت هيكل الرقاقة قبل نقلها إلى التعبئة والتغليف. تدمج بعض خطوط الإنتاج أنظمة العد والتجميع التي تقوم بتجميع العصي حسب كمية الصندوق تلقائيًا.
المكونات الرئيسية التي يجب تقييمها قبل الشراء
لا يتم تصنيع جميع آلات عصا الرقاقة بنفس الطريقة، ويمكن أن تؤثر الاختلافات في المكونات بشكل كبير على جودة الإنتاج وتكاليف الصيانة والموثوقية على المدى الطويل. ينبغي على المشترين الانتباه جيدًا إلى المجالات التالية أثناء اختيار المعدات.
- نوع نظام التدفئة — قوالب مسخنة بالكهرباء أو الغاز أو الزيت، ولكل منها تكاليف طاقة مختلفة واستقرار في درجة الحرارة
- مادة القالب والطلاء — يؤثران على مدى سهولة إطلاق الرقاقة المخبوزة دون الالتصاق أو التمزق
- عدد ألواح الخبز أو القوالب — يحدد بشكل مباشر سعة الإنتاج بالساعة
- دقة مضخة التعبئة — تتحكم في الاتساق في كمية الكريمة لكل عصا، مما يؤثر على وزن المنتج والتحكم في التكلفة
- لوحة التحكم ومستوى التشغيل الآلي — أوضاع التشغيل اليدوية أو شبه الأوتوماتيكية أو الأوتوماتيكية بالكامل
- مادة أجزاء التلامس — الفولاذ المقاوم للصدأ الصالح للأكل ضروري للامتثال للنظافة
مقارنة سعة الإخراج حسب نوع الماكينة
يتم تصنيف آلات عصا الرقاقة عادةً حسب حجم إنتاجها، بدءًا من وحدات ورش العمل الصغيرة إلى الخطوط الصناعية الكبيرة. يعتمد اختيار الطاقة الإنتاجية المناسبة على الطلب الحالي والنمو المتوقع، لأن الشراء الناقص يؤدي إلى اختناقات بينما الشراء الزائد يقيد رأس المال غير الضروري.
| نوع الآلة | الناتج النموذجي | الأنسب ل |
|---|---|---|
| وحدة ورشة عمل صغيرة | 50–100 كجم/يوم | الشركات الناشئة والمخابز الصغيرة تختبر السوق |
| خط شبه أوتوماتيكي متوسط الحجم | 200–500 كجم/يوم | الشركات المصنعة المتنامية ذات الطلب الإقليمي الثابت |
| خط صناعي أوتوماتيكي بالكامل | 1–3 طن/يوم أو أكثر | المصانع الكبيرة التي تزود أسواق التجزئة أو التصدير |
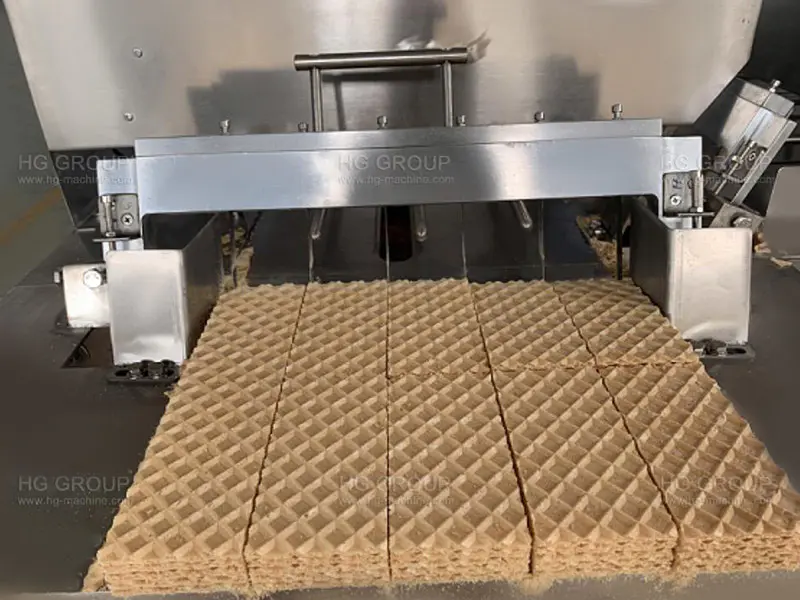
آلة تصنيع أعواد الرقائق ثنائية الرؤوس مقابل رباعية الرؤوس: مقارنة شاملة
أحد قرارات الترقية الأكثر شيوعًا التي يواجهها المصنعون ليس فقط الاختيار بين "أحجام" الآلات بشكل مجرد — بل الاختيار بين عدد رؤوس الخبز (وتسمى أيضًا رؤوس القولبة أو محطات الخبز) على الخط. يحدد عدد الرؤوس بشكل مباشر عدد أنابيب الرقاقة التي يتم تشكيلها لكل دورة خبز، ولهذا السبب غالبًا ما يكون العامل الحاسم بين آلة ذات رأسين وآلة ذات 4 رؤوس. إن فهم المقايضات بين هذين التكوينين يساعد المشترين على تجنب الإفراط في الإنفاق على الطاقة التي لا يحتاجون إليها، أو الشراء غير الكافي للمعدات التي من شأنها أن تعيق النمو في غضون عام أو عامين.
ماذا يعني "عدد الموظفين" في الواقع
يمثل كل رأس خبز على آلة صنع أعواد الرقاقة مجموعة مستقلة من القوالب الساخنة التي تقوم بخبز ولف وإطلاق أنابيب الرقاقة أثناء دورة آلة واحدة. تنتج الآلة ذات الرأسين أنبوبين لكل دورة؛ وتنتج الآلة ذات الأربعة رؤوس أربعة أنابيب. نظرًا لأن وقت الدورة (مدة الخبز لكل دفعة) يظل كما هو تقريبًا بغض النظر عن عدد الرؤوس، فإن مضاعفة الرؤوس تضاعف الناتج تقريبًا — ولكنها تغير أيضًا مساحة الماكينة واستهلاك الطاقة والتعقيد الميكانيكي.
مقارنة جنبًا إلى جنب
| عامل | آلة ذات رأسين | آلة ذات 4 رؤوس |
|---|---|---|
| الناتج لكل دورة | 2 أنابيب رقاقة | 4 أنابيب رقاقة |
| الناتج اليومي النموذجي | 100–200 كجم/يوم | 250–450 كجم/يوم |
| بصمة القدم | صغير الحجم، يناسب غرف الإنتاج الأصغر | مساحة أكبر، تتطلب مساحة أرضية أكبر |
| استهلاك الطاقة | انخفاض السحب الإجمالي | سحب إجمالي أعلى، على الرغم من أن الإنتاج لكل كيلووات ساعة غالبًا ما يكون أكثر كفاءة |
| الاستثمار المسبق | انخفاض تكلفة رأس المال | ارتفاع تكلفة رأس المال |
| متطلبات العمل | يمكن تشغيله غالبًا باستخدام مشغل واحد | قد تحتاج إلى مشغل 1–2 اعتمادًا على إعداد التعبئة والتغليف |
| تعقيد الصيانة | أجزاء متحركة أبسط وأقل للخدمة | مزيد من المكونات (مضاعفة القوالب وأجهزة الاستشعار وعناصر التسخين) للفحص والصيانة |
| الأنسب ل | الشركات الناشئة والمخابز الصغيرة والشركات التي تختبر نكهات أو أسواقًا جديدة | الشركات المصنعة الراسخة ذات الطلب المستمر تتطلع إلى التوسع دون إضافة خط ثانٍ |
| التكلفة لكل كيلوغرام منتج | أعلى قليلاً، حيث يتم توزيع التكاليف الثابتة على إنتاج أقل | أقل بشكل عام، بسبب تحسن اقتصاد الحجم |
| خطر التوقف عن العمل في حالة فشل أحد الرؤوس | يتوقف الخط عادة بالكامل | تسمح بعض النماذج بالتشغيل الجزئي على الرؤوس المتبقية |
لماذا تقوم الشركات بالترقية من نظام رأسين إلى نظام أربعة رؤوس
إن قرار الانتقال من آلة ذات رأسين إلى آلة ذات أربعة رؤوس عادة ما يكون مدفوعًا بالطلب الذي يتجاوز القدرة وليس الرغبة في الحصول على المزيد من القدرة على الورق. تشمل المحفزات الشائعة ما يلي:
- تراكم الطلبات المستمر — إذا كان خط مكون من رأسين يعمل بكامل طاقته أو بالقرب منها لعدة أسابيع متتالية، فإن الترقية تتجنب تفويت نوافذ التسليم
- عقود البيع بالتجزئة أو التصدير الجديدة — غالبًا ما يتطلب المشترون الأكبر حجمًا التزامات بالحجم لا يمكن لخط مكون من رأسين أن يدعمها على المدى الطويل
- ضغط تكلفة العمالة — عادةً ما يتطلب تشغيل خطين منفصلين برأسين لتحقيق أهداف الحجم عددًا أكبر من الموظفين مقارنة بتشغيل خط واحد بأربعة رؤوس بنفس الناتج
- تنويع المنتجات — تسمح بعض النماذج ذات الأربعة رؤوس بتشغيل حشوات أو نكهات مختلفة عبر مجموعات رأسية منفصلة، وهو أمر مفيد للشركات التي توسع نطاق منتجاتها
لماذا تبقى بعض الشركات مع الآلات ذات الرأسين
إن الآلة ذات الأربعة رؤوس ليست الخيار "الأفضل" تلقائيًا. من المنطقي البقاء مع تكوين برأسين عندما:
- حجم الإنتاج مستقر ولا يتطلب القدرة الإضافية
- المساحة الأرضية أو سعة المرافق (خاصة لأنظمة التدفئة بالغاز أو الزيت) محدودة
- من الأفضل تخصيص رأس المال في أماكن أخرى من العمل، مثل أتمتة التعبئة والتغليف أو التخزين البارد
- لا تزال الشركة تتحقق من ملاءمة المنتج للسوق ولا تريد تثبيت تكاليف ثابتة عالية
الأسئلة التي يجب طرحها عند مقارنة الاثنين
- ما هو الفرق في الناتج الذي تم اختباره (وليس النظري) بين الإصدار ذي الرأسين والإصدار ذي الأربعة رؤوس من هذا النموذج المحدد؟
- ما مقدار الزيادة في المساحة وتكلفة التثبيت مع الإصدار المكون من 4 رؤوس؟
- هل يمكن تشغيل الماكينة ذات الأربعة رؤوس بسعة جزئية إذا كان أحد الرؤوس يحتاج إلى إصلاح، أم يتوقف الخط بأكمله؟
- ما هو فرق السعر لكل وحدة إنتاج (التكلفة لكل كجم/يوم من السعة)، وليس فقط سعر الملصق؟
- هل يوجد مسار ترقية معياري — هل يمكن توسيع جهاز ذو رأسين إلى 4 رؤوس لاحقًا، أم أنه عملية شراء منفصلة؟
ممارسات الصيانة الشائعة التي تطيل عمر المعدات
كما هو الحال مع أي معدات لتجهيز الأغذية، تتطلب آلة عصا الرقاقة صيانة منتظمة للحفاظ على جودة الإنتاج الثابتة وتجنب التوقف المكلف. عادةً ما يرى المشغلون الذين يتبعون روتين صيانة منظم عددًا أقل من الأعطال الميكانيكية وعمر خدمة أطول لمعداتهم.
- نظف قوالب الخبز يوميًا لمنع تراكم بقايا الخليط، مما قد يتسبب في خبز غير متساوٍ
- افحص عناصر التسخين بشكل دوري بحثًا عن النقاط الساخنة أو التوزيع غير المتساوي لدرجات الحرارة
- قم بتشحيم الأجزاء المتحركة مثل سلاسل النقل وآليات القطع وفقًا لجدول الشركة المصنعة
- قم بمعايرة مضخة التعبئة بانتظام للحفاظ على جرعة ثابتة من الكريم
- احتفظ بقطع الغيار مثل القوالب والشفرات وأجهزة الاستشعار في متناول اليد لتقليل وقت التوقف أثناء الإصلاحات
أسئلة يجب طرحها على الشركة المصنعة قبل الشراء
نظرًا لأن خط إنتاج أعواد الرقاقة يعد استثمارًا رأسماليًا كبيرًا، فمن المفيد طرح أسئلة مفصلة على الموردين قبل الالتزام بعملية الشراء. إن الشركات المصنعة التي تجيب بوضوح وتقدم الوثائق هي عمومًا شركاء أكثر موثوقية على المدى الطويل من تلك التي تقدم إجابات غامضة.
- ما هو معدل الإنتاج الفعلي الذي تم اختباره، وليس فقط الحد الأقصى النظري؟
- ما هي المواد المستخدمة في الأجزاء التي تلامس الطعام، وهل تتوفر شهادات سلامة الأغذية؟
- ما هو استهلاك الطاقة المتوقع لكل ساعة تشغيل؟
- ما هي مدة الضمان وماذا تغطي؟
- هل يمكن للمورد تقديم دعم التثبيت وتدريب المشغل؟
- هل الدعم الفني متاح محليا أم عن بعد فقط؟
الأفكار النهائية حول اختيار المعدات المناسبة
يعتمد اختيار آلة عصا الرقاقة المناسبة على مطابقة قدرة المعدات مع احتياجات الإنتاج الفعلية، وليس فقط مطاردة أعلى رقم إنتاج على ورقة المواصفات. وينطبق هذا بشكل خاص عند وزن تكوين مكون من رأسين مقابل تكوين مكون من 4 رؤوس: يعتمد الاختيار الصحيح على حجم الطلب الحالي ومسار النمو والمساحة الأرضية المتاحة، وليس فقط إمكانات الإنتاج الخام. يميل المشترون الذين يأخذون الوقت الكافي لتقييم جودة المكونات ومتطلبات الصيانة ودعم الشركة المصنعة إلى تجنب الأخطاء المكلفة التي تأتي من قرارات الشراء المتسرعة. سواء كنت تقوم بإنشاء خط إنتاج صغير أول، أو الترقية من نظام مكون من رأسين إلى نظام مكون من 4 رؤوس، أو التوسع في منشأة مؤتمتة بالكامل، فإن فهم كيفية عمل الماكينة وما يجب البحث عنه أثناء التقييم يضعك في وضع أقوى بكثير للقيام باستثمار واثق ومستنير.
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.