 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
الدليل الإنجليزي البسيط لإنشاء خط إنتاج مخبز يعمل بالفعل
محتوى
- ما هو خط إنتاج المخابز ولماذا هو مهم
- المراحل الأساسية لخط إنتاج المخابز
- أنواع خطوط إنتاج المخابز حسب فئة المنتج
- كيفية تحديد حجم خط إنتاج المخبز وفقًا لهدف الإنتاج الخاص بك
- مواصفات المعدات الرئيسية التي يجب تقييمها قبل الشراء
- كفاءة الطاقة على خط إنتاج المخابز
- التخطيط لخط مخبز جديد: الأخطاء الشائعة التي يجب تجنبها
- الاختيار بين خط تسليم المفتاح وتكوين الموردين المتعددين
ما هو خط إنتاج المخابز ولماذا هو مهم
خط إنتاج المخابز عبارة عن سلسلة منظمة من الآلات ومحطات المعالجة المترابطة التي تعمل على أتمتة تحويل المكونات الخام إلى مخبوزات نهائية وفقًا لمعايير متسقة وقابلة للتكرار. بدلاً من الاعتماد على مشغلين فرديين يتعاملون مع كل مهمة على حدة — الخلط والتشكيل والتدقيق والخبز والتبريد والتشطيب والتعبئة — يربط خط الإنتاج هذه الخطوات بتدفق متحكم فيه حيث يتحرك المنتج بشكل مستمر من مرحلة إلى أخرى مع توقيت ودرجة حرارة ومعايير مناولة محددة في كل نقطة.
تعتمد قضية خط تصنيع المخابز على ثلاثة ركائز: الاتساق، والقدرة، والتكلفة لكل وحدة. ينتج الخط المصمم جيدًا مخبوزات متطابقة في الوزن والشكل ولون الخبز والملمس في كل نوبة عمل وكل دفعة — وهو التوقع الأساسي لأي علاقة توريد بالجملة أو التجزئة أو الخدمات الغذائية. فهو يزيد الإنتاج لكل ساعة عمل بشكل كبير مقارنة بالإنتاج شبه اليدوي. وبعد تجاوز حد حجم معين — والذي يختلف حسب نوع المنتج ولكنه يتراوح عادة بين 500–2000 وحدة في الساعة — يصبح تشغيل الخط الآلي أرخص بكثير لكل وحدة من نظيره اليدوي، حتى بعد احتساب سداد رأس المال.
إن فهم كيفية هيكلة خط إنتاج المخابز، والمعدات التي يتطلبها، وكيفية مطابقته لمنتجك وحجمك المحددين هو نقطة البداية لأي استثمار جاد في أتمتة المخابز — سواء كنت تقوم بتوسيع نطاق عملية قائمة أو تصميم منشأة جديدة من الألف إلى الياء.
المراحل الأساسية لخط إنتاج المخابز
يمر كل خط إنتاج مخبوزات —بغض النظر عما إذا كان ينتج الخبز أو اللفائف أو الكرواسون أو البسكويت أو الكعك أو المعجنات — بتسلسل مشترك من مراحل العملية. تختلف المعدات المحددة في كل مرحلة حسب المنتج، ولكن التدفق المنطقي يكون متسقًا عبر فئات المنتجات.
التعامل مع المكونات والخلط المسبق
يبدأ الخط في اتجاه مجرى الخلاط مع معالجة المكونات — أنظمة صوامع الدقيق، ومعدات الوزن والجرعات الأوتوماتيكية، وقياس المكونات السائلة (الماء والزيت والبيض والسكر السائل)، وخلاطات المكونات الجافة المسبقة. في خطوط المخابز ذات الحجم الكبير، تقوم أنظمة معالجة المكونات الآلية بالكامل بتغذية الخلاط حسب الوصفة، وتوزيع كل مكون في حدود ±0.1–0.5% من الوزن المستهدف. يؤدي هذا إلى التخلص من أخطاء الوزن اليدوي، وتسريع إعداد الدفعات، وتوفير إمكانية التتبع الكامل لمدخلات المكونات لأغراض الجودة والامتثال. قد تستخدم الخطوط الأصغر أو المتوسطة الحجم جرعات شبه تلقائية حيث يتم قياس المكونات الرئيسية (الدقيق والماء) تلقائيًا ولكن يتم وزن المكونات الثانوية يدويًا وإضافتها بواسطة المشغل.
خلط العجين
الخلاط هو أول آلة معالجة رئيسية على خط المخابز وله تأثير كبير على جودة كل شيء في اتجاه مجرى النهر. الخلاطات الحلزونية هي العمود الفقري لخطوط مخبز عجينة الخميرة — فهي تطور الغلوتين بكفاءة دون ارتفاع درجة حرارة العجين، وهي متوفرة بسعات دفعات تتراوح من 20 كجم إلى 300 كجم لكل دورة. تتعامل الخلاطات الكوكبية مع مجموعة واسعة من أنواع العجين والعجين بما في ذلك خلطات الكيك وعجين البسكويت وحشوات الكريمة، ولكنها أقل كفاءة بالنسبة للكميات الكبيرة من عجينة الخبز الصلبة. يتم استخدام الخلاطات المستمرة —حيث يتم تغذية المكونات من أحد الطرفين وتخرج العجينة المختلطة من الطرف الآخر في تيار ثابت — على الخطوط ذات الحجم الأعلى (أكثر من 2000 – 3000 كجم من العجين في الساعة) والقضاء على التباين من دفعة إلى أخرى المتأصل في خلاطات الدفعات الدورية. يعد وقت الخلط ودرجة حرارة العجين عند التفريغ ومستوى الترطيب من أهم ثلاثة معايير يجب التحكم فيها في هذه المرحلة.
تقسيم العجين وتقشيره
بعد الخلط، يتم نقل العجين —عبر حوض العجين، أو مضخة العجين، أو الحزام الناقل — إلى مقسم العجين الذي يقسم العجين السائب إلى قطع فردية ذات وزن مستهدف دقيق. تعتبر الفواصل الحجمية الهيدروليكية هي المعيار لإنتاج الخبز واللفائف، حيث تقوم بتقطيع الأجزاء بدقة وزن تبلغ ±1–3 جم لكل قطعة بمخرجات 600–6000 قطعة في الساعة اعتمادًا على الطراز. توفر الفواصل القائمة على الوزن التي تعمل بمحرك سيرفو دقة أعلى (±0.5–1 جم) وهي مفضلة للمنتجات أو الوصفات المتميزة ذات الترطيب العالي حيث تواجه الفواصل الحجمية صعوبة في التصاق العجين. الفاصل هو محطة دقة حرجة — ينتشر اختلاف الوزن هنا خلال كل مرحلة لاحقة ويظهر في المنتج النهائي على شكل حجم رغيف غير متناسق وخبز غير متساوٍ.
التقريب، والبروفنة المتوسطة، والقولبة
يتم تقريب قطع العجين المقسمة على الفور — يتم تمريرها عبر دائرة مخروطية أو كوكبية تشكلها على شكل كرات ناعمة ذات سطح محكم الغلق. يؤدي هذا إلى استرخاء بنية العجين ويجعل من السهل تشكيله إلى الشكل النهائي. بالنسبة للعديد من المنتجات، يتبع المُثبت الوسيط (ويسمى أيضًا المُثبت الأول أو ناقل الراحة الوسيط) المُثبت المستدير، ويمسك القطع المستديرة لمدة 3–8 دقائق للسماح للجلوتين بالاسترخاء قبل التشكيل. يؤدي هذا إلى تقليل التمزق أثناء خطوة التشكيل وتحسين بنية الفتات النهائية. ثم يقوم القالب بأخذ كل قطعة مستديرة وتشكيلها إلى الشكل النهائي — عصا، رغيف من الصفيح، خبز باجيت، لفة — باستخدام بكرات الصفائح ولوح التجعيد. يتم ضبط إعدادات فجوة القالب وضغط الأسطوانة لكل منتج للتحكم في إحكام الأسطوانة وبنية الفتات الداخلية.
التدقيق النهائي
تدخل قطع العجين المصبوبة إلى جهاز التخمير النهائي — غرفة يتم التحكم في مناخها وتحافظ على درجة حرارة دقيقة (عادةً 35 – 40 ° درجة مئوية) ورطوبة نسبية (75 – 90٪) طوال فترة التخمير، والتي تتراوح من 45 دقيقة إلى 2.5 ساعة اعتمادًا على المنتج ومستوى الخميرة ودرجة حرارة العجين. يكون المُثبت دائمًا تقريبًا عبارة عن تكوين نفق أو رف في سياق خط الإنتاج، ويتم تحديد حجمه ليتناسب مع وقت المكوث المطلوب عند سرعة الإنتاجية المستهدفة للخط. يؤدي نقص العزل إلى إنتاج خبز كثيف ومتماسك الحجم؛ ويؤدي الإفراط في العزل إلى انهيار الفرن وظهور فتات خشنة مفتوحة. يعد اتساق المناخ المثبت عبر العرض والطول الكاملين للناقل أمرًا ضروريًا للحصول على جودة موحدة للمنتج.
الخبز
يعد الفرن القلب الحراري لأي خط إنتاج مخبوزات ويمثل أكبر استثمار رأسمالي منفرد وتكلفة طاقة على الخط. أفران الأنفاق —حيث ينتقل المنتج عبر غرفة ساخنة على شبكة فولاذية أو ناقل شريطي فولاذي صلب — هي معيار الإنتاج لخطوط الخبز واللف المستمرة. يتراوح طولها من 15 مترًا إلى أكثر من 80 مترًا للعمليات ذات الحجم الكبير جدًا، مع مناطق درجة حرارة مستقلة تسمح للخباز ببرمجة مستويات حرارة مختلفة في نقاط مختلفة في الخبز — حرارة أولية أعلى لتشغيل زنبرك الفرن، حرارة أقل في المنطقة الوسطى لضبط الفتات، وحرارة أعلى مرة أخرى عند المخرج لتطور القشرة. يعد حقن البخار في المنطقة الأولى ضروريًا للحصول على لمعان القشرة وحجمها في منتجات الخبز الخالية من الدهون. تُستخدم أفران السطح في الخطوط الحرفية والمتوسطة الحجم حيث يُفضل الخبز على دفعات. توفر أفران الرفوف الدوارة المرونة للمخابز متعددة المنتجات مع عمليات تغيير متكررة. تُعد أفران الحمل الحراري قياسية لخطوط المعجنات والبسكويت والكعك حيث تكون الحرارة الجافة المطلوبة متساوية.
تبريد
تخرج المنتجات المخبوزة من الفرن عند درجة حرارة 90–200° درجة مئوية (اعتمادًا على نوع المنتج) ويجب تبريدها إلى درجة حرارة داخلية آمنة — عادةً أقل من 35° درجة مئوية للخبز — قبل التقطيع أو التعبئة أو المعالجة الإضافية. يؤدي التبريد غير الكافي إلى التكثيف داخل العبوة ونمو العفن والانهيار الهيكلي أثناء التقطيع. يتم التعامل مع التبريد بواسطة مبرد حلزوني (الحل الأكثر كفاءة في استخدام المساحة، باستخدام ناقل حلزوني لتحقيق أقصى قدر من وقت البقاء في مساحة صغيرة)، أو ناقل تبريد مستقيم، أو نفق تبريد محيطي مع دوران الهواء القسري. وقت التبريد خاص بالمنتج: يتطلب رغيف القصدير القياسي الذي يبلغ وزنه 800 جرام ما يقرب من 90–120 دقيقة من التبريد في الظروف المحيطة؛ يمكن أن يقلل التبريد بالهواء القسري ذلك إلى 45–70 دقيقة. يمكن أن يؤدي التبريد السريع بالهواء المبرد إلى تقليل الوقت بشكل أكبر ولكنه يعرض السطح لخطر التكثيف إذا كان الهواء باردًا جدًا أو الرطوبة غير منضبطة.
التقطيع والتشطيب والتعبئة والتغليف
المرحلة النهائية من خط إنتاج المخابز تقوم بإعداد المنتج النهائي للبيع. بالنسبة لشرائح الخبز، تقوم آلة التقطيع الشريطية بتقطيع الرغيف المبرد إلى شرائح موحدة بمعدل 60–120 رغيفًا في الدقيقة على خطوط عالية السرعة. يتولى المودعون والمدرجون ومطبقو التغطية عمليات التشطيب مثل طلاء الشوكولاتة والتزيين وتغطية البذور أو السكر وحشوة الكريمة على خطوط المعجنات أو الكعك. آلات التعبئة والتغليف — أغلفة التدفق الأفقي، أو آلات التشكيل والتعبئة والختم الرأسية، أو مانعات تسرب الصواني، أو مانعات تسرب الأكياس — لف كل وحدة بتنسيق البيع بالتجزئة. تؤكد أجهزة فحص الوزن أن كل وحدة معبأة تقع ضمن الحد الأقصى للوزن الصافي المعلن. توفر أجهزة الكشف عن المعادن أو أنظمة الأشعة السينية فحصًا نهائيًا للتلوث قبل إطلاق المنتج إلى منطقة الإرسال.
أنواع خطوط إنتاج المخابز حسب فئة المنتج
تختلف تكوينات خطوط إنتاج المخابز بشكل كبير بين فئات المنتجات. المعدات التي تعمل بشكل مثالي لخط شرائح الخبز الأبيض ليست مناسبة لخط الكرواسون أو خط البسكويت. يلخص الجدول أدناه الاختلافات الرئيسية في المعدات عبر فئات منتجات المخابز الرئيسية:
|
فئة المنتج |
نوع الخلاط |
معدات المكياج الرئيسية |
نوع الفرن |
متطلبات خاصة |
|
شرائح الخبز / أرغفة القصدير |
حلزوني أو مستمر |
فاصل، مستدير، قالب، مُثبت |
نفق بالبخار |
قطاعة الشريط، غلاف التدفق |
|
كرواسون / معجنات مغلفة |
حلزوني (سرعة منخفضة) |
آلة الترقق، آلة تشكيل الصفائح، آلة تشكيل الكرواسون، آلة إثبات |
نفق أو سطح |
التحكم الدقيق في درجة حرارة العجين؛ معدات تصفيح الزبدة |
|
خبز الباجيت / الخبز الحرفي |
حلزوني |
فاصل، مستدير، قالب خبز الباجيت، مُثبت |
نفق السطح أو النعل الحجري |
حقن البخار، التسجيل قبل الخبز |
|
البسكويت / البسكويت المقرمش |
أفقي أو كوكبي |
آلة تقطيع الصفائح أو القاطع الدوار أو المودع المقطوع بالأسلاك |
نفق الحمل الحراري |
لا توجد مرحلة تدقيق؛ بخاخ زيت للبسكويت |
|
الكعك / الكعك |
كوكبي أو مستمر |
نظام تعبئة الرواسب والصواني / العلب |
نفق الحمل الحراري أو الرف الدوار |
أداة وضع الثلج / التغطية، إزالة المقلاة من الصينية |
|
المعجنات المحشوة / الكعك |
حلزوني |
آلة بثق أو تشكيل الحلقات، آلة تخمير، مقلاة |
مقلاة مستمرة (وليس فرن) |
حاقن التعبئة، الزجاج، نظام إدارة الزيت |
كيفية تحديد حجم خط إنتاج المخبز وفقًا لهدف الإنتاج الخاص بك
إن تحديد حجم خط المخبز هو تمرين حسابي، وليس تمرين تخمين. ابدأ بإنتاج المنتج النهائي المستهدف — معبرًا عنه بوحدات في الساعة أو كيلوغرامات في الساعة— واعمل بشكل عكسي خلال كل مرحلة لتحديد سعة الإنتاج المطلوبة في كل آلة على الخط. تحدد أبطأ آلة في التسلسل خرج الخط الفعلي، لذلك يجب تحديد كل محطة لتتناسب على الأقل مع المعدل المستهدف للخط، مع وجود مساحة للتوقفات الطفيفة وتغير السرعة.
تعمل منهجية تحديد الحجم العملية على النحو التالي: حدد متطلبات الإنتاج اليومية القصوى (على سبيل المثال، 20000 رغيف يوميًا)، واقسمها على عدد ساعات الإنتاج المخطط لها بما في ذلك بدلات التنظيف والتغيير (على سبيل المثال، 16 ساعة إنتاج فعالة)، واحسب المعدل المطلوب بالساعة (1250 رغيفًا في الساعة في هذا المثال). أضف احتياطيًا للسعة بنسبة 20–25% إلى هذا الرقم لتحديد الحد الأدنى لمواصفات المعدات (1،500–1،560 رغيفًا في الساعة). يأخذ هذا المخزن المؤقت في الاعتبار وقت زيادة السرعة في بداية التشغيل، والتعديلات البسيطة للمعدات، ووقت التشغيل غير الكامل الحتمي لأي نظام ميكانيكي.
قم بتطبيق نفس المنطق على الفرن: بمعدل 1500 رغيف في الساعة مع وقت خبز مدته 25 دقيقة، يجب أن يحتوي ناقل الفرن على ما لا يقل عن 625 رغيفًا في وقت واحد. اقسم هذا على عدد الصفوف عبر عرض الفرن وستحصل على الحد الأدنى لطول الفرن المطلوب. يمكن لمعظم أفران الأنفاق الصناعية استيعاب 6–12 رغيفًا عبر عرض الحزام، لذلك عند عرض 8 أرغفة، يجب أن يكون الفرن طويلًا بما يكفي لاستيعاب حوالي 78 صفًا، وهو ما يتطلب عند خطوة صف نموذجية تبلغ 250 مم حوالي 20 مترًا من منطقة الخبز. إن العمل من خلال هذه العمليات الحسابية لكل مرحلة قبل الاتصال بموردي المعدات يضمن لك مقارنة الآلات على أساس مماثل بدلاً من بيعها بسعة لا تحتاجها أو شراء معدات أقل من متطلباتك.
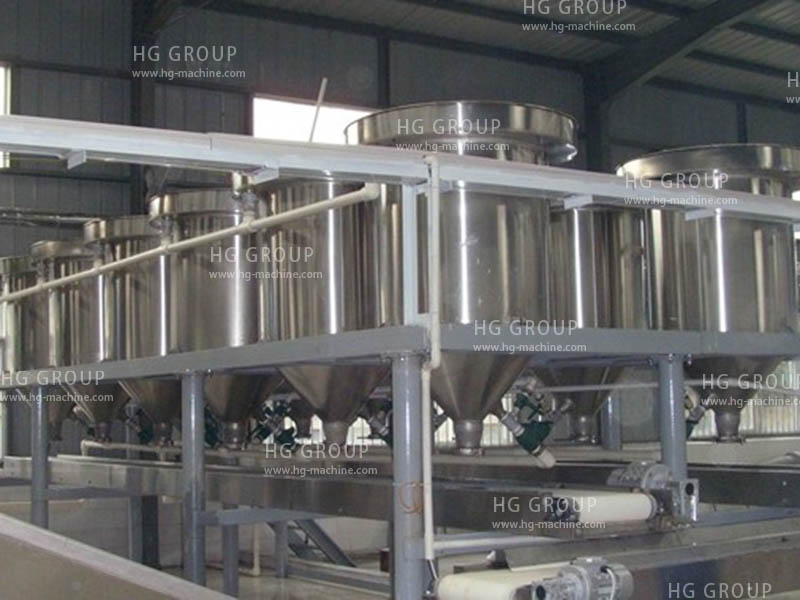
مواصفات المعدات الرئيسية التي يجب تقييمها قبل الشراء
عند مقارنة معدات خطوط إنتاج المخابز من مختلف الشركات المصنعة، هذه هي المواصفات التي لها التأثير الأكبر على الأداء التشغيلي وجودة المنتج وتكلفة التشغيل على المدى الطويل.
إدارة درجة حرارة العجين
درجة حرارة العجين عند تفريغ الخلاط هي المتغير الأكثر أهمية في إنتاج عجينة الخميرة — فهي تؤثر على معدل التخمير، وخصائص التعامل مع العجين، ووقت التخمير، وفي النهاية جودة الخبز. توفر الخلاطات ذات الأوعية المغلفة أو أنظمة تبريد المياه المتكاملة للمشغلين تحكمًا دقيقًا في درجة حرارة العجين بغض النظر عن المكونات أو اختلاف درجة الحرارة المحيطة. بالنسبة للمنتجات المصفحة مثل الكرواسون والمعجنات الدنماركية، يجب تحديد خط المكياج بأكمله —بما في ذلك آلة الترقق والصفائح — لبيئة يتم التحكم في درجة حرارتها (عادةً 16 – 18 ° درجة مئوية) لمنع الزبدة من الذوبان في طبقات العجين أثناء المعالجة.
دقة الوزن عبر نظام التقسيم
يعتبر اختلاف الوزن في قطع العجين المقسمة تراكميًا — فهو يؤثر على الامتثال للوزن الصافي المعلن في المنتج النهائي، واتساق إنتاجية الفرن، والنفايات الناتجة عن القطع ذات الوزن الزائد. بالنسبة لأرغفة الخبز الخاضعة لقواعد الكمية المتوسطة، عادةً ما يكون هناك حاجة إلى فاصل بانحراف معياري للوزن أقل من 3 جرام لكل قطعة للحفاظ على الامتثال للوزن الصافي دون ملء كل رغيف بهامش أمان كبير. اطلب بيانات الإنتاج الفعلية حول دقة الوزن من المورد، وليس فقط مواصفات الكتالوج — يختلف الاثنان في كثير من الأحيان.
توحيد درجة حرارة الفرن
يترجم تغير درجة الحرارة عبر عرض ناقل فرن النفق مباشرة إلى تغير اللون عبر المنتج — قد تكون الأرغفة الموجودة على حواف الحزام أفتح أو أغمق من تلك الموجودة في المنتصف. بالنسبة لمنتج البيع بالتجزئة حيث يكون اتساق اللون معيارًا للجودة، اطلب بيانات توحيد درجة الحرارة عبر عرض الحزام عند نقطة الضبط المحددة. يجب أن يحافظ الفرن المصمم جيدًا على توحيد درجة الحرارة بمقدار ±5° درجة مئوية أو أفضل عبر عرض الحزام الكامل. يساهم وضع الموقد وتصميم تدفق الهواء ومادة الحزام في هذا الأداء.
قابلية التنظيف وتغيير المواد المسببة للحساسية
بالنسبة للمخابز التي تنتج منتجات تحتوي على مسببات الحساسية أو لا تحتوي عليها على نفس الخط — على سبيل المثال، رغيف خالٍ من المكسرات وخبز الجوز — فإن القدرة على تنظيف الخط بالكامل بين الجولات هي متطلب لسلامة الغذاء، وليست ميزة راحة. قم بتقييم مدى سرعة تفكيك كل قسم من أقسام الماكينة للتنظيف، وما إذا كانت الأسطح تحتوي على زوايا ميتة أو وصلات حيث يمكن أن يتراكم العجين أو الحطام، وما إذا كان المورد يوفر بروتوكول تنظيف معتمدًا. تعمل الخطوط المزودة بأنظمة التنظيف في الموقع (CIP) لتنظيف المثبت والناقل على تقليل العمالة والوقت اللازمين لتغيير مسببات الحساسية بشكل كبير.
التحكم في PLC وإدارة الوصفات
يتم التحكم في خطوط إنتاج المخابز الحديثة بواسطة أنظمة تعتمد على PLC مع شاشات HMI تعمل باللمس والتي تخزن وصفات المنتج — مجموعة معلمات مسماة لكل منتج تغطي سرعة الخلاط ووقته، ونقطة ضبط وزن المقسم، ودرجة حرارة ورطوبة المثبت، ودرجات حرارة منطقة الفرن، وسرعة الحزام، ووقت التبريد. تضمن إدارة الوصفات الفعالة عودة السطر إلى مجموعة معلمات تم التحقق من صحتها وإثباتها في كل مرة يتم فيها تشغيل المنتج، وتزيل أخطاء الإعداد عندما يقوم المشغلون بتغيير المنتجات، وتوفر سجل بيانات لإمكانية تتبع الجودة. قم بتقييم عدد الوصفات التي يمكن للنظام تخزينها، ومدى سهولة قفل المعلمات لمراقبة الجودة، وما إذا كانت بيانات الإنتاج (سجلات درجة الحرارة، وبيانات الوزن، وعدد المخرجات) يتم تسجيلها تلقائيًا لأغراض التدقيق.
كفاءة الطاقة على خط إنتاج المخابز
تعد تكلفة الطاقة واحدة من أكبر نفقات التشغيل التي يمكن التحكم فيها على خط المخابز، ويمثل الفرن الجزء الأكبر منها. يستهلك فرن النفق الذي يعمل بالغاز لخط الخبز متوسط الحجم عادةً 800–1500 كيلووات ساعة من مكافئ الطاقة في الساعة اعتمادًا على المنتج وحجم الفرن وظروف الخبز. وبحسب أسعار الطاقة الحالية في معظم الأسواق، يمثل هذا تكلفة تشغيلية يومية كبيرة. التدابير التالية لها التأثير الأكبر على كفاءة الطاقة في خط تصنيع المخابز:
- معيار عزل الفرن: يفقد الفرن المعزول جيدًا مع أبواب الوصول المغلقة بشكل صحيح حرارة أقل بكثير للبيئة المحيطة، مما يقلل من الطاقة اللازمة للحفاظ على درجات حرارة الخبز. حدد تصنيف فقدان الحرارة للفرن لكل متر مربع من مساحة السطح وقارنه بين الموردين.
- استعادة حرارة العادم: يمكن تحديد أفران الأنفاق الحديثة بأنظمة استعادة الحرارة التي تلتقط الطاقة الحرارية من غازات العادم وتستخدمها لتسخين هواء الاحتراق مسبقًا أو تدفئة غرفة العزل، مما يقلل إجمالي استهلاك الطاقة بنسبة 10–20%.
- محركات السرعة المتغيرة على محركات الناقل: يؤدي تشغيل محركات الناقل والمروحة بسرعات متغيرة تتوافق مع معدل الإنتاج الفعلي —بدلاً من السرعة الكاملة بشكل مستمر — إلى تقليل استهلاك الطاقة الكهربائية عبر الخط، وخاصة خلال فترات السرعة المنخفضة أو فترات الإحماء.
- إدارة طاقة أجهزة منع التسرب: تستهلك أجهزة منع التسرب طاقة كبيرة لكل من التدفئة والترطيب. تعمل تصميمات Proofer ذات أختام الأبواب الفعالة والجدران المعزولة وأنظمة توليد البخار الفعالة على تقليل هدر الطاقة. تشتمل بعض أجهزة التخمير الحديثة على أنظمة مضخات حرارية تعمل على استعادة حرارة المكثفات لتقليل استهلاك طاقة البخار.
- جدولة الإنتاج: يعد تشغيل الخط بنسبة 90% من سعته المقدرة لنوبة عمل كاملة أكثر كفاءة في استخدام الطاقة لكل وحدة منتجة من تشغيله بنسبة 50% من سعته، لأن خسائر الطاقة الثابتة (الحفاظ على الحرارة في الفرن، والتحكم في مناخ الإثبات) موزعة على المزيد من الوحدات. يؤدي تحسين جدول الإنتاج لتحقيق أقصى قدر من وقت التشغيل الفعال إلى تقليل تكلفة الطاقة لكل وحدة بشكل كبير.
التخطيط لخط مخبز جديد: الأخطاء الشائعة التي يجب تجنبها
غالبًا ما تتجاوز مشاريع خطوط إنتاج المخابز الميزانية أو الجدول الزمني أو يكون أداؤها ضعيفًا مقارنة بإنتاجها المستهدف بسبب أخطاء التخطيط التي كان من الممكن تجنبها. فيما يلي الأخطاء الأكثر شيوعًا وتكلفة التي يتم ارتكابها أثناء مرحلة التصميم والشراء لمشروع خط المخابز.
- تحديد خط الإنتاج الحالي بدلاً من التوقعات لمدة 3–5 سنوات: الخط الذي وصل بالفعل إلى سقف طاقته في اليوم الأول لا يمنحك مجالًا للنمو دون استثمار رأسمالي كبير ثانٍ. قم دائمًا بتحديد حجم الخط —خاصة الفرن والمثبت، وهما الأصعب في التوسع في الموقع— للحصول على توقعات إنتاج واقعية لمدة 5 سنوات، وليس أحجامك الحالية.
- التقليل من متطلبات مساحة الأرضية: يتطلب خط المخابز الكامل بما في ذلك الخلط والمكياج والتدقيق والخبز والتبريد والتعبئة والتغليف عادةً مساحة أرضية أكبر بنسبة 25–60% من مجموع بصمات الآلات الفردية، بمجرد أخذ تصاريح وصول المشغل ومساحة الصيانة ومناطق مناولة المنتجات وتوجيه المرافق في الاعتبار. ارسم مخططًا متدرجًا قبل الانتهاء من مواصفات المبنى.
- التعامل مع جميع الآلات باعتبارها سلعًا قابلة للتبديل: من المغري اختيار الخيار الأرخص في كل مرحلة بشكل مستقل. لكن الخط لا يمكن الاعتماد عليه إلا بقدر موثوقية أضعف آلاته، كما أن المقسم منخفض التكلفة الذي ينتج أوزانًا غير متسقة يقوض جودة إنتاج كل آلة أكثر تكلفة في اتجاه مجرى النهر. قم بتقييم الخط كنظام، وليس كمجموعة من المشتريات المستقلة.
- إهمال شبكة الخدمة وقطع الغيار: يعمل خط الإنتاج في المخبز 16–20 ساعة يوميًا. عندما تفشل آلة حرجة، فأنت بحاجة إلى مهندس خدمة في الموقع في غضون ساعات، وليس أيامًا، وقطع الغيار متاحة دون تأخير في الاستيراد لمدة أسبوعين. قم بتأكيد تغطية شبكة الخدمة المحلية للمورد والتزامات وقت الاستجابة قبل توقيع أمر الشراء — وليس بعد حدوث عطل.
- تخطي اختبار قبول المصنع: قبل شحن خط الإنتاج من منشأة الشركة المصنعة، يجب تجميعه بالكامل وتشغيله بالسرعة المقدرة مع وصفة العجين الفعلية الخاصة بك كجزء من اختبار قبول المصنع (FAT). هذا هو حقك التعاقدي في التحقق من أن المعدات تلبي المواصفات المتفق عليها قبل تركيبها في منشأتك. يؤدي تخطي هذه الخطوة إلى نقل خطر عدم الامتثال للمواصفات إليك بالكامل.
- نقص الميزانية المخصصة للتركيب والتشغيل: لا يشمل سعر شراء خط المخابز التركيب، وتوصيلات المرافق، وتدريب المشغلين، والتجارب الأولية، ووقت تطوير الوصفات على المعدات الجديدة. تضيف هذه التكاليف عادةً 15–30% إلى إجمالي ميزانية المشروع وعدة أسابيع إلى الجدول الزمني للمشروع. قم بدمجها في خطتك المالية منذ البداية.
الاختيار بين خط تسليم المفتاح وتكوين الموردين المتعددين
عند شراء خط إنتاج مخبز، يواجه المشترون خيارًا أساسيًا بين حل جاهز للاستخدام —حيث يقوم مورد واحد بتصميم وتوريد وتثبيت وتكليف الخط بالكامل — وتكوين متعدد الموردين حيث يتم الحصول على الآلات الفردية من مصنعين متخصصين ودمجها من قبل المشتري أو مهندس المشروع.
توفر الخطوط الجاهزة البساطة والمساءلة بنقطة واحدة ونظامًا تم اختباره حيث تم التحقق من صحة جميع واجهات الماكينة وتكاملات التحكم من قبل المورد. وعادة ما تكون المقايضة هي ارتفاع سعر الشراء والمرونة المحدودة لتحديد أفضل المعدات في فئتها في مراحل فردية. قد يستخدم النظام القياسي للمورد علامته التجارية الخاصة في كل محطة، حتى لو قدم متخصص تابع لجهة خارجية حلاً أفضل لخطوة عملية محددة في مجموعة منتجاتك.
تتيح لك تكوينات الموردين المتعددين اختيار أفضل التقنيات المتاحة في كل مرحلة من مراحل العملية — خلاط رائد عالميًا من شركة مصنعة واحدة، وآلة تغليف متخصصة من شركة أخرى، وفرن عالي الكفاءة من شركة ثالثة — ويمكنها تقديم أداء فائق للمنتجات التي تتطلب جهدًا تقنيًا. إن التعقيد والمخاطر تكمن في التكامل: التأكد من أن كل آلة تغذي الآلة التالية بالمعدل الصحيح وحالة المنتج، وأن أنظمة التحكم تتواصل، وأن هناك وضوحًا حول من هو المسؤول عندما تنشأ مشكلة في الواجهة بين معدات الموردين. بالنسبة للمخابز التي تتمتع بخبرة فنية داخلية أو إمكانية الوصول إلى مستشاري هندسة المخابز ذوي الخبرة، فإن نهج الموردين المتعددين يمكن أن يوفر خطًا عالي الأداء بتكلفة إجمالية تنافسية. بالنسبة للمشترين الذين لا يملكون موارد تقنية عميقة، فإن الحل الجاهز يقلل بشكل كبير من مخاطر المشروع.
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.