 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
خط إنتاج الكب كيك الأوتوماتيكي: من خلط العجين إلى الكب كيك المعبأ
محتوى
- 1.لماذا يحدد اتساق البطارية جودة إخراج خطك
- 2.تتدفق العملية الكاملة من خلط الخليط إلى الكب كيك المعبأ
- 3.دقة الإيداع وأهمية اتساق ملء الكوب
- 4.مرونة المنتج: سطر واحد، وصفات متعددة
- 5.خيارات نظام الخبز وتأثيرها على الملمس ومدة الصلاحية
- 6.مطابقة سعة الخط مع حجم إنتاج المخبز الخاص بك
- 7.تقليل نفايات المكونات وتكاليف الطاقة على خط التشغيل
- 8.فحوصات الجودة تستحق التشغيل على كل دفعة
- 9.ما يجب مقارنته قبل اختيار مورد خط الكب كيك
- 10.لماذا تستمر المخابز في اختيار الزئبق أثناء توسعها
تبدو الكب كيك بسيطة على الرف، ولكن الحصول على منتج ثابت وقابل للبيع من خط المصنع في كل نوبة عمل ليس بالأمر السهل على الإطلاق. بين الخلاط وآلة التعبئة والتغليف، يجب أن تتوافق العشرات من المتغيرات الصغيرة — كثافة الخليط، وزن التعبئة، درجة حرارة منطقة الفرن، وقت التبريد، سرعة إزالة القالب —. عندما لا يحدث ذلك، تفقد المخابز المنتج بسبب الأكواب غير المملوءة، أو الأسطح المتشققة، أو المراكز الغارقة، أو الكعك الذي يلتصق بالقالب. تتناول هذه المقالة خط إنتاج الكب كيك الأوتوماتيكي الكامل، بدءًا من خلط الخليط وحتى العلبة المعبأة، وتشرح ما يحدد فعليًا جودة الإنتاج ومرونته وتكلفته في كل مرحلة.
1.لماذا يحدد اتساق البطارية جودة إخراج خطك
كل مشكلة في خط الكب كيك — ملء غير متناسق، ارتفاع غير متساوٍ، مراكز منهارة، ملمس رديء — تعود عادةً إلى مكان واحد: الخليط نفسه.
يعتمد اتساق الخليط على ثلاثة أشياء تعمل معًا:
- وقت وسرعة الخلط — الخليط غير المختلط يحبس جيوبًا هوائية كبيرة تسبب ارتفاعًا غير متساوٍ؛ الخليط المختلط بشكل مفرط ينتج الكثير من الغلوتين (في الوصفات القائمة على الدقيق) وينتج فتاتًا مطاطيًا كثيفًا.
- التحكم في اللزوجة — الخليط الرقيق جدًا لن يحافظ على شكله عند ترسيبه وسينتشر بشكل غير متساوٍ في الكوب؛ الخليط السميك جدًا يسد فوهات الترسيب ويسبب امتلاءً قصيرًا.
- استقرار درجة الحرارة — يتصرف الخليط الدافئ بشكل مختلف عن الخليط المبرد، ولهذا السبب تقوم العديد من الخطوط بإقران الخلاط بخزان احتجاز أو قادوس مغلف للحفاظ على ثبات اللزوجة قبل الترسيب.
إن خط الإنتاج لا يكون جيدًا إلا بقدر العجين الذي يغذيه. إذا كان الخليط يختلف من دفعة إلى أخرى، فلن تتمكن أي كمية من الأتمتة اللاحقة من تصحيحه بالكامل — سيقوم المودع ببساطة بإعادة إنتاج هذا التناقض، كوبًا بعد كوب، بسرعة عالية.
2.تتدفق العملية الكاملة من خلط الخليط إلى الكب كيك المعبأ
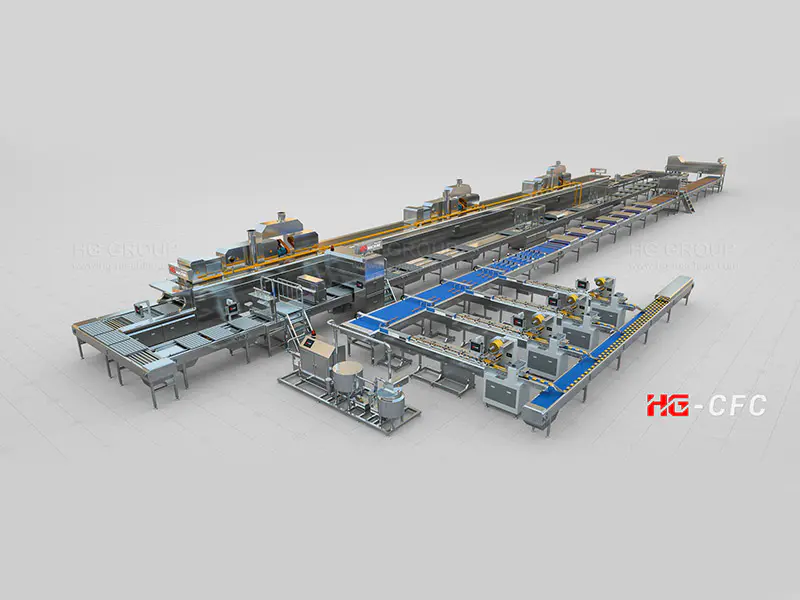
تم بناء خط إنتاج الكب كيك الأوتوماتيكي الحديث كتدفق مستمر، حيث تنتقل كل محطة إلى المحطة التالية بأقل قدر من التدخل اليدوي:
- الخلط — يتم خلط الخليط على دفعات أو بشكل مستمر، مع ضبط المعلمات (السرعة والوقت ودرجة الحرارة) لكل وصفة.
- الترسيب/الحشو — يتم قياس الخليط وحقنه في أكواب أو صواني ورقية عبر أجهزة ترسيب حجمية أو تعتمد على الوزن، إما قائمة بذاتها على صينية أو موضوعة بالفعل في صينية خبز.
- الخبز — تتحرك الأكواب المملوءة عبر فرن نفقي يحتوي على مناطق درجة حرارة متعددة يتم التحكم فيها بشكل مستقل.
- التبريد — تمر الكب كيك المخبوزة عبر نفق تبريد حلزوني أو خطي لخفض درجة حرارة التعامل الآمنة قبل إزالة القالب والتزيين.
- إزالة القوالب — يتم إخراج الكب كيك من قوالب الخبز (إذا تم استخدام القوالب) دون تمزيق بطانة الورق أو إتلاف الفتات.
- التعبئة/التزيين — محطات اختيارية تقوم بحقن الكريمة أو حشوة الفاكهة، ثم وضع الأنابيب أو الدوامات أو رش التزيين، ووضع الإضافات مثل الرشات أو زينة السكر أو المكسرات.
- التعبئة والتغليف — يتم عد الكب كيك النهائي ووضعه في صواني أو أصداف، وتغليفه وتعبئته في علب، وغالبًا ما يكون ذلك مع ترميز التاريخ والكشف عن المعادن المدمج في الجزء الأخير من الخط.
يمكن تشغيل كل من هذه المحطات كآلة مستقلة للعمليات الأصغر حجمًا، أو ربطها بواسطة ناقلات في خط متزامن واحد للمحطات ذات الحجم الأكبر. الميزة الرئيسية للخط المتكامل بالكامل هي أن السرعة والتوقيت متطابقان من البداية إلى النهاية — يتم تحديد حجم إنتاجية الفرن وطول نفق التبريد ومعدل خط التعبئة والتغليف لتحريك المنتج دون اختناقات أو فجوات خاملة.
3.دقة الإيداع وأهمية اتساق ملء الكوب
يمكن القول إن المودع هو الجهاز الأكثر أهمية على الخط، لأنه يحدد مظهر المنتج وتكلفة المكونات في وقت واحد.
الأكواب المملوءة بشكل زائد تهدر العجين — عند الكميات الكبيرة، حتى الملء الزائد بنسبة 2–3% يؤدي إلى تكلفة مواد كبيرة على مدار عام الإنتاج. تنتج الأكواب غير المملوءة كعكات قصيرة بشكل واضح لا تلبي متطلبات ارتفاع التغليف بالتجزئة ويتم رفضها أو تخفيض مستواها.
تعتمد دقة التعبئة على:
- نوع المودع — تعتبر المودعات الحجمية القائمة على المكبس شائعة في البطاريات القياسية؛ توفر المودعات التي يتم فحصها بالوزن أو التي تعمل بمحرك سيرفو تحمّلات أكثر إحكامًا لخطوط المنتجات المتميزة أو المخصصة للتصدير.
- عدد الفوهات وتخطيطها — يتوافق مع المسافة بين الأكواب على الدرج لملء صف كامل في تمريرة واحدة دون التنقيط بين الأكواب.
- ردود فعل لزوجة الخليط — تقوم بعض الأنظمة بضبط ضغط الجرعات في الوقت الفعلي إذا انحرف سمك الخليط أثناء التشغيل الطويل.
لا يعد وزن التعبئة المتسق مجرد مشكلة تجميلية — بل يؤثر بشكل مباشر على وقت الخبز (يحتاج الكوب الأثقل إلى وقت أطول قليلاً في الفرن) وبالتالي اتساق الملمس عبر الدفعة.
4.مرونة المنتج: سطر واحد، وصفات متعددة
إن خط الكب كيك المصمم جيدًا لا يقتصر على منتج واحد. تحتاج المخابز المنتجة للبيع بالتجزئة أو خدمات الأغذية أو التصدير عادةً إلى تشغيل ما يلي:
- أحجام وأوزان مختلفة للأكواب — من الكب كيك الصغيرة إلى أكواب البيع بالتجزئة القياسية سعة 60–80 جرامًا إلى أجزاء أكبر على طراز المخابز.
- مواد مختلفة لأكواب أو صواني الورق — ورق مقاوم للدهون، أو أكواب مبطنة برقائق معدنية، أو لوح قابل لإعادة التدوير، حسب متطلبات السوق.
- وصفات مختلفة — الفانيليا، الشوكولاتة، الرخام، خالية من الغلوتين، أو تركيبات نباتية، كل منها لها لزوجتها الخاصة وملف الخبز الخاص بها.
- مجموعات مختلفة من الحشوات والزخارف — وحدات SKU موسمية عادية مثلجة أو محشوة بالكريمة أو محشوة بالفواكه أو متعددة الطبقات.
إن فوهات الترسيب ومجموعات القوالب وملفات تعريف الفرن التي يمكن تغييرها بسرعة هي ما يسمح لخط واحد بخدمة وحدات SKU متعددة دون إيقاف تشغيل كامل للتحويل — وهو عامل مهم للمخابز التي تدير متغيرات الكب كيك الموسمية أو الترويجية إلى جانب مجموعتها الأساسية.
5.خيارات نظام الخبز وتأثيرها على الملمس ومدة الصلاحية
الفرن هو المكان الذي يتحول فيه الخليط إلى كب كيك، ونوع نظام الخبز المختار له تأثير مباشر على ملمس الفتات، والاحتفاظ بالرطوبة، ومدة الصلاحية.
- تسمح أفران الأنفاق ذات المناطق المتعددة بدرجات حرارة مختلفة لمرحلة الارتفاع ومرحلة تطور اللون ومرحلة الضبط النهائية — وهو أمر مهم لتحقيق قبة متساوية دون الإفراط في تحمير الجزء العلوي قبل خبز المركز بالكامل.
- يمنع التوزيع المتساوي للحرارة (توازن الحرارة العلوي والسفلي، تصميم تدفق الهواء) المشاكل الكلاسيكية للمراكز الغارقة أو القيعان الداكنة للغاية.
- يؤثر وقت الخبز وملف درجة الحرارة على محتوى الرطوبة النهائي — قد يكون للكب كيك غير المخبوز قليلاً نعومة أفضل في نقطة البيع ولكن مدة صلاحية أقصر بسبب الرطوبة المتبقية الأعلى، في حين يوازن الملف المحدد بشكل صحيح بين النعومة ومتطلبات سلامة الغذاء ومدة الصلاحية.
نظرًا لأن الخبز هو الخطوة التي تحتوي على أقل مساحة للتصحيح بعد ذلك، فمن المفيد عادةً استثمار المزيد من الاهتمام الهندسي هنا أكثر من أي مكان آخر على الخط — يمكن أحيانًا إخفاء خطأ في الخلط جزئيًا بواسطة الجليد والإضافات، ولكن يتم خبز عيب الخبز.
6.مطابقة سعة الخط مع حجم إنتاج المخبز الخاص بك
إن شراء عدد أكبر من الخطوط مما تحتاج إليه يقيد رأس المال في القدرة الخاملة؛ وشراء عدد أقل مما تحتاج إليه يخلق اختناقات في اللحظة التي تنمو فيها الطلبات. وينبغي أن يبدأ تخطيط القدرات من الطلب الفعلي، وليس من أكبر آلة يقدمها المورد.
تتضمن مستويات المقياس النموذجية ما يلي:
- عمليات صغيرة/حرفية تقوم بتشغيل مودعين شبه آليين يغذون فرنًا قياسيًا على السطح أو الرف، مع التعبئة اليدوية.
- مخابز إقليمية متوسطة الحجم تدير نفق تبريد مرتبط بالمودع –الفرن– مع تعبئة شبه أوتوماتيكية.
- مخابز كبيرة الحجم أو مخابز تصدير تعمل بخط متزامن بالكامل مع الإيداع التلقائي والخبز النفقي والتبريد والتزيين وتعبئة الصناديق.
التخطيط للنمو: التوسع التدريجي
نادرًا ما تظل أحجام الطلبات ثابتة، لذا يجدر التخطيط لتخطيط الخط مع وضع التوسع المستقبلي في الاعتبار منذ اليوم الأول:
- اترك مساحة أرضية مادية وسعة مرافق (طاقة، هواء مضغوط) لوحدة فرن إضافية أو مودع ثانٍ.
- اختر ناقلًا ونظام تحكم يمكن تمديدهما بدلاً من استبدالهما عند إضافة محطة جديدة.
- أضف الأتمتة على مراحل — على سبيل المثال، البدء بالتزيين اليدوي والترقية إلى مودع/مزين تلقائي بمجرد أن يبرر الحجم الاستثمار، بدلاً من الالتزام بالأتمتة الكاملة قبل إثبات الطلب.
يتيح هذا النهج المرحلي للمخبز توسيع نطاق الإنتاج مع نمو الطلبات دون إعادة هندسة المصنع بأكمله في كل مرة.
7.تقليل نفايات المكونات وتكاليف الطاقة على خط التشغيل
بمجرد تشغيل الخط، فإن الكفاءة اليومية تتلخص في التحكم في محركين للتكلفة: المكونات والطاقة.
- معايرة المترسب — تعمل الفحوصات المنتظمة لوزن التعبئة المستهدف على تقليل فائض الخليط، وهو أحد أكبر تكاليف المواد التي يمكن تجنبها على خط الكب كيك.
- جدولة الدفعات — تجميع الوصفات المتشابهة معًا يقلل من وقت توقف التنظيف وإهدار عجينة التطهير أثناء عمليات التغيير.
- التحكم في منطقة الفرن — تشغيل المناطق اللازمة للإنتاجية الحالية فقط، بدلاً من الحفاظ على النفق الكامل عند درجة الحرارة القصوى أثناء التشغيل الجزئي، يقلل من استخدام الطاقة.
- تحديد حجم نفق التبريد — نفق التبريد المطابق لسرعة الخط الفعلية يتجنب التبريد الزائد (الطاقة المهدرة) أو التبريد الناقص (مشاكل مناولة المنتج في اتجاه مجرى النهر).
تميل التعديلات الصغيرة المستمرة في هذه المجالات إلى توفير أكثر من عام مقارنة بأي قطعة واحدة من المعدات الجديدة.
8.فحوصات الجودة تستحق التشغيل على كل دفعة
لا يتطابق الناتج المتسق على الورق دائمًا مع الناتج المتسق في المربع، ولهذا السبب يجب دمج فحوصات الجودة الروتينية في كل نوبة عمل، وليس التعامل معها على أنها تدقيق دوري
- قم بملء عينة الوزن عند المودع لالتقاط الانجراف قبل أن يؤثر على الدفعة الكاملة.
- قم بفحص لون الخبز وشكل القبة عند مخرج الفرن لاكتشاف مشاكل منطقة درجة الحرارة مبكرًا.
- إجراء فحوصات موضعية للرطوبة والملمس للتأكد من تلبية توقعات مدة الصلاحية.
- الكشف عن المعادن والتحقق من وزنها في مرحلة التعبئة والتغليف كفحص نهائي لسلامة الأغذية واكتمالها.
- الفحص البصري لتلف البطانة بعد إزالة القالب، حيث أن البطانات الممزقة أو المحروقة هي سبب شائع لرفض البيع بالتجزئة.
إن اكتشاف المشكلة لدى المودع أرخص بكثير من اكتشافها لدى خط التعبئة والتغليف، لذلك كلما حدث الفحص في وقت مبكر من العملية، قل إهدار المنتج في تصحيحه.
9.ما يجب مقارنته قبل اختيار مورد خط الكب كيك
نادرًا ما يكون الاختيار بين الموردين مجرد مقارنة للأسعار. هناك بعض العوامل التي تميل إلى أن تكون أكثر أهمية على مدار عمر المعدات من الاقتباس الأولي:
- الحل الكامل مقابل الآلات الفردية — المورد الذي يقوم بتصميم الخلاط والمودع والفرن والتبريد والتزيين والتعبئة والتغليف كنظام منسق واحد يتجنب عدم تطابق الإنتاجية الذي يأتي من ربط المعدات معًا من مصادر مختلفة.
- تخطيط المصنع وتخطيط المساحة — المورد الذي يراجع مخطط الأرضية الفعلي وارتفاع السقف وإمكانية الوصول إلى المرافق قبل اقتراح التخطيط يوفر تكاليف إعادة العمل المكلفة أثناء التثبيت.
- دعم الوصفات والتركيبة — القدرة على اختبار تركيبة الخليط المحددة والتحقق من صحتها على المعدات الفعلية قبل الشراء تقلل من خطر شراء خط لا يناسب منتجك.
- التثبيت والتشغيل — الإعداد والمعايرة ومزامنة الخطوط في الموقع يتم التعامل معها من قبل مهندسي المورد أنفسهم وليس من قبل طرف ثالث.
- التدريب — التدريب المناسب للمشغل والصيانة بحيث يعمل الخط بالسعة المقدرة من الأسبوع الأول، وليس بعد أشهر من التجربة والخطأ.
- دعم ما بعد البيع — توفر قطع الغيار، ووقت استجابة الدعم الفني، وتغطية الخدمة في منطقتك.
- القدرة على التوسع — ما إذا كان المورد قادرًا على إضافة القدرة إلى نفس الخط لاحقًا، أو ما إذا كان النمو يعني البدء من جديد بنظام جديد تمامًا.
يعد خط إنتاج الكب كيك أحد أصول الإنتاج طويلة الأجل. إن الموازنة بين هذه العوامل والسعر تتجنب الخطأ الأكثر تكلفة المتمثل في اختيار خط لا يمكن دعمه أو توسيعه في المستقبل.
10.لماذا تستمر المخابز في اختيار الزئبق أثناء توسعها
تميل المخابز التي تخطط للنمو إلى تفضيل الموردين الذين يمكنها البقاء معهم خلال مراحل التوسع المتعددة، بدلاً من تبديل البائعين في كل مرة تزداد فيها احتياجات الطاقة الاستيعابية.
قامت شركة HG بتوريد معدات تجهيز الأغذية والمخابز لأكثر من 50 عامًا، مع تشغيل المنشآت في أكثر من 100 دولة — وهو سجل حافل يعكس متانة المعدات والقدرة على دعم مجموعة واسعة من الوصفات وأشكال الأكواب والبيئات التنظيمية عبر الأسواق المختلفة.
ما يجعل المخابز تعود إلى العمل مع توسعها عادةً ما يشمل:
- تصميم خط تسليم المفتاح — الخلط والترسيب والخبز والتبريد والتزيين والتعبئة والتغليف تم تصميمها معًا كنظام واحد متزامن بدلاً من الآلات الفردية غير المتطابقة.
- دعم الوصفة — دعم اختبار التركيبة وتعديلها حتى يعمل الخليط المحدد للمخبز بشكل صحيح على معدات الإنتاج الفعلية قبل الالتزام على نطاق واسع.
- التثبيت والتدريب — التشغيل في الموقع وتدريب المشغلين بهدف الحصول على خط جديد للإنتاج المقدر بسرعة.
- الخدمة المستمرة — قطع الغيار والدعم الفني المصمم للحفاظ على تشغيل الخط الحالي بكامل طاقته، بدلاً من الحاجة إلى فترات انتظار بين زيارات الخدمة.
- تصميم صديق للتوسع — أضاف العديد من العملاء الذين بدأوا بإعداد مودع وفرن واحد وحدات تبريد أو تزيين أو تعبئة إلى نفس الخط مع نمو أحجام طلباتهم، بدلاً من استبدال النظام بشكل مباشر.
إن هذا النمط من عودة المخابز لإضافة القدرة إلى خط إنتاج الزئبق الحالي —بدلاً من البدء من جديد مع مورد مختلف— هو، في الممارسة العملية، أحد أوضح العلامات على نظام إنتاج تم بناؤه للتوسع مع الأعمال، وليس فقط لتلبية الطلب الأولي.
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.