 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
خط إنتاج البسكويت المحشو الأوتوماتيكي: كيف توفر الأنظمة الآلية حشوة متسقة وبسكويت ساندويتش مثالي في كل مرة
محتوى
- 1. لماذا يتحول المصنعون إلى خط إنتاج البسكويت المحشو الأوتوماتيكي
- 2. كيف تتم عملية التعبئة والحشو على خط آلي
- 3. ما الذي يتضمنه خط إنتاج البسكويت المحشو بالكامل - التكوينات الأساسية للماكينة
- 4. مطابقة تكوين الخط مع أنواع البسكويت والحشوة الخاصة بك
- 5. المشاكل الشائعة في خط البسكويت المحشو وكيفية إصلاحها
- 6. معايير النظافة والسلامة الغذائية على خطوط البسكويت الآلية
- 7. حساب العائد على الاستثمار قبل الشراء
1. لماذا يتحول المصنعون إلى خط إنتاج البسكويت المحشو الأوتوماتيكي
تبدو الساندوتشات والبسكويت المحشو بسيطة على رف السوبر ماركت، لكن إنتاجها باستمرار على نطاق واسع يعد أحد التحديات الأصعب في تصنيع البسكويت. يجب خبز طبقتين من البسكويت لتتناسب مع اللون والملمس، ويجب وضع كمية محددة من الكريمة أو المربى أو الشوكولاتة أو حشوة الفاكهة دون فائض، ويجب ضغط النصفين معًا بشكل نظيف حتى لا يتسرب أي شيء أثناء التعبئة أو النقل.
وسرعان ما يصبح الملء اليدوي أو شبه التلقائي بمثابة عنق الزجاجة مع نمو أحجام الطلبات. يختلف وزن القشدة من عامل إلى آخر، كما أن ضغط الحصر ليس منتظمًا، ونادرًا ما يتجاوز الإنتاج ما يمكن لخط صغير من المشغلين محاذاته يدويًا. يعمل خط إنتاج البسكويت المعبأ الأوتوماتيكي على حل هذه المشكلات عن طريق ربط الخبز والتبريد والتعبئة والتحزيم في عملية واحدة مستمرة يتم التحكم فيها بواسطة المستشعر - مما يقلل تكاليف العمالة، ويقلل نفايات التعبئة، ويعطي كل عبوة نفس الوزن والمظهر دفعة بعد دفعة.
بالنسبة للمصنعين الذين يتوسعون من علامة تجارية إقليمية إلى أحجام وطنية أو تصدير، فإن الأتمتة لا تتعلق فقط بالسرعة. يتعلق الأمر بتلبية الاتساق الذي يطلبه تجار التجزئة وأسواق التصدير، مع إبقاء تكاليف التعبئة تحت السيطرة نظرًا لأن الكريمة ومواد التعبئة غالبًا ما تكون أغلى المكونات في المنتج.
2. كيف تتم عملية التعبئة والحشو على خط آلي
على خط آلي بالكامل، ينتقل البسكويت من الفرن من خلال التبريد في تيار مستمر، ليصل إلى قسم التعبئة المستقر بالفعل بما يكفي للتعامل مع الضغط دون تشقق. ومن هناك، تتم العملية عادةً على النحو التالي:
- اتجاه البسكويت والاقتران - يتم ترتيب البسكويت في صفوف، مع تحديد الأزواج المتطابقة بحيث يكون البسكويت العلوي والسفلي متسقًا في الحجم والشكل.
- ملء الودائع — تقوم مضخة قياس أو مستودع يعمل بالتروس بوضع كمية محددة من الكريمة أو الشوكولاتة أو المربى على البسكويت السفلي. يتم التحكم في الحجم إلكترونيًا، لذلك يمكن تعديل تغيير حجم الوصفة أو البسكويت من لوحة التحكم وليس يدويًا.
- ساندويتش - يتم وضع البسكويت العلوي والضغط عليه بضغط متساوي حتى تنتشر الحشوة بالتساوي على الحواف دون أن تتسرب.
- نفق التبريد/الإعداد - بالنسبة لحشوات الكريمة التي تحتاج إلى تماسك، يمر البسكويت المغطى عبر نفق تبريد قصير قبل التعبئة لتثبيت الحشوة في مكانها ومنع تحركها.
- التفتيش والرفض — يمكن لأجهزة الاستشعار أو أنظمة الرؤية تحديد البسكويت الذي لا يحتوي على حشوة كافية أو محاذاة غير صحيحة أو مكسورة، وتحويلها تلقائيًا قبل التعبئة.
يتم توقيت التسلسل بأكمله ليتناسب مع مخرجات الفرن، وبالتالي فإن قسم الحشو لا يتضور جوعًا للبسكويت ولا يؤدي إلى تراكم - وهو توازن يتم ضبطه أثناء التشغيل وتعديله مع تغير الوصفات.
3. ما الذي يتضمنه خط إنتاج البسكويت المحشو بالكامل - التكوينات الأساسية للماكينة
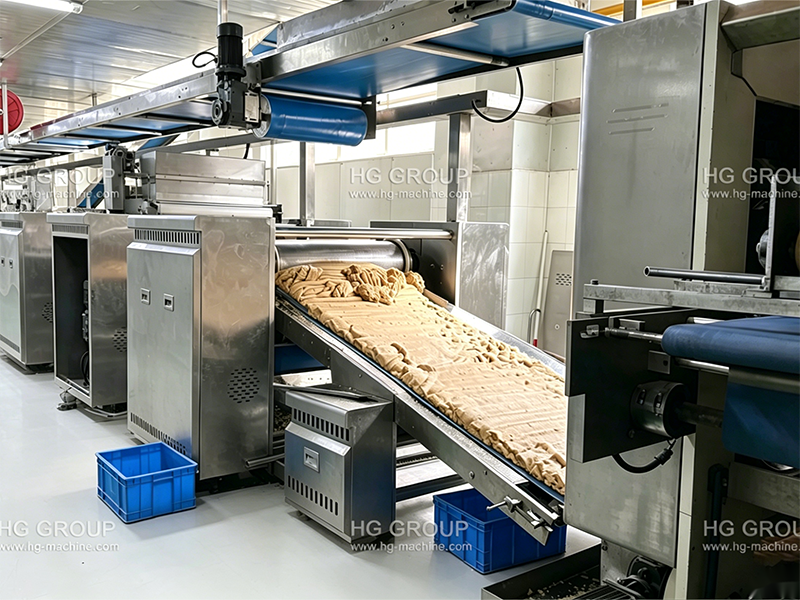
كامل خط إنتاج البسكويت المملوء الأوتوماتيكي تم بناؤه من عدة أقسام جهازية مرتبطة، لكل منها دوره الخاص:
- قسم تشكيل الخلاط والعجين — يخلط العجين ويشكله عن طريق القولبة الدوارة أو البثق بالسلك حسب نوع البسكويت.
- فرن النفق - خبز متعدد المناطق للتحكم في اللون والرطوبة بشكل متسق عبر عرض الشريط.
- ناقل التبريد - يُخفض البسكويت إلى درجة حرارة ثابتة قبل التعامل معه.
- ماكينة تعبئة و سندويش - قلب الخط، التعامل مع حجم الودائع، والاقتران، والضغط كما هو موضح أعلاه.
- نفق التبريد/الإعداد (for cream-filled products) — تثبيت التعبئة قبل التعبئة والتغليف.
- نظام تغذية التغليف — يقوم بمحاذاة البسكويت النهائي لآلات التغليف المتدفق أو الصينية في اتجاه مجرى النهر.
تضيف بعض الشركات المصنعة أيضًا قسمًا للتغليف أو الطلاء إذا كان جزءًا من النطاق يشتمل على بسكويت ساندويتش مغطى بالشوكولاتة، ووحدة تكديس للمنتجات المعبأة في لفات أو صواني بدلاً من تغليفها بشكل فردي.
نظرًا لأن هذه الأقسام معيارية، يمكن تكوين الخط لسندويشات البسكويت المباشرة أو توسيعه للتعامل مع البسكويت ثلاثي الطبقات، أو نكهات الحشو المتعددة عند الدوران، أو الحشوات المبثوقة للمنتجات الأكثر تعقيدًا.
4. مطابقة تكوين الخط مع أنواع البسكويت والحشوة الخاصة بك
لا يحتاج كل خط بسكويت محشو إلى نفس التكوين، كما أن مطابقته لمجموعة منتجاتك يجنبك دفع تكاليف القدرة التي لن تستخدمها - أو المعدات ذات المواصفات المنخفضة التي لا يمكنها التعامل مع لزوجة التعبئة الفعلية.
العوامل الرئيسية التي يجب مراعاتها:
- ملء اللزوجة — الكريمات الرقيقة والمعاجين السميكة تتصرف بشكل مختلف في مضخات القياس؛ تتعامل المضخات المسننة مع الحشوات اللزجة بشكل أفضل، بينما تتناسب رواسب المكبس مع الكريمات والمربيات الرقيقة.
- هشاشة البسكويت — يحتاج البسكويت الرقيق من نوع الويفر إلى قوة ضغط أقل ومعالجة أكثر ليونة من خلال الناقلات مقارنة بقواعد البسكويت الأكثر كثافة وثباتًا.
- ملء حساسية درجة الحرارة — قد تحتاج الحشوات المعتمدة على الشوكولاتة إلى قادوس يمكن التحكم في درجة حرارته وأنابيب مغلفة لتظل قابلة للتشغيل دون التصاق أو فصل.
- تنوع المنتج — إذا كنت تستخدم وحدات SKU متعددة (أحجام بسكويت مختلفة، أو نكهات حشو، أو طبقات تعبئة مفردة مقابل طبقات تعبئة مزدوجة)، فابحث عن خطوط تحتوي على أدوات تغيير سريعة وأحجام تعبئة قابلة للبرمجة بدلاً من التعديلات الميكانيكية التي تتطلب فنيًا في كل مرة.
- هدف الإخراج — يجب أن تتوافق سرعة الخط (البسكويت في الدقيقة) مع سعة الفرن لديك؛ إن آلة التعبئة ذات المواصفات الزائدة التي تظل في وضع الخمول تهدر رأس المال، في حين تصبح الآلة ذات المواصفات المنخفضة هي عنق الزجاجة الجديد.
إن العمل من خلال هذه التفاصيل مع مورد المعدات الخاص بك قبل إتمام الطلب - بشكل مثالي مع عينات من الحشو والعجين الفعلي - يمنع إعادة التشكيل المكلفة بعد التثبيت.
5. المشاكل الشائعة في خط البسكويت المحشو وكيفية إصلاحها
حتى الخطوط المصممة جيدًا تواجه مشكلات متكررة. تؤدي معرفة الأسباب الشائعة إلى تسريع عملية استكشاف الأخطاء وإصلاحها:
- ملء الفائض أو التسرب عند الحواف - عادةً ما يكون السبب هو حجم الحشو الزائد، أو محاذاة البسكويت بشكل غير صحيح، أو قوة الضغط العالية جدًا. عادةً ما تؤدي إعادة معايرة حجم المستودع وفحص مستشعرات المحاذاة إلى حل هذه المشكلة.
- وزن ملء غير متناسق — غالبًا ما تكون علامة على وجود جيوب هوائية في قادوس التعبئة، أو تآكل المضخة، أو انفصال الحشوة (شائعة في الحشوات الزيتية التي تحتاج إلى إعادة خلط بشكل دوري). تمنع الصيانة الدورية للمضخة والقادوس المتحرك بشكل صحيح الانجراف خلال نوبة العمل.
- كسر البسكويت أثناء الساندويش - يتم ضبط الضغط على مستوى مرتفع للغاية بالنسبة للبسكويت الهش، أو البسكويت الذي يدخل إلى قسم التعبئة قبل أن يبرد ويتصلب بما فيه الكفاية. عادةً ما يؤدي تمديد وقت التبريد أو خفض قوة الضغط إلى إصلاح المشكلة.
- الحشوة لا تتمحور حول البسكويت — سرعة الناقل غير متطابقة مع توقيت الإيداع، أو تآكل في قضبان التوجيه مما يتسبب في انجراف البسكويت بعيدًا عن المركز. يجب أن تكون فحوصات التوقيت ومحاذاة السكك الحديدية جزءًا من الصيانة الروتينية.
- عدم وضع الكريم قبل التعبئة — نفق التبريد قصير جدًا أو دافئ جدًا بحيث لا يتناسب مع نقطة انصهار الحشوة، مما يؤدي إلى تلطيخ أو تغيير حجم الحشوة في العبوة. يؤدي ضبط وقت بقاء النفق ودرجة الحرارة لتتناسب مع وصفة التعبئة المحددة إلى معالجة ذلك.
تشير معظم هذه المشكلات إلى مجموعة صغيرة من الأسباب الجذرية - حالة المضخة، والتحكم في درجة الحرارة، والمحاذاة الميكانيكية - لذا فإن روتين الصيانة الذي يتحقق من هذه المناطق الثلاثة بانتظام يمنع غالبية أوقات التوقف عن العمل.
6. معايير النظافة والسلامة الغذائية على خطوط البسكويت الآلية
نظرًا لأن البسكويت المحشو يجمع بين المنتج المخبوز والحشوة المضافة بعد الخبز - غالبًا بدون معالجة حرارية إضافية - فإن التحكم في النظافة في مرحلة التعبئة أمر بالغ الأهمية. التلوث المقدم هنا لا يتم "طهيه" بالطريقة التي قد يحدث بها عند المنبع.
تشمل المعايير التي يجب البحث عنها في التصميم والتشغيل ما يلي:
- هيكل من الفولاذ المقاوم للصدأ بدرجة الطعام على جميع الأسطح الملامسة للملء (القواديس، المضخات، الفوهات، الأنابيب)، مع اللحامات الناعمة وعدم وجود بقع ميتة يمكن أن تتجمع فيها البقايا.
- CIP (التنظيف في المكان) أو أنظمة التعبئة التي يمكن تفكيكها بسهولة ، لذلك يمكن تنظيف القواديس والمضخات جيدًا بين تغييرات النكهة دون الحاجة إلى التفكيك اليدوي الطويل.
- أقسام الناقل المغلقة أو المحمية في منطقة التعبئة للحد من التلوث المحمول بالهواء ووصول الآفات.
- تخزين تعبئة يمكن التحكم بدرجة حرارته لمنع نمو البكتيريا في الحشوات التي تحتوي على منتجات الألبان أو الحشوات القابلة للتلف أثناء وجودها في القادوس.
- وثائق الامتثال — ينبغي تصميم الخطوط المخصصة لأسواق التصدير للوفاء بمعايير مثل نظام تحليل المخاطر ونقاط التحكم الحرجة (HACCP)، أو ISO 22000، أو شهادات سلامة الأغذية الخاصة بأسواق الوجهة، مع إمكانية التتبع لملء الدفعات.
النظافة ليست ميزة تصميم لمرة واحدة - فهي تعتمد على المشغلين الذين يتبعون إجراءات التغيير والتنظيف باستمرار، لذا فإن تدريب الموظفين على دورات التنظيف المكاني (CIP) وبروتوكولات تغيير النكهة لا يقل أهمية عن مواصفات المعدات نفسها.
7. حساب العائد على الاستثمار قبل الشراء
يعد خط إنتاج البسكويت المحشو الأوتوماتيكي استثمارًا رأسماليًا كبيرًا، وتعتمد فترة الاسترداد على أكثر من مجرد سعر الآلة. يجب أن يأخذ حساب عائد الاستثمار الواقعي في الاعتبار ما يلي:
- توفير العمالة - مقارنة عدد الموظفين الحاليين للتعبئة/الساندويتش اليدوي مقابل العدد المنخفض من الطاقم اللازم لتشغيل ومراقبة خط آلي.
- ملء وفورات المواد — يؤدي القياس الدقيق عادةً إلى تقليل الإفراط في استخدام الحشو بنسبة مئوية قابلة للقياس مقارنة بالتطبيق اليدوي، وهو ما يزيد بسرعة نظرًا لأن الحشو غالبًا ما يكون العنصر الأكثر تكلفة من حيث الوزن.
- تقليل حالات الرفض وإعادة العمل - عدد أقل من البسكويت المكسور أو المنحرف أو غير المملوء بالكامل يعني تقليل المنتج الذي يتم شطبه كنفايات.
- زيادة القدرة الانتاجية — يمكن أن تعني الإنتاجية الأعلى إما تلبية الطلب الحالي بنوبات عمل أقل، أو تلقي طلبات جديدة دون إضافة خط يدوي ثانٍ.
- تكاليف الصيانة وقطع الغيار — عامل الخدمة الروتينية، وأجزاء تآكل المضخة، وتوافر الفنيين، والتي تختلف حسب العلامة التجارية للمعدات والوصول إلى الدعم المحلي.
- قيمة مرونة التحول — إذا اتسع نطاق منتجاتك، فإن الخط الذي يتميز بتغيير سريع في الوصفة/النكهة يتجنب الإنفاق الرأسمالي المستقبلي على خط ثانٍ مخصص.
تجد معظم الشركات المصنعة فترات استرداد تتراوح ما بين 18 شهرًا تقريبًا إلى 3 سنوات اعتمادًا على حجم الإنتاج وتكاليف العمالة السابقة - ولكن الحساب خاص بمزيج المنتج الخاص بك، لذلك من المفيد طلب تفاصيل السعة والتكلفة من مورد المعدات لديك استنادًا إلى تركيبة التعبئة الفعلية والإنتاج المستهدف، بدلاً من الاعتماد على متوسطات الصناعة العامة.
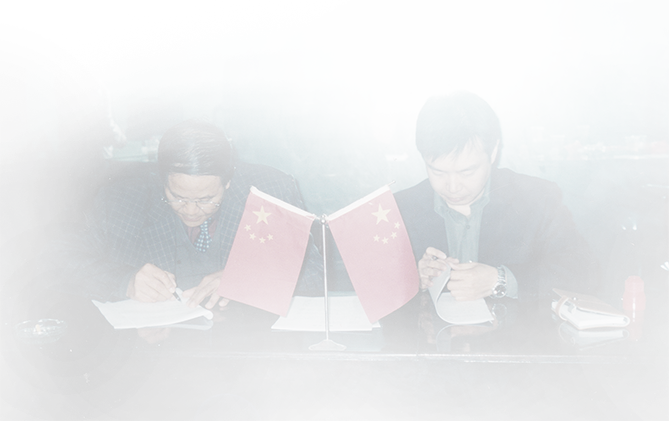
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.