 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
داخل خط إنتاج أعواد الشوكولاتة: كيف يعمل وما تحتاجه لإعداده
محتوى
- ما يفعله خط إنتاج أعواد الشوكولاتة فعليًا
- تدفق العملية الأساسية لخط عصا الشوكولاتة
- أنواع منتجات أعواد الشوكولاتة والخطوط التي تصنعها
- مكونات المعدات الرئيسية وما الذي يجب البحث عنه عند الشراء
- تخطيط القدرات: كيفية مطابقة سرعة الخط مع هدف الإنتاج الخاص بك
- متطلبات تصميم النظافة وسلامة الأغذية لخطوط أعواد الشوكولاتة
- مشاكل الجودة الشائعة في خطوط أعواد الشوكولاتة وأسبابها الجذرية
ما يفعله خط إنتاج أعواد الشوكولاتة فعليًا
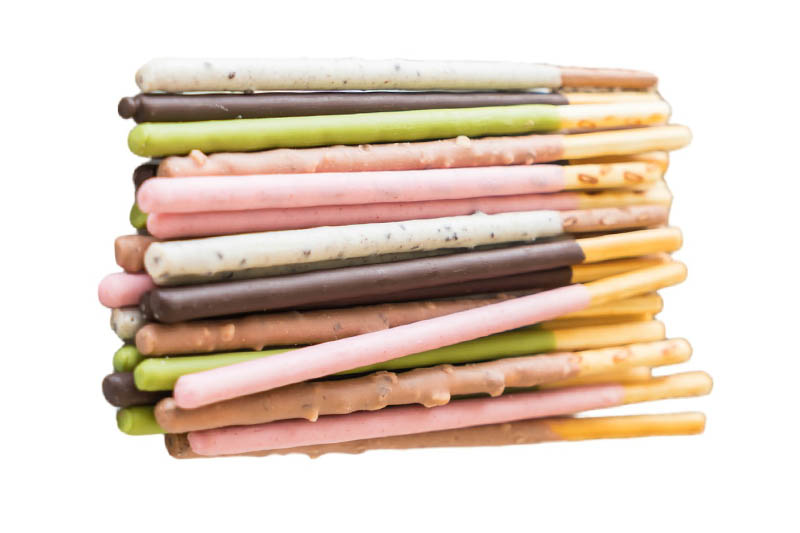
خط إنتاج أعواد الشوكولاتة عبارة عن سلسلة من الآلات المترابطة المصممة لتشكيل الشوكولاتة وتشكيلها وتبريدها وتقطيعها وتعبئتها بشكل مستمر في أشكال أعواد أو ألواح ممدودة — فكر في أعواد الرقاقة المملوءة بكريمة الشوكولاتة، أو عصي الشوكولاتة الصلبة، أو أعواد البسكويت المطلية بالشوكولاتة، أو أعواد البسكويت ذات الأصداف المغطاة. على الرغم من أن المنتج النهائي يبدو بسيطًا، إلا أن عملية الإنتاج وراءه تتضمن التحكم الدقيق في درجة الحرارة، والتشكيل عالي السرعة، والقطع المتزامن، والتعامل اللطيف للحفاظ على سلامة المنتج بدءًا من رواسب الشوكولاتة الأولى وحتى العصا المغلفة النهائية.
على عكس خطوط الشوكولاتة المصبوبة أو البلاطة، يتطلب إنتاج العصا تحمّلات أبعاد أكثر إحكامًا لأن نسبة الطول إلى العرض للعصا تعني أن أي تناقض في التشكيل أو القطع أو التبريد يخلق عيوبًا مرئية — أطراف ملتوية، أو طلاءات غير متساوية، أو نقاط كسر هشة، أو فشل الالتصاق بين الطبقات. يعمل خط تصنيع أعواد الشوكولاتة المصمم جيدًا على التخلص من هذه المتغيرات من خلال المزامنة الدقيقة للآلة والظروف البيئية الخاضعة للرقابة طوال العملية بأكملها.
يتم استخدام خطوط أعواد الشوكولاتة الحديثة من قبل مصنعي الحلويات بدءًا من العلامات التجارية الكبيرة متعددة الجنسيات التي تنتج مئات الملايين من الأعواد يوميًا إلى المنتجين الإقليميين متوسطي الحجم الذين يديرون عمليات نوبة عمل واحدة. يتم قياس المعدات وفقًا لذلك، ويساعد فهم تدفق العملية الكامل المشترين ومديري المصانع ومطوري المنتجات على اتخاذ قرارات مستنيرة حول نوع الخط الذي يناسب متطلبات منتجاتهم وقدراتهم.
تدفق العملية الأساسية لخط عصا الشوكولاتة
كل خط إنتاج أعواد الشوكولاتة
المرحلة الأولى: تحضير الشوكولاتة وتلطيفها
قبل أن يتم ترسيب الشوكولاتة أو تغليفها أو ضغطها معًا، يجب تلطيفها بشكل صحيح — إدخالها من خلال منحنى درجة حرارة متحكم فيه يعمل على تثبيت بنية بلورات زبدة الكاكاو في بلورات الشكل الخامس (بيتا) المطلوبة. تتمتع الشوكولاتة المقواة بشكل صحيح بسطح لامع، وقفل نظيف، ومدة صلاحية مستقرة. يتم دمج آلات التلطيف المستمر (وتسمى أيضًا آلات التلطيف) في بداية الخط، لمعالجة كتلة الشوكولاتة بمعدلات تدفق تتوافق مع سرعة الترسيب أو التغليف في اتجاه مجرى النهر. بالنسبة للشوكولاتة الداكنة، تتضمن منحنيات التلطيف النموذجية التسخين إلى ~50° درجة مئوية، والتبريد إلى ~27° درجة مئوية، وإعادة التسخين إلى ~31–32° درجة مئوية. يستخدم الحليب والشوكولاتة البيضاء درجات حرارة نهائية أقل قليلاً (29–30° درجة مئوية). إن التلطيف غير الصحيح هو السبب الجذري للإزهار (السطح الرمادي الطباشيري) والملمس الناعم الشمعي في العصي النهائية.
المرحلة الثانية: التشكيل — البثق، أو الترسيب، أو التغليف
تختلف مرحلة التشكيل بشكل كبير اعتمادًا على نوع المنتج. بالنسبة لأعواد الشوكولاتة الصلبة، يقوم نظام البثق المستمر أو الترسيب بلقطة واحدة بتشكيل الشوكولاتة المقسّاة المنصهرة في حبل مستمر أو أشكال عصا فردية على حزام متحرك أو في قوالب. بالنسبة لمنتجات العصا المملوءة أو المطلية (مثل عصا البسكويت مع غلاف الشوكولاتة)، يتم تغذية ركيزة عصا البسكويت أو الرقاقة من خلال ستارة الغلاف — شلال متحكم فيه من الشوكولاتة المقواة التي تغطي العصا من جميع الجوانب. تُستخدم أنظمة البثق المشترك للمنتجات ذات الغلاف الخارجي المصنوع من الشوكولاتة وحشوة الكريمة أو الكراميل أو البرالين والتي يتم بثقها في وقت واحد من خلال قالب به قنوات متحدة المركز، مما يشكل هيكل العصا في خطوة واحدة.
المرحلة 3: نفق التبريد
بعد التشكيل أو التغليف، تتحرك عصا الشوكولاتة عبر نفق تبريد متعدد المناطق حيث تتصلب الشوكولاتة تحت درجة حرارة وظروف تدفق هواء يتم التحكم فيها بدقة. يبلغ طول أنفاق التبريد لخطوط أعواد الشوكولاتة عادةً 8–20 مترًا، وتنقسم إلى ثلاث أو أربع مناطق ذات درجات حرارة قابلة للتعديل بشكل مستقل. تعمل مناطق الدخول عند 10–14° درجة مئوية لضبط الغلاف الخارجي بسرعة دون صدمة حرارية، بينما ترتفع درجة حرارة المناطق الوسطى ومناطق الخروج تدريجيًا إلى 15–18° درجة مئوية لمنع التكثيف وضمان التبلور الداخلي الكامل. يجب أن تتوافق سرعة حزام النفق ودرجات حرارة المنطقة وسرعة تدفق الهواء مع كتلة المقطع العرضي للمنتج ومعدل الإنتاج المطلوب. يؤدي التبريد الزائد إلى ظهور أعواد لزجة ومشوهة تلتصق بالقاطع؛ ويؤدي التبريد الزائد إلى حدوث تشققات حرارية وكسر هش.
المرحلة الرابعة: القطع والتحجيم
بالنسبة لمنتجات الحبال المبثوقة أو المغلفة بشكل مستمر، تقوم محطة القطع الدوارة أو بالموجات فوق الصوتية عالية السرعة بتقسيم المنتج المستمر إلى أعواد فردية بالطول المستهدف. تُفضل القواطع بالموجات فوق الصوتية (التي تستخدم اهتزازًا عالي التردد للقطع دون سحب) للمنتجات المغطاة بالشوكولاتة لأنها تنتج وجوهًا مقطوعة أنظف وخالية من النتوءات دون تلطيخ طبقة الشوكولاتة. تعتبر قواطع الأسلاك الدوارة شائعة الاستخدام في المنتجات ذات العصا الأكثر ليونة أو المملوءة. يتم التحكم في دقة طول القطع بواسطة نظام توقيت يعمل بمحرك سيرفو مرتبط بمشفر سرعة الحزام، مما يحقق تفاوتات تبلغ ±1–2 مم في خطوط الإنتاج التي يتم صيانتها جيدًا. عادةً ما يتم تركيب أنظمة الرفض التي تستخدم فحوصات الوزن أو فحص الرؤية مباشرة بعد القاطع.
المرحلة الخامسة: التكييف والتعبئة والتغليف
قبل التعبئة والتغليف، قد تمر أعواد الشوكولاتة المقطوعة عبر ناقل تكييف قصير حيث تستقر في درجة حرارة الغرفة (عادةً 18–22° درجة مئوية) لضمان تماسك الشوكولاتة بالكامل وتوافق درجة حرارة المنتج مع فيلم التعبئة والتغليف. تشتمل آلات التعبئة والتغليف لأعواد الشوكولاتة على أغلفة تدفق عالية السرعة (للأعواد الفردية)، وأجهزة تجميع متعددة العبوات تليها عبوات وسائد أو مانعات تسرب الصواني، وخطوط تعبئة كرتونية لتنسيقات صناديق البيع بالتجزئة. تصل سرعات التغليف التدفقي لأعواد الشوكولاتة الفردية عادةً إلى 600–1200 عبوة في الدقيقة على المعدات الحديثة، مما يتطلب التعامل القوي مع التغذية للحفاظ على اتجاه العصا ومنع الكسر عند نقاط التسليم.
أنواع منتجات أعواد الشوكولاتة والخطوط التي تصنعها
لا يتم تصنيع كل أعواد الشوكولاتة بنفس الطريقة، ويحدد نوع المنتج تكوين الخط المطلوب. وفيما يلي تفصيل لفئات المنتجات الرئيسية وأساليب الإنتاج المقابلة لها:
| نوع المنتج | طريقة التشكيل | الركيزة | المعدات الرئيسية | الناتج النموذجي |
| عصا الشوكولاتة الصلبة | البثق المستمر + القطع | لا أحد | مُهَدِّئ، طارد، نفق تبريد، قاطع | 500–2000 كجم/ساعة |
| عصا بسكويت مغلفة | ستارة مغلفة | بسكويت/عصا بسكويت | فرن/وحدة تغذية البسكويت، جهاز التبريد، نفق التبريد | 200–800 كجم/ساعة |
| عصا كريمة محشوة (رقاقة) | خبز الرقاقة + حشوة الكريمة + التغليف | ورقة رقاقة | فرن رقائق، موزع كريمة، دحرجة/تقطيع، إنروبر | 300–1200 كجم/ساعة |
| عصا مملوءة مبثوقة بشكل مشترك | قالب البثق المشترك | لا شيء (تكوين ذاتي) | الطارد المشترك، نفق التبريد، القاطع بالموجات فوق الصوتية | 400–1500 كجم/ساعة |
| عصا البسكويت البريتزل أو الأرز | ارتداء جزئي أو كامل | بريتزل/عصا بسكويت | وحدة تغذية أو خزان تجميع جزئي أو خزان غمس أو نفق تبريد | 150–600 كجم/ساعة |
مكونات المعدات الرئيسية وما الذي يجب البحث عنه عند الشراء
إن خط تصنيع أعواد الشوكولاتة لا يكون جيدًا إلا بقدر أضعف قطعة من المعدات فيه. عند تقييم خط ما —سواء شراء خط جديد أو مجدد أو تكوين خط مخصص —، فهذه هي المكونات التي تؤثر بشكل مباشر على جودة المنتج والإنتاجية والتكلفة الإجمالية للملكية.
آلة تقسية الشوكولاتة
ابحث عن آلات التقسية المستمرة التي تحتوي على ثلاث مناطق على الأقل يتم التحكم في درجة حرارتها وسعة تتوافق مع 110–120% من إنتاجية الخط المخطط لها للسماح بمخزن مؤقت للتقلبات. تتضمن المواصفات الرئيسية قياس درجة التلطيف (مراقبة اللزوجة عبر الإنترنت أو مؤشر التبلور)، والقدرة على التنظيف في المكان (CIP)، وخزانات تخزين الشوكولاتة المغلفة مع التحريك لمنع نمو البلورات أثناء فترات الخمول. ومن بين الموردين الرائدين Selmi وAasted وSollich وBühler — وجميعهم يقدمون موديلات تتراوح من 200 كجم/ساعة إلى أكثر من 5000 كجم/ساعة.
آلة التغليف
يجب أن تحتوي أغطية الشوكولاتة لمنتجات العصا على عرض ستارة قابل للتعديل (للتعامل مع عروض العصا المختلفة)، وأسطوانة تغطية سفلية لطلاء الجانب السفلي، ونظام نفخ هواء للتحكم في سمك الطلاء، وطاولة اهتزاز لتسوية سطح الشوكولاتة قبل التبريد. يعد البناء المصنوع من الفولاذ المقاوم للصدأ مع صواني الشوكولاتة القابلة للإزالة أمرًا ضروريًا لتغيير الدرجة بكفاءة. يتم عادةً تحديد مستخدمي الستائر من Sollich (سلسلة Turbotem)، أو Demmler، أو Savage Bros. انتبه جيدًا لمضخة إعادة تدوير الشوكولاتة — يمكن أن تؤدي تصميمات الطرد المركزي إلى إتلاف لزوجة الشوكولاتة من خلال الإفراط في العمل؛ تصميمات مضخة التروس أكثر لطفًا وتفضيلًا.
نفق التبريد
يجب أن توفر أنفاق التبريد لخطوط العصا تحكمًا مستقلاً في درجة حرارة المنطقة إلى ±0.5° درجة مئوية، وسرعة حزام متغيرة متزامنة مع آلة التشكيل العلوية، وتصميم حزام صحي يسمح بالتنظيف السهل بين عمليات تغيير المنتج. يحدد عرض النفق عدد العصي التي يمكن تشغيلها جنبًا إلى جنب — تعمل الأنفاق الأوسع (600–1200 مم) على زيادة الإنتاجية دون زيادة سرعة الخط. تعد كفاءة الطاقة متطلبًا متزايدًا للمواصفات: تستخدم الأنفاق الحديثة التبريد بالتمدد المباشر مع مراوح محرك EC وألواح العزل الحراري لتقليل استهلاك الطاقة بنسبة 20–30% مقارنة بالتصميمات القديمة.
نظام القطع
تعد أنظمة القطع بالموجات فوق الصوتية هي المعيار الذهبي لأعواد الشوكولاتة المغطاة والصلبة، حيث تنتج قطعًا نظيفة بسرعات تصل إلى 200 قطع في الدقيقة لكل مسار. يهتز البوق بالموجات فوق الصوتية بتردد 20–40 كيلو هرتز، ويذوب بشكل فعال عبر الشوكولاتة عند نقطة القطع دون سحقها أو سحبها. تُعد قواطع الأسلاك بديلاً أقل تكلفة ومناسبًا للمنتجات الأكثر ليونة أو الخطوط ذات السرعة المنخفضة. عند تحديد القاطع، قم بتأكيد الحد الأدنى والحد الأقصى لنطاق طول القطع، وعدد المسارات المتزامنة، وطريقة المزامنة مع الحزام العلوي (سيرفو مرتبط بالمشفر أو ميكانيكي)، ووقت التغيير لأطوال العصا المختلفة.
آلة التعبئة والتغليف
تعتبر أغلفة التدفق (آلات التشكيل والتعبئة والختم الأفقية) هي شكل التغليف السائد لأعواد الشوكولاتة الفردية. تتضمن المواصفات الرئيسية سرعة التغليف (عبوات في الدقيقة)، وأبعاد العبوة الدنيا والقصوى، وتوافق الفيلم (OPP، OPP المعدني، الأفلام المستدامة القائمة على الورق)، ونوع نظام التغذية (ناقل سلسلة مع عروات، حزام، أو وضع آلي). بالنسبة لتنسيقات البيع بالتجزئة متعددة العبوات، يجب مطابقة أجهزة التجميع السفلية، وأجهزة تركيب الصواني، وآلات التعبئة مع سرعة غلاف التدفق العلوي لمنع تراكم المنتج وتلفه. تشمل العلامات التجارية المحددة بشكل شائع Ilapak، وBosch Packaging (الآن Syntegon)، وUlma، وCavanna.
تخطيط القدرات: كيفية مطابقة سرعة الخط مع هدف الإنتاج الخاص بك
أحد الأخطاء الأكثر شيوعًا عند الاستثمار في خط إنتاج أعواد الشوكولاتة هو عدم مواءمة سعة الماكينة الاسمية مع الإنتاج الحقيقي الذي يمكن تحقيقه في ظل ظروف الإنتاج. وإليك كيفية التعامل مع تخطيط القدرات بشكل واقعي.
- ابدأ بهدف الحجم السنوي الخاص بك: قم بتقسيم هدف الإنتاج السنوي الخاص بك (بالكيلوجرام أو عدد العصي) على عدد ساعات الإنتاج المخطط لها سنويًا. ضع في اعتبارك وقت التوقف المخطط له: تعمل معظم خطوط الحلويات بنسبة 85–92% من OEE (فعالية المعدات الإجمالية) في ظل ظروف جيدة، مما يعني فقدان ما يقرب من 8–15% من السعة الاسمية بسبب عمليات التغيير والتنظيف والتوقفات الطفيفة.
- احسب سرعة الخط المطلوبة بالكيلوجرام/ساعة أو العصي/الدقيقة: على سبيل المثال، إذا كان هدفك هو 3000 طن/سنة وقمت بتشغيل 5500 ساعة إنتاج/سنة بنسبة 90% من المعدات الكهربائية والإلكترونية، فإن صافي الإنتاج المطلوب هو 3،000،000 كجم ÷ (5،500 × 0.90) = حوالي 606 كجم/ساعة. اختر خطًا بسعة اسمية تبلغ 700–750 كجم/ساعة لتمنح نفسك مساحة عازلة مريحة.
- حساب التشغيل متعدد المسارات: يؤدي تشغيل مسارات متعددة للمنتج جنبًا إلى جنب على نفس الحزام إلى مضاعفة الإنتاجية دون زيادة سرعة الحزام — مما يساعد في الحفاظ على الضغوط الميكانيكية على المنتج منخفضة. ينتج نفق تبريد بعرض 1200 مم يمتد على 6 مسارات من العصي بعرض 50 مم 6× مخرجًا أحادي المسار بنفس سرعة الحزام. تأكد من أن آلة القطع والمجمع والتعبئة والتغليف الموجودة في اتجاه مجرى النهر يمكنها التعامل مع مخرجات المسار المجمعة.
- قم بتحديد حجم نظام توريد الشوكولاتة ليتناسب مع ذروة الطلب: يجب أن تكون آلات التلطيف وخزانات تخزين الشوكولاتة بحجم يتناسب مع ما لا يقل عن 120% من الطلب على خطوط الذروة لاستيعاب ارتفاعات بدء التشغيل ومنع عدم استقرار التلطيف عندما يتسارع الخط إلى أقصى سرعة بعد عمليات التغيير.
- لا تنسى CIP ووقت التحول: بالنسبة للخطوط التي تعمل بوحدات SKU أو نكهات متعددة، يمكن أن تستغرق دورات التنظيف والتغيير يوميًا أو مرتين يوميًا 1–3 ساعات. تقلل المعدات القادرة على CIP هذا الوقت بشكل كبير ويجب أن يتم ترجيحها بشكل كبير في حساب التكلفة الإجمالية للملكية، خاصة بالنسبة للخطوط التي تحتوي على أكثر من نوعين مختلفين من المنتجات.
متطلبات تصميم النظافة وسلامة الأغذية لخطوط أعواد الشوكولاتة
يتضمن إنتاج أعواد الشوكولاتة التعامل المفتوح مع المنتج في مراحل متعددة — الترسيب، والتغليف، والقطع، وناقلات النقل — وكلها نقاط تلوث محتملة إذا لم يتم تصميم الخط وفقًا للمعايير الصحية. بالنسبة للمصنعين الذين يزودون عملاء البيع بالتجزئة أو الخدمات الغذائية، يعد الامتثال لمعايير سلامة الأغذية المعترف بها من قبل GFSI (BRC، IFS، SQF، FSSC 22000) إلزاميًا بشكل أساسي، ويجب أن تدعم المعدات نظام إدارة النظافة.
مواصفات المواد والأسطح
يجب أن تكون جميع أسطح ملامسة المنتج على خط عصا الشوكولاتة مصنوعة من الفولاذ المقاوم للصدأ الصالح للأكل (AISI 304 أو 316)، أو البوليمرات المعتمدة للأغذية (UHMW-PE، PTFE، الأسيتال)، أو الألومنيوم الصالح للأكل حيثما ينطبق ذلك. يجب أن تحتوي الأسطح على طبقة نهائية Ra 0.8 ميكرومتر على الأقل لمنع التصاق البكتيريا والسماح بالتنظيف الفعال. تجنب الأسطح المستوية الأفقية، والأقسام المجوفة التي لا يمكن تصريفها، والفجوات الضيقة بين المكونات حيث يمكن أن تتراكم بقايا الشوكولاتة وتحتضن نمو الميكروبات.
مكافحة مسببات الحساسية في خطوط الإنتاج المتعددة
بالنسبة للخطوط التي تنتج أعواد الشوكولاتة المحتوية على الجوز والخالية من الجوز، تعد إدارة المواد المسببة للحساسية مطلبًا بالغ الأهمية لسلامة الأغذية. وهذا يعني إجراءات تنظيف معتمدة بين عمليات تغيير المواد المسببة للحساسية، مع اختبار مسحة ATP أو اختبار ELISA الخاص بالمواد المسببة للحساسية لتأكيد فعالية التنظيف. يجب أن يقلل تصميم المعدات من التجاويف والمفاصل التي يمكن أن تبقى فيها بقايا الشوكولاتة المحتوية على مسببات الحساسية بعد التنظيف. يستثمر العديد من المصنعين في خطوط مخصصة للمنتجات التي تحتوي على مسببات الحساسية للقضاء على مخاطر وتكلفة تغيير مسببات الحساسية بالكامل.
الكشف عن المعادن والتحكم في الأجسام الغريبة
يجب دمج جهاز كشف المعادن أو نظام فحص الأشعة السينية في خط عصا الشوكولاتة أسفل القطع وقبل التعبئة النهائية. يجب التحقق من صحة أجهزة الكشف عن المعادن للكشف عن الجسيمات الحديدية ≥1.5 مم، وغير الحديدية ≥2.0 مم، والفولاذ المقاوم للصدأ ≥2.5 مم (الأداء النموذجي في منتجات الشوكولاتة، والتي لها تأثير منتج عالي بسبب الموصلية والرطوبة). توفر أنظمة الأشعة السينية اكتشافًا إضافيًا للأجسام الغريبة الكثيفة (الزجاج والحجر والعظام والبلاستيك عالي الكثافة) ويتم تحديدها بشكل متزايد باعتبارها فحصًا أساسيًا لخطوط المنتجات المتميزة.
مشاكل الجودة الشائعة في خطوط أعواد الشوكولاتة وأسبابها الجذرية
حتى في خطوط إنتاج أعواد الشوكولاتة المصممة جيدًا، فإن عيوب الجودة المتكررة يمكن أن تسبب الإحباط لفرق الإنتاج. إن معرفة المشكلات الأكثر شيوعًا وأسبابها الجذرية تسمح بالتشخيص والتصحيح بشكل أسرع.
- ازدهار الدهون (سطح رمادي): يحدث هذا دائمًا تقريبًا بسبب التلطيف غير السليم — وجود كمية قليلة جدًا من بلورات البذور في كتلة الشوكولاتة، أو درجة حرارة التلطيف النهائية غير الصحيحة، أو تقلب درجة الحرارة في نفق التبريد. تحقق من معايرة جهاز درجة التلطيف وتحقق من درجات حرارة منطقة نفق التبريد مقابل نقاط الضبط.
- سمك الطلاء غير متساوٍ: في منتجات العصي المغلفة، يحدث طلاء الشوكولاتة غير المتساوي بسبب تدفق الستارة غير المتسق، أو تباعد العصي المتغير على حزام التغذية، أو ضغط منفاخ الهواء المفرط الذي يزيل الكثير من الشوكولاتة من السطح العلوي. تحقق من معدل تدفق مضخة إنروبر وحالة شفة الستارة بحثًا عن تراكم أو انسداد جزئي.
- الأطراف المقطوعة الممزقة أو الملطخة: في قواطع الموجات فوق الصوتية، يشير هذا إلى وجود بوق سونوترود مهترئ أو غير محاذٍ، أو ضغط قطع غير صحيح، أو تردد قطع خارج المعايرة. في قواطع الأسلاك، يعد شد السلك ودرجة حرارة المنتج عند القطع من المتغيرات الأساسية. العصي الدافئة جدًا (غير المبردة جيدًا) سوف تلطخ دائمًا عند القطع بغض النظر عن نوع القاطع.
- كسر العصا عند تسليم العبوة: عادةً ما تكون مشكلة المناولة الميكانيكية — فجوات النقل بين الناقلات الواسعة جدًا، أو سرعات التغذية المفرطة في آلة التعبئة والتغليف، أو قضبان التوجيه غير المحاذية التي تتسبب في التواء المنتج وانكساره. تحقق أيضًا مما إذا كان نفق التبريد باردًا جدًا، مما يجعل العصي هشة قبل أن تتبلور داخليًا بالكامل.
- التكثيف على العصي النهائية: يحدث ذلك عندما يتم نقل العصي الباردة إلى بيئة أكثر دفئًا ورطوبة في مرحلة التعبئة والتغليف. يجب التحكم في نقطة الندى لمنطقة التعبئة والتغليف بحيث تكون درجة حرارة سطح العصا الخارجة دائمًا أعلى من نقطة الندى في الغرفة. تأكد من أن ناقل التكييف يوفر وقت بقاء مناسبًا لتسخين المنتج قبل التعبئة.
- اختلاف الوزن بين العصي: بالنسبة لأعواد الشوكولاتة الصلبة المترسبة أو المبثوقة، يرتبط اختلاف الوزن بتقلبات لزوجة التلطيف، أو اختلاف ضغط مضخة البثق، أو الفوهات والقوالب البالية. ينبغي توجيه بيانات فحص الوزن المستمر واستخدامها لإجراء تعديلات في الوقت الفعلي على سرعة الطارد أو حجم الرواسب. يشير الانحراف المعياري الذي يزيد عن 1.5% من الوزن المستهدف عادةً إلى معلمة عملية تحتاج إلى التحقيق.
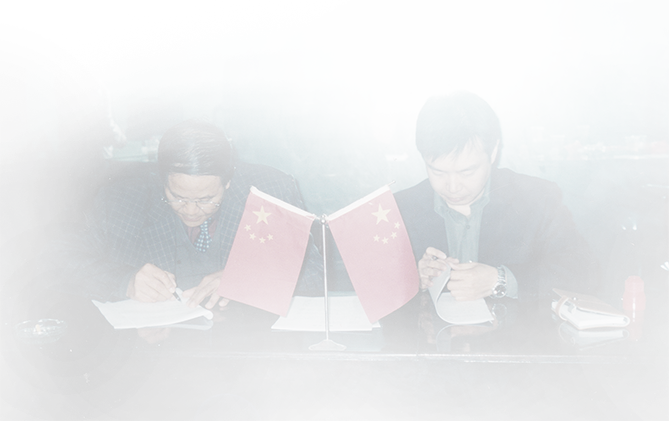
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.