 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
خط إنتاج أعواد الرقاقة: دليل كامل للمعدات والعمليات والكفاءة
محتوى
- ما هو خط إنتاج عصا الرقاقة؟
- المعدات الأساسية في خط تصنيع أعواد الرقاقة
- عملية إنتاج أعواد الرقاقة خطوة بخطوة
- مقارنة بين خطوط أعواد الرقاقة شبه الأوتوماتيكية والأوتوماتيكية بالكامل
- العوامل الرئيسية التي تؤثر على جودة عصا الرقاقة
- كيفية اختيار خط إنتاج أعواد الرقاقة المناسب لشركتك
- المشاكل الشائعة ونصائح استكشاف الأخطاء وإصلاحها
- أفضل ممارسات الصيانة لإطالة عمر المعدات
- اتجاهات الصناعة في تشكيل إنتاج أعواد الرقاقة
ما هو خط إنتاج عصا الرقاقة؟
أ خط إنتاج أعواد الرقاقة هي مجموعة كاملة من المعدات الصناعية المصممة لتصنيع أعواد الرقاقة المقرمشة الملفوفة بشكل مستمر — النوع المحشو عادة بالكريمة أو الشوكولاتة أو المعاجين المنكهة الأخرى. على عكس إنتاج صفائح الرقاقة المسطحة، يتضمن خط عصا الرقاقة عملية لف وخبز متخصصة تعمل على تحويل الخليط السائل إلى أنابيب رقيقة ومقرمشة. تتراوح خطوط الإنتاج هذه من الإعدادات شبه الأوتوماتيكية المناسبة للمخابز الصغيرة إلى الأنظمة الأوتوماتيكية بالكامل القادرة على إنتاج مئات الآلاف من العصي في الساعة لمصنعي الوجبات الخفيفة على نطاق واسع.
لقد شهد الطلب على أعواد الرقاقة نموًا كبيرًا في جميع أنحاء آسيا وأوروبا والأسواق الناشئة، مما يجعل معدات إنتاج لفائف الرقاقة الفعالة استثمارًا بالغ الأهمية لشركات الحلويات. سواء كنت تدخل السوق لأول مرة أو تقوم بتحديث منشأة موجودة، فإن فهم كيفية عمل هذا الخط هو الأساس لاتخاذ قرارات ذكية.
المعدات الأساسية في خط تصنيع أعواد الرقاقة
يتكون خط تصنيع أعواد الرقاقة الكامل من عدة آلات مترابطة، تؤدي كل منها وظيفة مميزة. تعتمد جودة وكفاءة مخرجاتك بشكل كبير على مدى جودة عمل هذه المكونات معًا.
نظام خلط الخليط
تبدأ العملية بخلاط العجين، الذي يمزج الدقيق والماء والسكر والزيت والبيض والمواد المضافة الأخرى في سائل ناعم ومتسق. تتميز الخلاطات الصناعية المستخدمة في خطوط عصا الرقاقة عادةً بالتحكم الدقيق في درجة الحرارة وإعدادات السرعة المتغيرة للحفاظ على لزوجة الخليط. يؤدي الخليط غير المتسق إلى خبز غير متساوٍ، لذا فإن هذه المحطة أكثر أهمية مما قد تبدو في البداية.
فرن الخبز مع أطباق القالب
يتم بعد ذلك تغذية الخليط على ألواح قوالب مصممة خصيصًا داخل فرن نفق مستمر أو آلة خبز دوارة. تم نقش هذه الألواح بأنماط تحدد نسيج سطح الرقاقة. تقوم عناصر التسخين التي تعمل بالغاز أو الكهرباء بخبز الخليط على شكل صفائح رقيقة ومرنة في غضون ثوانٍ. تؤثر درجة حرارة الفرن ومدة الخبز وضغط الطبق بشكل مباشر على قرمشة المنتج النهائي ولونه.
وحدة الدرفلة والتشكيل
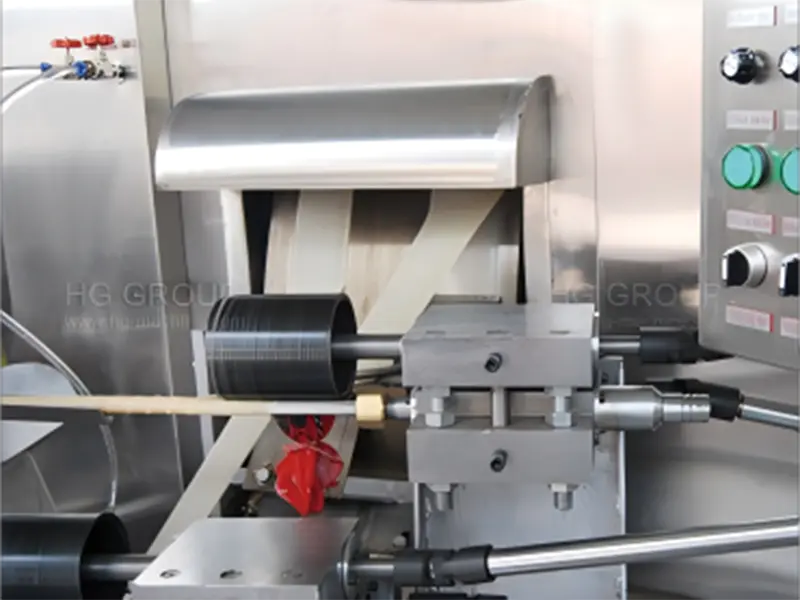
مباشرة بعد الخبز، بينما لا تزال ورقة الرقاقة دافئة ومرنة، فإنها تمر عبر وحدة دحرجة حيث يتم لفها بإحكام على شكل عصا أسطوانية. يجب مزامنة سرعة التدحرج مع سرعة الخبز لمنع التمزق أو التشوه. تستخدم خطوط عصا الرقاقة الأوتوماتيكية المتطورة محركات مؤازرة وأنظمة تحكم PLC للحفاظ على هذا التزامن مع الحد الأدنى من التدخل البشري.
آلة تعبئة الكريمة
بالنسبة لأعواد الرقاقة المملوءة، يتم دمج محقن الكريم في الخط. تقوم هذه الآلة بضخ المعجون المنكه —مثل كريمة الشوكولاتة أو الفانيليا أو حشوة البندق— في القلب المجوف لكل عصا ملفوفة. يمكن تعديل ضغط التعبئة وحجمها، مما يسمح للمصنعين بإنتاج أنواع مملوءة بشكل خفيف وأخرى مملوءة بكثافة باستخدام نفس المعدات.
ناقل التبريد
بعد التعبئة، تنتقل العصي على طول نفق التبريد أو الحزام الناقل حيث يؤدي تدفق الهواء المتحكم فيه إلى خفض درجة حرارة المنتج بسرعة. يعد التبريد المناسب أمرًا ضروريًا لتثبيت حشوة الكريمة ومنع العصي من النضوج قبل التعبئة. يجب أن يتناسب طول وكثافة تدفق الهواء لقسم التبريد مع سرعة الإنتاج ودرجة حرارة المصنع المحيطة.
محطة القطع والفرز
بمجرد تبريدها، يتم قطع لفة الرقاقة المستمرة إلى أطوال عصا موحدة بواسطة آلية قطع دوارة أو على شكل مقصلة. تكتشف أجهزة الاستشعار القطع المعيبة —تلك المكسورة أو غير المملوءة أو المشوهة — وترفضها تلقائيًا قبل وصولها إلى مرحلة التعبئة والتغليف. ويؤدي هذا إلى تقليل النفايات وضمان وصول جودة المنتج بشكل ثابت إلى المستهلك النهائي.
آلة التعبئة والتغليف
المحطة الأخيرة هي وحدة التعبئة والتغليف، والتي يمكن تكوينها للتغليف التدفقي، أو تعبئة أكياس الوسائد، أو إغلاق الدرج اعتمادًا على تنسيق البيع بالتجزئة الخاص بك. تقوم وحدات التغذية الأوتوماتيكية بحساب العصي ومحاذاتها قبل إغلاقها في عبوات مقاومة للرطوبة للحفاظ على قرمشتها ومدة صلاحيتها.
عملية إنتاج أعواد الرقاقة خطوة بخطوة
يساعد فهم تدفق الإنتاج الكامل المشغلين على تحديد الاختناقات والحفاظ على الجودة في كل مرحلة. فيما يلي نظرة عامة مبسطة حول كيفية عمل خط عصا الرقاقة الأوتوماتيكي القياسي من البداية إلى النهاية:
- تحضير الخليط: يتم وزن المكونات الخام وخلطها في الخلاط لتحقيق اللزوجة المستهدفة ومستوى دمج الهواء.
- تغذية الخليط: يتم ضخ الخليط السائل أو تغذيته بالجاذبية على ألواح القالب المفتوحة بمعدل تدفق متحكم فيه.
- الخبز: تغلق ألواح القالب وتمر عبر منطقة الفرن، وتخبز الخليط في ورقة رقيقة ومسطحة خلال 60–120 ثانية حسب الوصفة.
- التدحرج: يتم لف الورقة الساخنة والمرنة على الفور في شكل أنبوب حول عمود التشكيل.
- حقنة كريم: يتم حقن الحشوة في وسط العصا الملفوفة بينما لا تزال دافئة بدرجة كافية لتلتصق بالكريمة.
- التبريد: تمر العصي عبر قسم التبريد لتثبيت الهيكل وضبط الحشوة.
- القطع والتفتيش: يتم قطع اللفائف النهائية حسب الطول وفحصها بحثًا عن العيوب بواسطة أجهزة استشعار بصرية أو فحوصات الجودة اليدوية.
- التعبئة والتغليف والشحن: يتم عد العصي المقبولة وتعبئتها وإعدادها للتوزيع.
مقارنة بين خطوط أعواد الرقاقة شبه الأوتوماتيكية والأوتوماتيكية بالكامل
يعد الاختيار بين خط عصا الرقاقة شبه الأوتوماتيكي والأوتوماتيكي بالكامل أحد أهم القرارات التي ستتخذها عند إنشاء منشأة الإنتاج الخاصة بك أو توسيعها. يعتمد الاختيار الصحيح على ميزانيتك، وهدف حجم الإنتاج، وتوافر العمالة، وخطط النمو طويلة الأجل.
| ميزة | خط شبه أوتوماتيكي | خط أوتوماتيكي بالكامل |
| الاستثمار الأولي | أدنى | أعلى |
| العمالة المطلوبة | متوسط إلى مرتفع | منخفض |
| قدرة الإخراج | 50.000–150.000 عصا/ساعة | 200,000–600,000+ عصا/ساعة |
| اتساق المنتج | معتدل | عالي |
| المرونة في الوصفات | مرتفع (تعديلات يدوية) | عالي (إعدادات مسبقة قابلة للبرمجة) |
| تعقيد الصيانة | أدنى | أعلى |
| الأفضل ل | المنتجون الصغار والمتوسطون | الشركات المصنعة واسعة النطاق |
العوامل الرئيسية التي تؤثر على جودة عصا الرقاقة
حتى مع وجود خط إنتاج لفائف الرقاقة المجهز جيدًا، يمكن أن تنشأ مشاكل الجودة إذا لم تتم إدارة معلمات العملية بشكل صحيح. العوامل التالية لها التأثير الأكبر على جودة المنتج النهائي:
قوام الخليط ولزوجته
يجب خلط الخليط حتى يصبح ذو لزوجة ثابتة قبل كل عملية إنتاج. إذا كان الخليط سميكًا جدًا، فلن ينتشر بالتساوي على لوحة القالب؛ وإذا كان رقيقًا جدًا، فسوف تصبح الصينية المخبوزة هشة وتتمزق أثناء اللف. يستخدم معظم المصنعين مقياس اللزوجة ويضعون نطاقًا قياسيًا خاصًا بوصفةهم. تلعب درجة حرارة ماء الخلط أيضًا دورًا رئيسيًا — يمكن أن يتسبب الماء البارد في تصلب الدهون الموجودة في الوصفة وتكوين كتل.
معايرة درجة حرارة الفرن
تؤدي درجات حرارة الفرن غير المتساوية إلى خبز الملاءات بشكل غير متناسق — بعضها شاحب وناعم للغاية، والبعض الآخر داكن وهش للغاية. من المهم معايرة الفرن بانتظام باستخدام مجسات درجة الحرارة عبر مناطق مختلفة. تقوم معظم آلات أعواد الرقاقة الحديثة بتقسيم الفرن إلى مناطق تسخين مستقلة متعددة، مما يسمح بالتحكم الدقيق في ملف درجة الحرارة من الدخول إلى الخروج.
شد التدحرج والسرعة
يجب على وحدة الدرفلة تطبيق شد ثابت لتشكيل أسطوانات محكمة وموحدة. إذا بردت الورقة ولو قليلاً قبل الوصول إلى عمود التدحرج، فإنها تصبح هشة وتتشقق بدلاً من التدحرج بسلاسة. ولهذا السبب يتم الحفاظ على الانتقال من مخرج الفرن إلى وحدة الدرفلة قصيرًا وسريعًا قدر الإمكان في نظام إنتاج عصا الرقاقة المصمم جيدًا.
درجة حرارة ملء الكريمة
يجب الحفاظ على حشوة الكريم عند درجة الحرارة الصحيحة أثناء الحقن — عادةً بين 35°C و45°C لمعظم الحشوات الدهنية. ستكون الحشوة الباردة جدًا سميكة جدًا بحيث لا يمكن حقنها بالتساوي، بينما قد لا تتماسك الحشوة الدافئة جدًا بشكل صحيح أثناء التبريد، مما يؤدي إلى تسرب أو ملمس ناعم في المنتج النهائي.
كيفية اختيار خط إنتاج أعواد الرقاقة المناسب لشركتك
مع وجود العديد من الموردين الذين يقدمون آلات أعواد الرقاقة بأسعار متفاوتة، فإن تضييق نطاق النظام الصحيح يتطلب فهمًا واضحًا لأهداف الإنتاج والقيود الخاصة بك. وفيما يلي أهم المعايير التي يجب تقييمها:
- الطاقة الإنتاجية: قم بتحديد الناتج المطلوب بالعصي في الساعة أو بالكيلوجرام لكل نوبة عمل. إن زيادة حجم خط إنتاجك يهدر رأس المال؛ أما تقليل الحجم فيحد من نموك.
- تنوع المنتج: إذا كنت تخطط لإنتاج نكهات أو أحجام أو أنواع حشوات متعددة، فتأكد من أن الخط يدعم التغييرات السريعة وتخزين الوصفات.
- استهلاك الطاقة: إن التدفئة بالغاز مقابل التدفئة الكهربائية، وجودة عزل الفرن، وكفاءة المحرك، كلها تؤثر على تكاليف التشغيل بشكل كبير بمرور الوقت.
- النظافة وقابلية التنظيف: يعد البناء المصنوع من الفولاذ المقاوم للصدأ الصالح للأكل، وتفكيك أجزاء التلامس بدون أدوات، والتوافق مع CIP (التنظيف في المكان) أمرًا مهمًا للامتثال لسلامة الأغذية.
- دعم ما بعد البيع: تحقق مما إذا كان المورد يقدم التثبيت في الموقع، وتدريب المشغلين، والتشخيص عن بعد، وتوافر قطع الغيار في منطقتك.
- الشهادات: ابحث عن علامة CE أو شهادة ISO أو الامتثال للوائح الآلات الغذائية المحلية لضمان السلامة وتسهيل التصدير إذا لزم الأمر.
المشاكل الشائعة ونصائح استكشاف الأخطاء وإصلاحها
حتى المشغلين ذوي الخبرة يواجهون مشكلات متكررة على خطوط عصا الرقاقة الخاصة بهم. إن معرفة كيفية تشخيص المشكلات الشائعة وإصلاحها بسرعة يقلل من وقت التوقف عن العمل وهدر المنتج.
| مشكلة | السبب المحتمل | الإصلاح الموصى به |
| تشقق العصي أثناء التدحرج | لقد بردت الورقة كثيرًا قبل لفها | زيادة درجة حرارة خروج الفرن أو تقصير مسافة النقل |
| لون غير متساوٍ على سطح الرقاقة | درجة حرارة الفرن غير متساوية أو ألواح القالب متسخة | إعادة معايرة مناطق التسخين؛ تنظيف ألواح القالب وتبليها |
| تسرب الحشوة من الأطراف | الإفراط في الملء أو التبريد غير الكافي | تقليل حجم التعبئة؛ تمديد أو خفض درجة حرارة نفق التبريد |
| العصي الملتصقة بألواح القالب | عدم وجود كمية كافية من الزيت في الخليط أو الطلاء غير اللاصق البالي | ضبط نسبة الزيت في الوصفة؛ إعادة طلاء أو استبدال ألواح القالب |
| قطر العصا غير متسق | معدل تدفق الخليط متقلب | التحقق من معايرة مضخة الخليط واتساق مخرجات الخلاط |
أفضل ممارسات الصيانة لإطالة عمر المعدات
يعد خط إنتاج أعواد الرقاقة استثمارًا رأسماليًا كبيرًا، والصيانة المناسبة ضرورية لحماية هذا الاستثمار والحفاظ على جودة الإنتاج الثابتة على مر السنين.
- التنظيف اليومي: قم بإزالة بقايا الخليط من ألواح القالب والبكرات ونظام توزيع الخليط في نهاية كل نوبة عمل لمنع التراكم الذي يؤثر على توازن الخبز ونظافته.
- التشحيم الأسبوعي: قم بتطبيق مواد التشحيم الآمنة غذائيًا على جميع الأجزاء الميكانيكية المتحركة بما في ذلك السلاسل والتروس ومحامل الناقل وفقًا لجدول الشركة المصنعة.
- فحص الفرن شهريا: قم بفحص عناصر التسخين والمزدوجات الحرارية وألواح العزل شهريًا. استبدل أي مكونات تظهر عليها علامات التآكل قبل أن تتسبب في توقف الإنتاج.
- المعايرة الفصلية: قم بإعادة معايرة أجهزة استشعار درجة الحرارة وأجهزة قياس التدفق وإعدادات حجم التعبئة كل ثلاثة أشهر لضمان بقاء معلمات العملية ضمن مواصفات الجودة الخاصة بك.
- مخزون قطع الغيار: احتفظ بأجزاء التآكل الحرجة مثل ألواح القوالب والأحزمة والأختام وأطراف الفوهات في المخزون لتقليل وقت التوقف عن العمل أثناء الأعطال غير المتوقعة.
اتجاهات الصناعة في تشكيل إنتاج أعواد الرقاقة
يستمر سوق أعواد الرقاقة العالمي في التطور، وتتقدم تكنولوجيا خطوط الإنتاج جنبًا إلى جنب مع تفضيلات المستهلكين المتغيرة ومتطلبات التصنيع. تؤثر العديد من الاتجاهات الرئيسية على كيفية استثمار الشركات المصنعة في خطوط أعواد الرقاقة الخاصة بها وتشغيلها اليوم.
تشكل كفاءة الطاقة أولوية متزايدة. تتميز آلات عصا الرقاقة الأحدث بعزل محسّن للفرن، وأنظمة استعادة الحرارة، ومحركات متغيرة التردد على المحركات، مما يقلل استهلاك الطاقة بنسبة 15–30% مقارنة بمعدات الجيل الأقدم. وهذا لا يؤدي إلى خفض تكاليف التشغيل فحسب، بل يدعم أيضًا التزامات الاستدامة التي أصبحت ذات أهمية متزايدة لشراكات البيع بالتجزئة وأسواق التصدير.
هناك أيضًا طلب متزايد على أنواع مختلفة من أعواد الرقاقة الصحية والمتميزة — رقائق الحبوب الكاملة، والحشوات منخفضة السكر، وإضافات المكونات الوظيفية، والوصفات الخالية من المواد المسببة للحساسية. يتم تصميم خطوط عصا الرقاقة الأوتوماتيكية الحديثة بمرونة أكبر في الوصفات وقدرات تحويل أسرع لدعم تنويع هذا المنتج دون التضحية بالإنتاجية.
ويعد تكامل التصنيع الذكي اتجاهًا رئيسيًا آخر. يتم ربط معدات إنتاج لفائف الرقاقة التي يتم التحكم فيها بواسطة PLC وHMI بشكل متزايد بأنظمة تنفيذ التصنيع (MES) على مستوى المصنع ومنصات المراقبة عن بعد، مما يمنح مديري الإنتاج رؤية في الوقت الفعلي لمعدلات الإنتاج واستخدام الطاقة وأحداث التوقف ومقاييس الجودة عبر خطوط متعددة في وقت واحد.
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.