 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
ما الذي يتضمنه خط إنتاج لفائف الويفر الأوتوماتيكي بالكامل
ما أ خط إنتاج رول الويفر الأوتوماتيكي بالكامل في الواقع يشمل
يبدو الأمر "تلقائيًا بالكامل" بسيطًا.
من الناحية الفنية، ليس كذلك.
قد يستخدم موردون مختلفون نفس العبارة بينما يقدمون نطاقات مختلفة جدًا لخطوط الإنتاج.
قد يقوم أحد الأنظمة بأتمتة الإنتاج من تغذية الخليط المجهز من خلال التشكيل والقطع.
وقد يستمر آخر من خلال التبريد والترتيب والنقل التلقائي إلى التعبئة والتغليف.
لذلك، يجب أولاً تحديد مشروع جدي لفافة الويفر حيث تبدأ الأتمتة وأين تنتهي .
خمس طبقات رئيسية لخط الإنتاج المتكامل
1. تحضير المواد وتوريد الخليط
يحتاج خط الإنتاج إلى مدخلات مادية محددة بوضوح.
يجب أن ينشئ المشروع:
- ما هي المواد التي تدخل الخط
- كيف يتم توفير الخليط
- ما هي معدات التحضير المطلوبة
- كيف يتم الحفاظ على العرض المستمر
2. الخبز والتشكيل
تحدد هذه المرحلة البنية الأساسية للرقاقة.
قد يشمل النظام ما يلي:
- الخبز
- الافراج
- تشكيل
- المتداول
يجب أن تكون عملية التشكيل متزامنة مع أبعاد المنتج وسرعة الإنتاج.
3. التعبئة والقطع
بالنسبة لفات الويفر المملوءة ولفائف البيض، تصبح الحشوة بمثابة تيار مادة إضافي.
يجب أن يتطابق نظام التعبئة مع المنتج ويتزامن مع عملية التشكيل.
يحدد القطع بعد ذلك طول المنتج النهائي ويجهز المنتج للمعالجة النهائية.
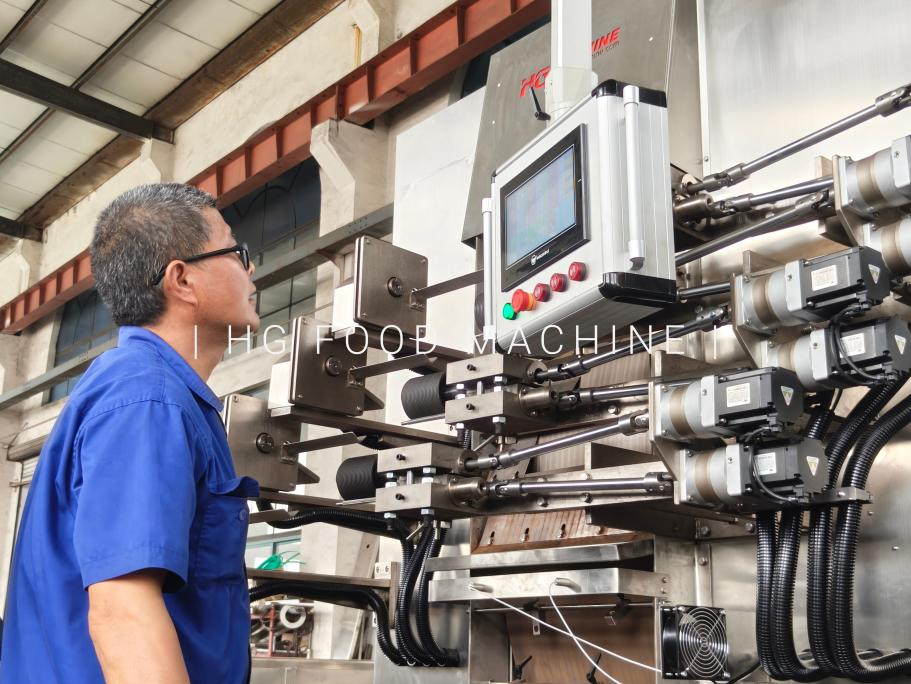
4. التبريد والتعامل مع المنتج
بعد التشكيل والقطع، يجب نقل المنتج تحت ظروف خاضعة للرقابة.
اعتمادًا على المشروع، قد يشمل ذلك ما يلي:
- التبريد
- نقل
- جمع المنتجات
- الترتيب
- النقل التلقائي
5. اتصال التغليف
يجب أن يحدد خط الإنتاج كيفية خروج المنتجات النهائية من قسم المعالجة.
اعتمادًا على نطاق المشروع، يمكن أن يشمل ذلك التغذية التلقائية أو الاتصال بمعدات التعبئة والتغليف.
الأتمتة هي أكثر من مجرد تشغيل مستمر
يجب أيضًا تقييم خط الإنتاج خلال:
- بدء التشغيل
- تجديد المواد
- توقفات قصيرة في اتجاه مجرى النهر
- إعادة التشغيل
- تراكم المنتج
- تدخل المشغل
السؤال ليس ببساطة:
"هل يمكن للجهاز أن يعمل تلقائيًا؟"
السؤال الأفضل هو:
"كيف يتصرف الخط الكامل عندما تتغير ظروف المصنع الحقيقية؟"
كيف تقوم HG بتقييم الخط المتكامل
يركز نهج هندسة خط الإنتاج لشركة HG على:
الإدخال ← المعالجة ← النقل ← التبريد ← المعالجة ← الإخراج
يجب أن يحدد المشروع نقطة الإخراج المقبولة والشروط المستخدمة للتحقق من الصحة.
قد تشمل القياسات ذات الصلة ما يلي:
- أبعاد المنتج
- المظهر
- ملء الاتساق
- الكسر
- رفض المعدل
- التدخل اليدوي
- التوقفات
- مدة المحاكمة
يجعل هذا الأسلوب حدود الأتمتة مرئية قبل شراء المعدات.
من المعدات الأوتوماتيكية إلى الإنتاج الآلي
مفيدة حقا نظام إنتاج لفة الويفر الأوتوماتيكي لا يتم تعريفه بواسطة آلة أوتوماتيكية واحدة.
يتم تعريفه من خلال مدى نجاح الآلات وعمليات النقل والعمليات النهائية في العمل معًا.
هذا هو الفرق الهندسي بين المعدات الأوتوماتيكية وخط الإنتاج الآلي المتكامل.
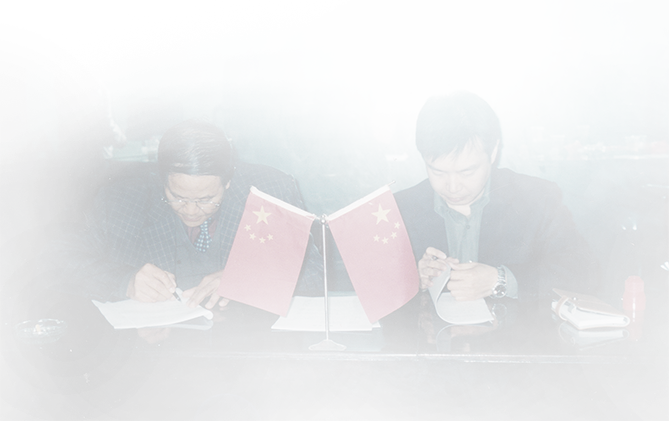
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.