 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
عملية إنتاج رقائق البطاطس المصنعة
محتوى
- كيف يتم تصنيع رقائق البطاطس: من صفائح العجين إلى الإنتاج المستمر
- 1. تدفق العملية: أكثر من مجرد سلسلة من الآلات
- 2. الخلط والتغذية: إنشاء مدخلات مستقرة
- 3. صفائح العجين: التحول الميكانيكي
- 4. القطع الدوار: تحويل الورقة المستمرة إلى قطع فردية
- 5. استعادة الخردة: إنشاء حلقة المواد الخاضعة للرقابة
- 6. الخبز والقلي: فهم التسلسل الحراري
- 7. لماذا يجب تقييم خط الإنتاج كنظام
- 8. ما الذي يجب على المشترين تقييمه عند اختيار خط الإنتاج
- الخلاصة: الاتساق يعتمد على تكامل العمليات
كيف يتم تصنيع رقائق البطاطس: من صفائح العجين إلى الإنتاج المستمر
داخل هندسة التشكيل واسترداد الخردة والمعالجة الحرارية
يتم إنتاج رقائق البطاطس المصنعة من خلال تسلسل منسق بعناية لخلط المكونات، وتغذية المواد، وأغطية العجين، والقطع الدوار، والمعالجة الحرارية. على عكس رقائق البطاطس التقليدية المصنوعة من شرائح البطاطس الكاملة، يتم تشكيل الرقائق المصنعة من خليط محضر من البطاطس والذي يجب تحويله إلى شريحة متصلة قبل تقطيع القطع الفردية.
التحدي ليس مجرد إنتاج الشكل المطلوب. يجب أن يحافظ الخط بأكمله على تدفق المواد المستقر، وتشكيل الصفائح المتسق، والقطع الموثوق، والمعالجة النهائية الخاضعة للتحكم.
وهناك اعتبار آخر مهم هو استخدام المواد. يمكن جمع العجين الزائد الناتج أثناء القطع الدوار، عندما يكون ذلك مناسبًا، وسحقه وإعادته إلى مرحلة الخلط. يؤدي هذا إلى إنشاء حلقة استرداد داخل عملية الإنتاج، مما يؤدي إلى تقديم متطلبات إضافية لمعالجة المواد واتساق العملية.
تتناول هذه المقالة المبادئ الهندسية وراء خط إنتاج رقائق البطاطس المصنعة، من مرحلة التغذية الأولى إلى عمليات المعالجة الحرارية النهائية.
1. تدفق العملية: أكثر من مجرد سلسلة من الآلات
ينبغي فهم خط إنتاج رقائق البطاطس المُصنع على أنه عملية مترابطة وليس مجموعة من الآلات المستقلة.
استنادًا إلى معلومات عملية HG الموضحة هنا، تتضمن المراحل الرئيسية ما يلي:
-
تحضير وخلط المكونات المصنعة.
-
توزيع وتغذية موحدة للخليط.
-
الضغط والأغطية من خلال بكرات التشكيل.
-
قطع دوارة إلى قطع فردية.
-
جمع وسحق وإعادة خردة القطع المناسبة.
-
إعادة خلط المواد المستردة بمواد جديدة.
-
الخبز أو المعالجة الحرارية الأولية، حيثما يحدد ذلك تكوين الخط.
-
القلي والتعامل مع المنتج لاحقًا.
يمكن تقسيم العملية إلى تدفقين متصلين.
تدفق الإنتاج الرئيسي يحول الخليط المحضر إلى رقائق فردية ويرسلها إلى المعالجة النهائية.
تدفق استرداد المواد يجمع المواد الزائدة المتولدة أثناء القطع ويعيد المواد المناسبة إلى مرحلة الخلط.
يؤثر أداء أحد التدفقات على الآخر. على سبيل المثال، يمكن أن تؤثر التغييرات في تكوين الصفائح على كمية الخردة وحالتها، بينما يمكن أن تؤثر التغييرات في خصائص المواد المستردة على تماسك الخليط الذي يدخل إلى قسم التشكيل.
2. الخلط والتغذية: إنشاء مدخلات مستقرة
قبل أن يصل الخليط إلى بكرات التشكيل، يجب توزيع المكونات بالتساوي بما يكفي لتوفير مادة قابلة للتشغيل للمعالجة المستمرة.
يؤسس الخلط التوزيع الأولي للمكونات والرطوبة. يساعد ناقل التوزيع بعد ذلك على توزيع الخليط المجهز عبر عرض العمل قبل دخوله إلى الأسطوانات.
ولهذه العمليات أغراض مختلفة ولكنها متكاملة.
خلط يعالج توحيد المواد. يتناول الانتشار توزيع المواد التي تدخل إلى نظام التشكيل.
إذا كان الخليط غير متناسق، فلن يتمكن ناقل التوزيع من تصحيح اختلاف المادة الأساسية بشكل كامل. على العكس من ذلك، قد يستمر الخليط المجهز جيدًا في إنتاج صفائح غير متساوية إذا تم تغذيته بشكل غير منتظم عبر عرض الماكينة.
بالنسبة لمديري الإنتاج، يعد هذا التمييز مهمًا عند التحقيق في العيوب. ربما يكون الاختلاف الذي تمت ملاحظته لأول مرة على الأسطوانات قد نشأ في وقت مبكر من العملية.
تتضمن الملاحظات المفيدة اتساق المادة المختلطة، وتوزيع المادة عبر الناقل، والتراكم المحلي، وانقطاعات التغذية، والعلاقة بين ثبات التغذية وسمك الورقة.
3. صفائح العجين: التحول الميكانيكي
تقوم بكرات الصفائح بضغط وتشويه الخليط المجهز إلى صفائح متصلة مناسبة للقطع.
تعتبر هذه العملية مرحلة مركزية في إنتاج رقائق البطاطس المصنعة لأن الورقة يجب أن تظل متماسكة بدرجة كافية لتحمل الضغوط الميكانيكية التي يفرضها النقل والقطع.
لا تتصرف المادة كمادة صلبة بسيطة. تعتمد استجابتها على التركيبة وتوزيع الرطوبة وخصائص الجسيمات وتاريخ المعالجة.
بحثت الأبحاث المنشورة في مجلة الهندسة الغذائية في كيفية تأثير ظروف اللف وحجم رقائق البطاطس الجافة على البنية الدقيقة والخواص الميكانيكية لصفائح عجينة البطاطس. وجدت الدراسة أن سلوك تشكيل الصفائح يتأثر بالتفاعل بين خصائص المادة وظروف التدحرج، وأن التدحرج المتكرر المفرط يمكن أن يؤدي إلى عيوب تقلل من قوة الصفائح.
والمعنى العملي هو أنه يجب تقييم إعدادات الأغطية جنبًا إلى جنب مع حالة المادة التي تدخل الأسطوانات.
لماذا يهم سمك الورقة
يؤثر سمك الورقة على كمية المادة الموجودة في كل قطعة مقطوعة ويؤثر على العملية الحرارية اللاحقة.
يمكن أن تؤدي الاختلافات في السُمك إلى اختلافات في التسخين وإزالة الرطوبة، مما قد يؤثر على لون المنتج النهائي وملمسه.
ومع ذلك، فإن تقليل السُمك دون مراعاة سلامة الورقة قد يخلق مشكلات أخرى. يمكن للورقة الهشة أن تتمزق أثناء النقل أو القطع، بينما قد تتطلب الورقة السميكة ظروف معالجة مختلفة.
ولذلك يجب إنشاء نافذة التشغيل المناسبة للمنتج المستهدف والتحقق من صحتها على خط الإنتاج الفعلي.
تشخيص مشاكل الأغطية الشائعة
التصاق الأسطوانة: التحقق من تناسق المواد وتوزيع الرطوبة وظروف التغذية وحالة السطح وإعدادات الماكينة ذات الصلة.
تكسير الحافة: فحص سلامة الخليط الوارد، وتجانس الرطوبة، وسمك الصفائح، وضغوط المناولة.
سمك الورقة غير المستوي: التحقق من توزيع التغذية واتساق الفجوة الأسطوانية والمحاذاة الميكانيكية واستقرار تسليم المواد.
تمزيق الأوراق بشكل متقطع: تحديد ما إذا كانت المشكلة تبدأ قبل الأسطوانات، أو داخل قسم التشكيل، أو أثناء النقل اللاحق.
هذه الملاحظات هي نقاط البداية التشخيصية. يجب تأكيد السبب الفعلي من خلال الاختبارات الخاضعة للرقابة بدلاً من افتراض ظهور الخلل وحده.
4. القطع الدوار: تحويل الورقة المستمرة إلى قطع فردية
بعد التغليف، تدخل المادة المستمرة إلى قسم القطع الدوار، حيث يتم تشكيل شكل المنتج المقصود.
تعتمد جودة القطع على حالة الورقة بالإضافة إلى الأداء الميكانيكي لنظام القطع.
قد تؤدي الورقة ذات السمك غير المتناسق أو المناطق الضعيفة إلى إنتاج حواف مشوهة أو فصل غير كامل. من ناحية أخرى، يمكن أن تؤثر حالة أداة القطع والمحاذاة والمزامنة على هندسة المنتج حتى عندما تكون الورقة الواردة مرضية.
إحدى الطرق المفيدة لاستكشاف الأخطاء وإصلاحها هي مقارنة الورقة مباشرة قبل القطع مع القطع مباشرة بعد القطع.
إذا كان العيب موجودًا بالفعل في المنبع، فيجب أن يركز التحقيق على إعداد المواد والأغطية. إذا كانت الورقة مقبولة قبل القطع ولكن ظهرت العيوب بعد ذلك، فإن أقسام القطع والنقل تستحق فحصًا دقيقًا.
تساعد هذه المقارنة البسيطة على تجنب التعديلات غير الضرورية على المعدات التي قد لا تكون مسؤولة عن المشكلة.
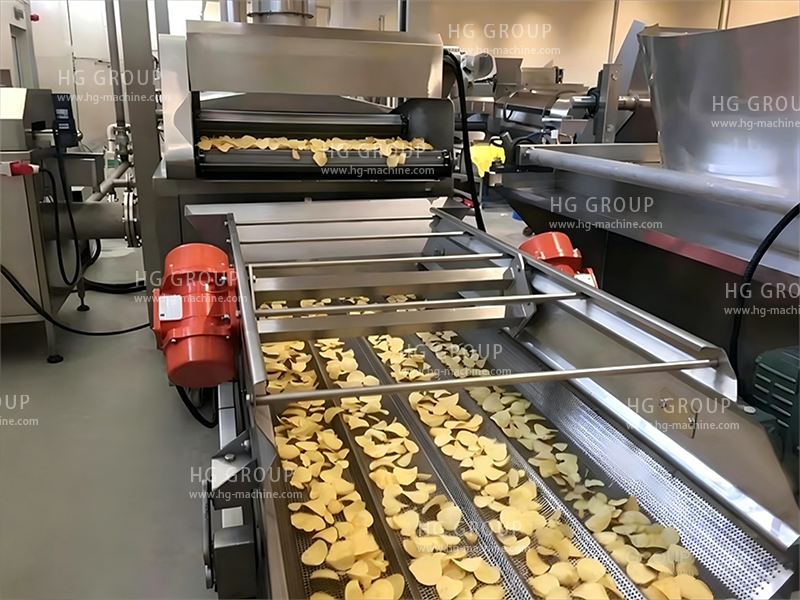
5. استعادة الخردة: إنشاء حلقة المواد الخاضعة للرقابة
يؤدي القطع الدوار إلى إنتاج مواد زائدة حول القطع الفردية. في عملية HG الموصوفة هنا، يتم جمع العجين الزائد المناسب وسحقه وإعادته من خلال نظام نقل هوائي إلى مرحلة خلط ثانية، حيث يتم مزجه مع مادة جديدة قبل تشكيل السيرة الذاتية.
يمكن تمثيل حلقة الاسترداد على النحو التالي:
الأغطية ← القطع الدوارة ← جمع الخردة ← التكسير ← النقل الهوائي ← إعادة الخلط ← إعادة الصفائح
يساعد هذا الترتيب على استعادة المواد الزائدة المناسبة وتقليل خسائر المواد التي يمكن تجنبها.
ومع ذلك، فإن إعادة التدوير ليست مجرد مسألة نقل الخردة مرة أخرى إلى الخلاط. لقد مرت المادة المستردة بالفعل عبر التشكيل والقطع الميكانيكي، وقد تختلف حالتها المادية عن حالة الخليط الطازج.
إن حالة المادة المستردة، ونسبة المادة المستردة إلى المادة الطازجة، وفعالية إعادة الخلط يمكن أن تؤثر جميعها على المادة التي تدخل قسم التشكيل.
5.1 لماذا تتطلب المواد المستردة التحكم في العملية
بعد التصفيح والقطع، قد تختلف المادة المستردة في حجم الجسيمات وحالة الرطوبة والتاريخ الميكانيكي عن الخليط الأصلي.
يؤدي السحق إلى تغيير شكله المادي، في حين أن التعامل معه والتعرض المؤقت له يمكن أن يؤثر على حالته.
إذا تم توزيع المادة المستردة بشكل غير متساو أثناء إعادة الخلط، فقد تتطور اختلافات محلية في الخليط. يمكن أن تؤثر هذه الاختلافات لاحقًا على استمرارية الصفائح وأداء القطع واتساق المنتج النهائي.
ولهذا السبب، ينبغي إدارة عملية استرداد المواد باعتبارها عملية خاضعة للرقابة بدلاً من معاملتها كإعادة غير مقيدة لمواد مماثلة.
5.2 أهمية نسبة المواد المستردة
تعد نسبة المواد المستردة إلى المواد الطازجة أحد متغيرات العملية التي يجب تقييمها بالنسبة للمنتج والخط المحددين.
يمكن أن يؤدي التغيير في هذه النسبة إلى تغيير خصائص الخليط الذي يدخل إلى بكرات التشكيل. يعتمد اتجاه وحجم التأثير على التركيبة وحالة المادة المستردة وفعالية إعادة الخلط.
لا توجد نسبة استرداد عالمية يمكن افتراض أنها مناسبة لكل تركيبة.
يجب أن يقوم برنامج التحقق العملي بمقارنة ظروف الاسترداد المختلفة الخاضعة للرقابة أثناء المراقبة:
-
تماسك الخليط بعد الخلط.
-
استمرارية الورقة وسمكها.
-
التصاق الأسطوانة أو تمزيق الورقة.
-
جودة القطع وهندسة المنتج.
-
لون المنتج النهائي والملمس والكسر.
-
خسائر مادية وتوقف الإنتاج.
يجب تحديد نطاق التشغيل المقبول باستخدام تجارب الإنتاج الفعلية.
5.3 قياس أداء الاسترداد
مؤشر البداية المفيد هو نسبة إرجاع المواد المستردة:
نسبة إرجاع المواد المستردة (٪) = كتلة المواد المستردة التي تم إرجاعها إلى العملية ÷ كتلة الخردة القابلة للاسترداد الناتجة × 100
يصف هذا المقياس مقدار الخردة القابلة للاسترداد التي يتم إرجاعها إلى العملية. وهي لا تقيس في حد ذاتها إجمالي إنتاج الإنتاج أو تثبت أن المواد المستردة ليس لها أي تأثير على جودة المنتج.
يجب أيضًا أن يأخذ ميزان المواد الكامل في الاعتبار المنتج المرفوض وخسائر المواد وتغيرات الرطوبة وتدفقات الإنتاج الأخرى ذات الصلة.
الهدف هو تحسين استخدام المواد مع الحفاظ على سلامة الأغذية ومواصفات المنتج واستقرار العملية.
6. الخبز والقلي: فهم التسلسل الحراري
تحدد معلومات العملية المتوفرة في هذه المقالة الفرن قبل نظام القلي وتحدد فترة بقاء القلي تبلغ حوالي 15-30 ثانية.
هذه هي تفاصيل تكوين العملية الموصوفة، وليست ظروف التشغيل العامة لجميع رقائق البطاطس المصنعة.
عند استخدام الخبز الأولي أو أي عملية تكييف حراري أخرى، يجب تقييم الغرض منها وظروف التشغيل بشكل منفصل عن القلي. ويعتمد الدور الدقيق لكل مرحلة على التصميم الفعلي للخط ومتطلبات المنتج.
أثناء القلي، يحدث انتقال الحرارة وإزالة الرطوبة جنبًا إلى جنب مع التغيرات في هيكل المنتج. ويتأثر الملمس والمظهر النهائي بحالة القطع التي تدخل المقلاة، بما في ذلك سمكها وتوزيع الرطوبة فيها، وكذلك ظروف القلي.
وقت الإقامة وحده لا يكفي لتحديد العملية. كما أن درجة حرارة الزيت، وتحميل المنتج، ودورة الزيت، وحالة المنتج الوارد، وهندسة نظام القلي مهمة أيضًا.
للتحكم في الإنتاج، يجب تقييم عملية القلي باستخدام قياسات التشغيل ونتائج المنتج النهائي.
اعتمادًا على مواصفات المنتج والأجهزة المتاحة، قد تشمل الفحوصات ذات الصلة درجة حرارة القلي، ووقت البقاء، وسمك القطعة الواردة، ورطوبة المنتج النهائي أو النشاط المائي، واللون، والملمس، ومعدل الكسر.
7. لماذا يجب تقييم خط الإنتاج كنظام
ربما تكون المشكلة التي تمت ملاحظتها في أحد الأجهزة قد نشأت في مرحلة سابقة.
على سبيل المثال، قد يرتبط اللون غير المتساوي بعد القلي بالظروف الحرارية، ولكنه يمكن أن يتأثر أيضًا بتغير السمك أو الاختلافات في الرطوبة الواردة.
وبالمثل، فإن الحواف التالفة بعد القطع قد تكون ناجمة عن آلية القطع أو من المناطق الضعيفة الموجودة بالفعل في الورقة.
يساعد الإطار التالي في ربط ملاحظات العملية بنقاط التحقيق المحتملة.
| الملاحظة | التحقيق الأولي |
|---|---|
| تغذية غير متساوية | توزيع المواد وتراكمها واستقرار التغذية |
| التصاق الأسطوانة | اتساق المواد والرطوبة وحالة السطح والإعدادات |
| تكسير الورقة | سلامة المواد، وتوزيع الرطوبة، والسمك والتعامل معها |
| شكل المنتج غير متناسق | حالة الورقة، ومحاذاة أداة القطع ونقلها |
| التغييرات بعد استعادة الخردة | حالة المواد المستردة، ونسبة الإرجاع، وتوحيد إعادة الخلط |
| لون نهائي غير متساوي | سمك القطعة والرطوبة الواردة وظروف المعالجة الحرارية |
| خسائر مادية عالية | قطع العائد وجمع الخردة وأداء الاسترداد والمنتج المرفوض |
هذه نقاط بداية وليست تشخيصات نهائية. يحدد التحقيق الموثوق النقطة الأولى التي تخرج فيها العملية عن حالتها الطبيعية ثم يختبر الأسباب الأكثر منطقية بشكل منهجي.
قد يؤدي تغيير عدة إعدادات في وقت واحد إلى صعوبة تحديد العامل الذي أدى بالفعل إلى تصحيح المشكلة أو تفاقمها.
8. ما الذي يجب على المشترين تقييمه عند اختيار خط الإنتاج
بالنسبة للمصنعين الذين يخططون لمشروع تصنيع رقائق البطاطس، فإن السعة المقدرة ليست سوى جزء واحد من تقييم المعدات.
وينبغي تقييم العملية الكاملة، بما في ذلك التغذية، والأغطية، والقطع، واستعادة المواد، والمعالجة الحرارية.
يجب على المشترين أن يسألوا:
-
كيف يتم توزيع المواد عبر عرض التشكيل؟
-
كيف يتم تقييم سمك الورقة والاستمرارية أثناء التشغيل؟
-
كيف يتم جمع خردة القطع وسحقها وإعادتها؟
-
كيف يتم تحديد نسبة المواد المستردة والتحقق من صحتها؟
-
ما هي متغيرات العملية التي يمكن للمشغلين مراقبتها؟
-
كيف يتم قياس اتساق المنتج والخسائر المادية أثناء التجارب؟
-
ما هي إجراءات التنظيف والصيانة وسلامة الأغذية المطبقة على المجموعة الكاملة؟
-
كيف سيتم اختبار الخط وفقًا لمنتج العميل ومتطلبات الإنتاج؟
تساعد هذه الأسئلة المشترين على تقييم التكامل بين الآلات، وليس فقط مواصفات المكونات الفردية.
الخلاصة: الاتساق يعتمد على تكامل العمليات
يتطلب تصنيع رقائق البطاطس المصنعة التنسيق بين إعداد المواد، والتغذية الموحدة، وأغطية العجين، والقطع الدوار، واستعادة الخردة، والمعالجة الحرارية.
يقوم ناقل التوزيع بإعداد تغذية أكثر اتساقًا. تشكل الأسطوانات ورقة متواصلة. القطع الدوار يخلق قطعًا فردية. يقوم نظام الاسترداد بإرجاع المواد الزائدة المناسبة إلى مرحلة الخلط، بينما تعمل العمليات الحرارية النهائية على تطوير خصائص المنتج النهائي.
تؤثر كل عملية على الشروط المقدمة إلى التالية.
وبالتالي فإن الهدف الهندسي المركزي ليس مجرد زيادة سرعة الآلة الفردية أو كمية المواد المستردة. إنه إنشاء عملية مستقرة يتم من خلالها تقييم استخدام المواد واتساق المنتج وأداء الإنتاج معًا.
تقوم HG بتطوير معدات تجهيز الأغذية الصناعية وحلول خطوط الإنتاج للمصنعين. يجب تقييم تكوين المعدات وظروف العملية وفقًا للمنتج المقصود والتركيبة والسعة المستهدفة ومتطلبات الجودة.
اتصل بـ HG لمناقشة متطلبات الإنتاج الخاصة بك.
موقع الكتروني: https://www.hg-machine.com/
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية
يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.