 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
كيفية تجهيز مصنع لتركيب خط رقائق البطاطس
محتوى
- كيفية تجهيز مصنع لتركيب خط إنتاج رقائق البطاطس المصنعة
- 1. لماذا يجب أن يبدأ إعداد المصنع قبل تسليم المعدات
- 2. تخطيط المصنع، وتحديد موقع المعدات، والوصول إليها
- 3. المرافق وجاهزية البنية التحتية
- 4. التركيب الميكانيكي وواجهات خطوط المعالجة
- 5. قائمة مراجعة جاهزية المصنع
- 6. أخطاء التثبيت الشائعة وكيفية الوقاية منها
- 6.1 الخطأ 1: تصميم المصنع حول مساحة الماكينة وحدها
- 6.2 الخطأ 2: إعداد المرافق من التقديرات بدلاً من المواصفات
- 6.3 الخطأ 3: التعامل مع توصيلات الماكينة على أنها قابلة للتبديل
- 6.4 الخطأ 4: تجاهل بيئة المقالة أثناء تخطيط المصنع
- 6.5 الخطأ 5: استكمال التركيب الميكانيكي دون مراجعة تكامل التحكم
- 6.6 الخطأ 6: ترك ترتيبات التنظيف إلى ما بعد التثبيت
- 6.7 الخطأ 7: شحن المعدات قبل التحقق من الموقع
- 7. التنسيق بين الموردين والعملاء
- 8. متى يكون المصنع جاهزًا للتشغيل؟
- الأسئلة المتداولة
- 1. ما هي المعلومات التي يجب التأكد منها قبل شحن خط إنتاج رقائق البطاطس المصنعة؟
- 2. كيف يمكن للمصنع التحقق من المتطلبات الكهربائية والمرافق؟
- 3. لماذا يجب أن تتبع تصاريح التثبيت المخطط المعتمد؟
- 4. هل يمكن بدء التشغيل قبل أن تصبح كل أداة وواجهة جاهزة؟
- 5. ما هي المعلومات التي يجب على العميل طلبها من المورد؟
- 6. هل يتطلب كل خط إنتاج لرقائق البطاطس نفس ترتيبات الأساس والعادم والصرف؟
- 7. كيف يمكن للعميل تحديد ما إذا كان المصنع جاهزًا للتركيب؟
- الخلاصة: جاهزية المصنع جزء من هندسة العمليات
كيفية تجهيز مصنع لتركيب خط إنتاج رقائق البطاطس المصنعة
إن تركيب خط إنتاج رقائق البطاطس المُصنعة لا يقتصر فقط على توصيل المعدات، وتحديد المواقع للآلات، وتوصيل مصدر الطاقة. إنه مشروع هندسي يتطلب التنسيق بين البنية التحتية للمصنع ومعدات العمليات وأنظمة المرافق والواجهات الميكانيكية والسلامة التشغيلية.
يمكن تصنيع خط الإنتاج بشكل صحيح واختباره بشكل فردي، ومع ذلك لا يزال يواجه تأخيرات في التثبيت إذا لم تكن أرضية المصنع جاهزة، أو تم وضع توصيلات المرافق بشكل غير صحيح، أو لا تتطابق المعدات النهائية مع التخطيط المعتمد، أو تم التغاضي عن الوصول إلى الصيانة.
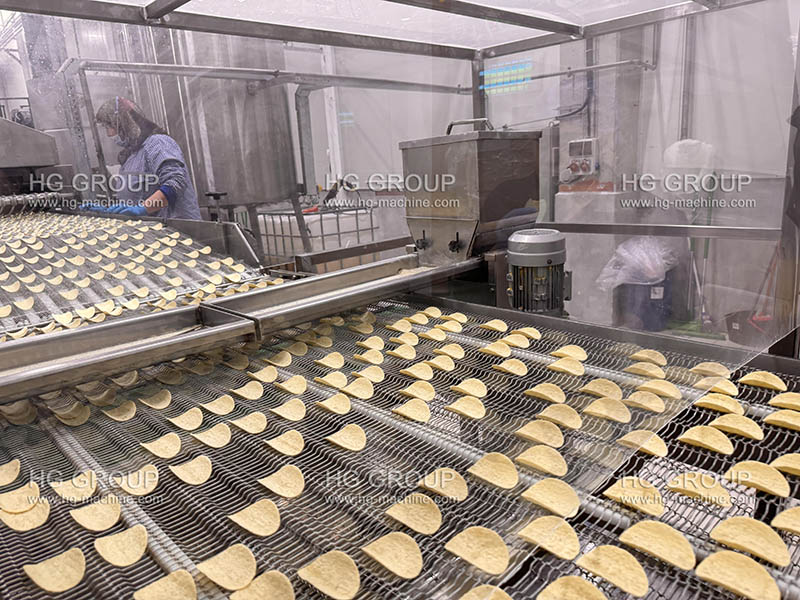
بالنسبة لرقائق البطاطس المصنعة أو القابلة للتكديس، تعتبر هذه المشكلات ذات أهمية خاصة لأن الإنتاج يتضمن عدة عمليات مترابطة: إعداد العجين، والتغطية، والتقطيع، والتشكيل، والقلي، والتبريد، والتتبيل، والتعامل مع المصب. يعتمد التكوين الدقيق على المنتج وطراز الماكينة ونطاق المشروع المتفق عليه.
يوضح موردو المعالجة الصناعية، مثل شركة الحرارة والتحكم، كيف تدمج معالجة الرقائق المصنعة بين القلي وترشيح الزيت وتسخين الزيت وتبريد المنتج والتتبيل وإدارة العادم وأدوات التحكم.
Heat and Control
1
وهذا يوضح مبدأ هندسيًا مركزيًا: يجب تقييم جاهزية المصنع لنظام الإنتاج الكامل، وليس فقط للآلات الفردية.
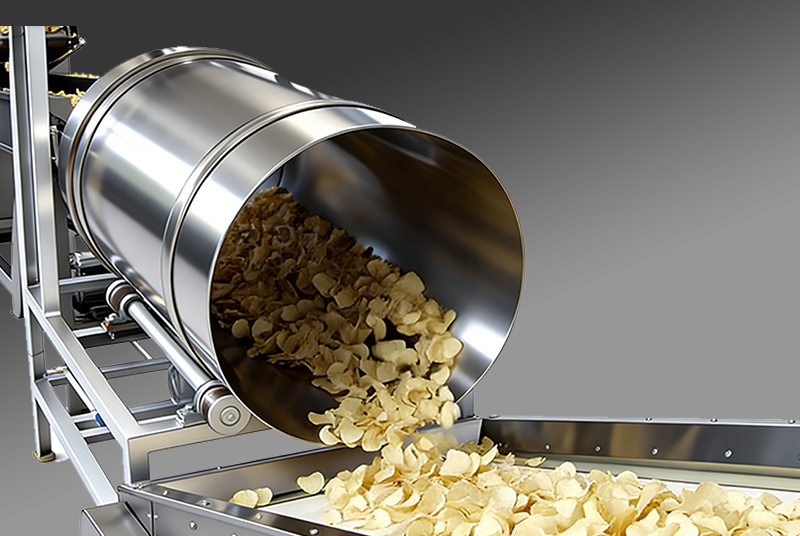
يشرح هذا الدليل كيفية إعداد المصنع قبل تسليم المعدات، وكيفية التحقق من جاهزية التثبيت، وكيف يمكن لمورد المعدات والعميل تقليل مخاطر المشروع التي يمكن تجنبها.
1. لماذا يجب أن يبدأ إعداد المصنع قبل تسليم المعدات
يجب أن يبدأ إعداد المصنع أثناء هندسة المشروع، وليس بعد وصول المعدات.
بمجرد تصنيع الآلة وشحنها، قد يتطلب تغيير موقعها أو نقل توصيلة المرافق أو تعديل منصة أو تغيير الناقل النهائي عملاً إضافيًا من العميل أو المقاولين المحليين أو مورد المعدات. يمكن أن تؤثر هذه التغييرات أيضًا على تسلسل التثبيت والتشغيل.
الهدف من جاهزية المصنع هو التأكد من أن الموقع يمكنه استلام المعدات فعليًا، واستيعاب تشغيلها وصيانتها، وتوفير المرافق المحددة، ودعم التكامل الآمن مع عملية الإنتاج الكاملة.
1.1 يؤثر جاهزية المصنع على الجدول الزمني للمشروع بأكمله
النظر في التسلسل التالي:
1. هندسة المشاريع
تأكد من متطلبات المنتج وتكوين الجهاز والتخطيط والواجهات.
2. تجهيز المصنع
استكمال الأعمال المدنية والمرافق وطرق الوصول والصرف الصحي والبنية التحتية الداعمة حسب الاقتضاء.
3. تسليم وتركيب المعدات
استلام المعدات الموردة وتحديد موضعها ومواءمتها وتوصيلها وفحصها.
4. التكليف وتجارب المنتج
التحقق من السلامة ووظائف الماكينة وتكامل العمليات وأداء المنتج.
هذه المراحل مترابطة ولكنها غير قابلة للتبديل. لا يعني اكتمال المبنى بالضرورة أن المرافق جاهزة، كما أن الخط المركب ميكانيكيًا لا يعني بالضرورة أن العملية جاهزة لتجارب المنتج.
1.2 تكلفة اكتشاف المشكلات بعد فوات الأوان
تنقسم مشكلات جاهزية المصنع عادةً إلى أربع فئات.
-
القيود المادية: لا يمكن للمعدات دخول المبنى، أو وضعها في مكانها المقصود، أو الوصول إليها للصيانة.
-
أوجه القصور في المرافق: القدرة الكهربائية، أو البنية التحتية للتدفئة، أو الهواء المضغوط، أو التهوية، أو الصرف لا تلبي المتطلبات المؤكدة.
-
عدم تطابق الواجهة: ارتفاعات الناقل، أو نقاط النقل، أو إشارات التحكم، أو المعدات النهائية لا تتطابق مع التكوين المعتمد.
-
القيود التشغيلية: الوصول إلى التنظيف، أو حركة المشغل، أو التعامل مع المواد، أو ترتيبات السلامة غير كافية.
قد تؤدي كل مشكلة إلى أعمال إضافية للمقاول، أو إعادة وضع المعدات، أو تغييرات الاتصال، أو إعادة الاختبار، أو تأخير التشغيل.
الدرس العملي هو تحديد هذه القيود بينما لا يزال من الممكن مراجعة الرسومات والتخطيط للتعديلات.
1.3 إنشاء خط أساس لجاهزية المصنع
قبل اكتمال التصنيع أو إرسال المعدات، يجب أن يتفق المورد والعميل على مجموعة موثقة من المعلومات المرجعية:
-
تخطيط المعدات المعتمدة والأبعاد الشاملة.
-
متطلبات التركيب والأساس الخاصة بالمعدات، إن وجدت.
-
مواصفات المرافق الكهربائية والهوائية والتدفئة وغيرها من المرافق.
-
مواقع الاتصال ورسومات الواجهة.
-
ترتيبات الوصول إلى تسليم المعدات وتركيبها.
-
توزيع المسؤولية عن البنية التحتية التي يوفرها العملاء.
-
شروط التكليف ومعايير القبول.
القاعدة الهندسية: يجب أن تحدد وثائق المشروع المعتمدة، وليس قائمة مراجعة التثبيت العامة، المتطلبات الفنية الفعلية.
2. تخطيط المصنع، وتحديد موقع المعدات، والوصول إليها
يمكن أن يكون للمصنع مساحة أرضية إجمالية كافية ولا يزال غير مناسب لخط الإنتاج. والسؤال الحاسم هو ما إذا كان التكوين الكامل للمعدات يتناسب مع المساحة المتاحة مع الحفاظ على الوصول الآمن، وتدفق المواد العملي، وتصريح الصيانة، وجميع توصيلات المرافق المطلوبة.
2.1 التحقق من تخطيط المعدات مقابل ظروف الموقع الفعلية
يجب التحقق من التصميم المعتمد مقابل المسح الحالي للمصنع بدلاً من الاعتماد حصريًا على الرسومات المعمارية.
يجب أن يحدد المسح:
-
طول المبنى وعرضه وارتفاعه الداخلي القابل للاستخدام.
-
الأعمدة والجسور والأبواب والعوائق الإنشائية والخدمات الثابتة.
-
مستويات الأرضية والمنحدرات والخطوات والخنادق والمصارف.
-
مواقع معدات التوزيع الكهربائية ونقاط توصيل المرافق.
-
أسس المعدات أو الهياكل الداعمة عند الاقتضاء.
-
المساحة المتاحة للتحضير الأولي ومعدات التتبيل والنقل والتعبئة والتغليف.
يجب أن تأخذ المراجعة في الاعتبار البصمة الفعلية للمعدات، بما في ذلك المحركات البارزة، والخزائن الكهربائية، وأبواب الوصول، والمنصات، والأنابيب، والمكونات الأخرى الموردة أو المقدمة من العميل.
قد يظل التصميم الذي يستوعب أجسام الماكينة الرئيسية غير مناسب إذا تعذر إزالة المحرك للصيانة أو تعذر فتح باب الصيانة بالكامل.
2.2 التصميم للصيانة وليس للتركيب فقط
إن مساحة الصيانة هي المساحة اللازمة لفحص المكونات أو تنظيفها أو ضبطها أو استبدالها أثناء فترة خدمة الجهاز.
بالنسبة لخط رقائق البطاطس المصنعة، قد يشمل ذلك الوصول إلى معدات الخلط، والألواح ومكونات التشكيل، والناقلات، وتجميعات المقالة، ومكونات معالجة الزيت، ومعدات التتبيل، والخزائن الكهربائية، اعتمادًا على التكوين.
لماذا يهم هذا؟
إذا تم وضع الجهاز بالقرب من جدار أو جهاز آخر، فقد لا يتمكن موظفو الصيانة من الوصول إلى مجموعة محرك الأقراص، أو فحص الحزام، أو إزالة أحد المكونات، أو عزل المعدات بأمان للصيانة. ومن ثم يمكن أن يصبح أي حل وسط صغير أثناء التثبيت مشكلة تشغيلية متكررة.
التخليص الصحيح خاص بالمعدات. ويجب أن يتم تأسيسه من وثائق التثبيت والصيانة الخاصة بالمورد، وليس من مسافة عالمية مفترضة.
طريقة التحقق: قم بمراجعة رسم الترتيب العام المعتمد وتأكد من مناطق الوصول ذات الصلة فعليًا في الموقع. انتبه بشكل خاص للأجزاء القابلة للإزالة، وأبواب الخدمة، وترتيبات الرفع، والمساحة المطلوبة لسحب المكونات.
2.3 تأكيد الوصول إلى التسليم والتثبيت
إن الموضع النهائي للآلة ليس سوى جزء واحد من مشكلة التخطيط. ويجب أن يكون من الممكن أيضًا نقل المعدات إلى هذا الموضع.
قبل الإرسال، تحقق مما يلي:
-
أبعاد مداخل البناء والممرات الداخلية.
-
ارتفاع وعرض فتحة الباب، بما في ذلك أي عوائق.
-
مساحة تحويل للرافعات الشوكية أو شاحنات البليت أو غيرها من معدات المناولة المعتمدة.
-
سعة التحميل الأرضية وأي قيود على طرق النقل.
-
وصول الرافعة أو الرفع إذا كانت طريقة التثبيت تتطلب ذلك.
-
أبعاد وأوزان طرود أو وحدات الشحن الفعلية.
-
مساحة تخزين مؤقتة للمعدات التي تنتظر التثبيت.
قد تختلف الأبعاد المعبأة بشكل كبير عن مساحة التشغيل. قد لا يزال من المستحيل تحريك الآلة التي يمكن وضعها داخل قاعة الإنتاج عبر المدخل أو حول عمود.
يجب أيضًا أن تأخذ ترتيبات الرفع والمناولة في الاعتبار نقاط الرفع المعينة من قبل الشركة المصنعة، ومركز ثقل العبوة، وقدرة الحمولة لمعدات المناولة، ومتطلبات السلامة المحلية في مكان العمل.
طريقة التحقق: مقارنة معلومات الشحن وخطط المناولة مع أبعاد الوصول إلى الموقع المقاسة. تأكد من أي متطلبات رفع خاصة مع المورد قبل تسليم المعدات.
2.4 تنسيق تدفق المواد والمعدات النهائية
إن إنتاج رقائق البطاطس المصنعة هو عملية متصلة. قد يتضمن الخط النموذجي ما يلي:
تحضير وخلط المكونات الجافة ← إضافة الماء والخلط الرطب ← الصفائح ← القطع والتشكيل الدوار ← الفصل والتعامل المناسب مع القطع ← القلي ← التبريد ← التتبيل ← التكديس والتعامل مع المصب.
قد يختلف الترتيب الدقيق. تقوم بعض الأنظمة بدمج عمليات معينة، بينما يستخدم البعض الآخر وحدات منفصلة أو ترتيبات مختلفة للتعامل مع المنتج.
ولذلك ينبغي التحقق من التخطيط في اتجاه حركة المنتج.
على سبيل المثال، إذا تم تفريغ قسم الأغطية والتشكيل على ارتفاع أو موضع لا يتطابق مع تغذية قسم القلي، فقد تتطلب الواجهة تعديلًا ميكانيكيًا. إذا تم وضع معدات التتبيل بعيدًا جدًا عن تفريغ التبريد، فقد تكون هناك حاجة إلى ناقل إضافي أو ترتيب نقل.
هذه ليست مجرد مخاوف تتعلق بتخطيط الفضاء. فهي تؤثر على نقل المنتج، واستمرارية العملية، والوصول، وتكامل عناصر التحكم في الخط.
يجب أن يحدد التخطيط أيضًا مكان دخول المواد الخام، ومكان خروج المنتج النهائي، ومكان عمل المشغلين، ومكان معالجة النفايات أو مخلفات العمليات.
2.5 التأكد من المتطلبات الأرضية والهيكلية
لا تفترض أن كل آلة تتطلب أساسًا خرسانيًا خاصًا. تعتمد المتطلبات على تصميم الماكينة، وأحمال التشغيل، وترتيبات الدعم، وتعليمات التثبيت.
يجب على العميل والمهندس الإنشائي المحلي التحقق من ملاءمة الأرضية لما يلي:
-
أحمال المعدات الثابتة.
-
الأحمال الديناميكية والاهتزازات، حيثما ينطبق ذلك.
-
الأحمال المركزة عند أقدام الدعم.
-
الأحمال الإضافية من المنصات أو الخزانات أو الأنابيب أو المعدات المساعدة.
-
أي مسامير تثبيت محددة، أو ألواح مدمجة، أو أسس.
يجب تقييم تسطيح الأرضية ومستواها وارتفاعها وفقًا لمتطلبات التثبيت الفعلية للمورد. يمكن أن تؤدي الأرضية غير المستوية إلى تعقيد عملية تحديد المواقع والمحاذاة، في حين قد تؤدي ظروف الدعم غير المناسبة إلى عدم الاستقرار أو صعوبات في توصيل الوحدات المجاورة.
قرار جاهزية المصنع: يكون التخطيط جاهزًا فقط عندما يمكن تسليم المعدات الموردة وتركيبها وتشغيلها وتنظيفها وصيانتها بالترتيب المعتمد.
3. المرافق وجاهزية البنية التحتية
يعد تخطيط المرافق أحد أهم أجزاء إعداد التثبيت لأن الجهاز لا يمكن أن يعمل على النحو المنشود إذا كانت خدمات الدعم غير كافية أو غير متوافقة.
ومع ذلك، فإن خطوط إنتاج رقائق البطاطس المصنعة لا تحتوي جميعها على متطلبات فائدة متطابقة. يمكن أن تؤثر طريقة التسخين، وتكوين المحرك، وهندسة التحكم، والمعدات المساعدة، ونطاق المشروع على البنية التحتية المطلوبة.
يجب على العميل الحصول على جدول المرافق الخاص بالمشروع من الفريق الهندسي لشركة HG.
3.1 واجهات الإمداد الكهربائي والتأريض والتحكم
يتضمن الاستعداد الكهربائي أكثر من مجرد التأكد من أن المصنع لديه اتصال بالطاقة.
يجب أن تغطي المراجعة الكهربائية ما يلي:
-
متاح الجهد العرض والتردد.
-
تكوين المرحلة الكهربائية.
-
السعة المتاحة والأحمال المتوقعة.
-
أجهزة العزل والحماية الرئيسية.
-
التأريض الوقائي والترابط.
-
توجيه الكابلات ومواقع دخول الكابلات وترتيبات التوزيع.
-
موقع خزانة التحكم والظروف البيئية.
-
واجهات مع المعدات المنبع والمصب.
-
متطلبات إشارات التحكم الخارجية، إن وجدت.
يجب أن تحدد الوثائق الكهربائية الخاصة بالمورد ترتيبات الإمداد والتوصيل المطلوبة للمعدات. يجب على المقاول الكهربائي للعميل التحقق من أن نظام التوزيع في المصنع يمكنه دعم هذه المتطلبات.
على سبيل المثال، قد يشمل الحمل الإجمالي للموقع المحركات، ومعدات الخلط، والناقلات، وأنظمة التدفئة، ومضخات الزيت، ومعدات التبريد، وأنظمة التتبيل، والوحدات المساعدة. يعتمد الحمل الفعلي على العناصر المضمنة في نطاق التوريد وكيفية تزويدها بالطاقة.
إن مجرد إضافة تصنيفات لوحة اسم المحرك قد لا يكون كافيًا لتحديد الطلب النهائي للموقع. يجب استخدام التصميم الكهربائي للمورد وتقييم حمل المشروع لتحديد السعة والحماية المناسبة.
يعد التأريض أحد متطلبات السلامة، وليس تعديلًا اختياريًا للتشغيل. يجب التحقق من التركيبات الكهربائية بواسطة موظفين مؤهلين وفقًا لوثائق المعدات واللوائح المحلية المعمول بها.
تتطلب واجهات التحكم اهتمامًا متساويًا. قد يكون للآلة لوحة تحكم خاصة بها، بينما قد يتطلب الاتصال بالآلات المجاورة إشارات أو أقفال متداخلة متفق عليها. يجب توثيق واجهة التحكم قبل بدء توصيل الأسلاك.
أدلة التحقق: الرسومات الكهربائية المعتمدة، وجدول المرافق، وتأكيد خصائص التوريد، ونتائج الفحص والاختبار الكهربائية الموثقة.
3.2 الهواء المضغوط
قد يكون الهواء المضغوط مطلوبًا للمشغلات الهوائية، أو الأسطوانات، أو الصمامات، أو وظائف المعدات الأخرى، اعتمادًا على التكوين المتوفر.
الأسئلة ذات الصلة هي:
-
ما هي الآلات التي تتطلب الهواء المضغوط؟
-
ما هو نطاق ضغط التشغيل المحدد؟
-
ما هو التدفق المطلوب أثناء التشغيل العادي والمتزامن؟
-
ما هي متطلبات جودة الهواء المطبقة؟
-
أين يجب أن يكون الاتصال؟
-
هل العزل وتنظيم الضغط مطلوبان عند نقطة الاستخدام؟
لا تحدد السعة الاسمية للضاغط تلقائيًا توفر هواء كافٍ عند توصيل الجهاز. يمكن أن يؤثر فقدان الضغط في الأنابيب ومستهلكي المصانع الآخرين والتسريبات والطلب المتزامن على الأداء الفعلي.
تعد جودة الهواء مهمة أيضًا عندما تؤثر الرطوبة أو الزيت أو التلوث بالجسيمات على المكونات الهوائية أو بيئة الإنتاج.
طريقة التحقق: مقارنة متطلبات الضغط والتدفق وجودة الهواء المعلنة من قبل المورد مع نظام الضاغط وتصميم التوزيع. التحقق من ظروف التشغيل في نقاط الاتصال ذات الصلة.
لا تحدد قيمة ضغط أو تدفق عالمية لكل خط تصنيع رقائق البطاطس.
3.3 متطلبات طاقة التدفئة ونظام القلي
يتطلب قسم القلي اهتمامًا خاصًا لأن ترتيب التدفئة يؤثر على البنية التحتية للمرافق الخاصة بالموقع.
اعتمادًا على المعدات المختارة، قد يتم استخدام نظام كهربائي أو مصدر طاقة محدد آخر للتدفئة. تستخدم بعض أنظمة القلي الصناعية ترتيبات التدفئة الخارجية، والمبادلات الحرارية، وتدوير الزيت، والترشيح، ومعدات الدعم ذات الصلة. توضح معلومات نظام الرقائق المصنعة المنشورة من Heat and Control واجهات العملية المحتملة هذه، ولكن لا ينبغي افتراض أن تصميمها الخاص ينطبق على تركيب HG.
قبل البناء أو تسليم المعدات، تأكد من:
-
طريقة التدفئة المحددة.
-
مصدر الطاقة المطلوب والقدرة المتوفرة.
-
أي موقد أو مصدر للوقود أو متطلبات السلامة المرتبطة به، إن وجدت.
-
واجهات تداول الزيت وترشيحه ونقله وتخزينه المتضمنة في المشروع.
-
العزلة المطلوبة والمراقبة وترتيبات الحماية.
-
الواجهة بين المقلاة وأي نظام عادم أو إزالة الحرارة.
-
الموافقات المحلية المطبقة على ترتيبات التدفئة والوقود المختارة.
يجب أن يأتي نوع الوقود وضغط التشغيل واستهلاك الطاقة ومتطلبات العادم من المواصفات الفعلية للمشروع. ولا ينبغي استنتاجها من معدات مصنع آخر أو من طراز مختلف.
عندما يتم تضمين تخزين الزيت أو نقله أو ترشيحه أو تبريده، يجب أيضًا أخذ هذه الأنظمة في الاعتبار في تخطيط المصنع وخطة المرافق.
طريقة التحقق: قم بإجراء مراجعة مشتركة لوثائق المقالة وجدول المرافق وإمدادات الطاقة في الموقع والمتطلبات المحلية المعمول بها قبل شحن المعدات.
3.4 العادم والتهوية وإزالة الحرارة
يمكن أن يؤدي القلي وغيره من عمليات توليد الحرارة إلى إنتاج الحرارة والرطوبة ورذاذ الزيت والروائح. تعتمد الكمية والخصائص على العملية وغلاف المعدات وترتيب التسخين والمنتج وظروف التشغيل.
يجب أن يحدد المصنع ما إذا كان المشروع يتطلب عادمًا مخصصًا، أو تهوية عامة، أو استخلاص محلي، أو إزالة الحرارة، أو معدات مكافحة التلوث.
ينبغي للمراجعة أن تأخذ في الاعتبار ما يلي:
-
مواقع وأبعاد توصيل العادم.
-
قدرة الاستخراج المحددة وظروف التشغيل.
-
متطلبات الهواء للمكياج.
-
موقع التفريغ والقيود البيئية المعمول بها.
-
الوصول للتفتيش والتنظيف.
-
التأثيرات المحتملة على درجة الحرارة الداخلية ومناطق العمل المحيطة.
من الأخطاء الشائعة في التصميم توفير قناة عادم دون التحقق من تدفق الهواء المطلوب أو التفاعل بين هواء الاستخراج وهواء التركيب. قد يفشل النظام المصمم بشكل غير مناسب في التحكم في الحرارة أو الملوثات المحمولة جواً على النحو المنشود. قد يتداخل الاستخراج المفرط أو غير المتوازن أيضًا مع تدفق الهواء المحلي أو يخلق اختلافات غير مرغوب فيها في الضغط.
طريقة التحقق: اطلب من المورد ومهندس التهوية المحلي المؤهل الاتفاق على الواجهة المطلوبة وتصميم النظام. تأكد من المتطلبات البيئية، والسلامة من الحرائق، والمهنية المعمول بها قبل التثبيت.
3.5 أحكام الصرف الصحي والتنظيف والنظافة
يجب مراعاة متطلبات التنظيف أثناء تطوير التصميم وليس بعد تركيب الماكينة.
يعتمد الترتيب المطلوب على طريقة تنظيف المعدات وإجراءات سلامة الأغذية الخاصة بالعميل. قد تتطلب بعض المكونات التنظيف الجاف، أو التنظيف الرطب الخاضع للرقابة، أو ترتيبات محددة للتنظيف المكاني. ولا ينبغي افتراض أن هذه الأساليب قابلة للتبديل.
يجب أن تحدد مراجعة المصنع ما يلي:
-
طرق التنظيف المعتمدة لكل آلة ذات صلة.
-
متطلبات المياه وخدمات التنظيف، حيثما ينطبق ذلك.
-
نقاط الصرف وعلاقتها بالمعدات.
-
الحاجة إلى احتواء الزيت أو المخلفات أو مياه التنظيف السائلة.
-
حماية المعدات الكهربائية والمكونات الحساسة.
-
الوصول للتنظيف والتفتيش والصيانة.
-
المعالجة المعتمدة والتخلص من نفايات العمليات.
قد يكون من الصعب تنظيف المصرف الموجود أسفل دعامة الآلة أو في وضع لا يمكن الوصول إليه. يمكن أن يؤدي التخطيط السيئ للصرف أيضًا إلى وجود مياه راكدة أو مخاطر التلوث أو التدخل في أنشطة الصيانة.
يجب ألا يفترض العميل أن الخط بأكمله مصمم للغسيل أو أن كل مكون مناسب للتنظيف المباشر بالمياه.
طريقة التحقق: قم بتأكيد تعليمات التنظيف مع المورد واطلب من ممثل النظافة أو سلامة الأغذية في المصنع الموافقة على ترتيبات التنظيف والصرف المقترحة.
3.6 بناء جدول المرافق الخاص بالمشروع
ويجب أن يحدد جدول المرافق الخدمة المطلوبة ومواصفاتها ونقطة الاتصال والجهة المسؤولة والأدلة اللازمة للتحقق من الجاهزية.
| المنفعة أو الخدمة | معلومات للتأكيد | التحقق |
|---|---|---|
| إمدادات كهربائية | الجهد والتردد والمراحل والحمل والحماية وموقع الاتصال | الرسومات الكهربائية المعتمدة والفحص المؤهل |
| التأريض الوقائي | ترتيبات التأريض والترابط المطلوبة | سجلات الاختبار والتفتيش الكهربائية |
| الهواء المضغوط | الضغط والتدفق والجودة ونقطة الاتصال، إذا لزم الأمر | مواصفات المورد وقياسات الموقع |
| طاقة التدفئة | طريقة التدفئة ومصدر الطاقة والقدرة وأحكام السلامة | مواصفات المعدات والمراجعة الهندسية المحلية |
| العادم والتهوية | ترتيبات الاستخراج والهواء التجميلي والتفريغ المطلوبة | تصميم التهوية المعتمد والفحوصات الوظيفية |
| المياه والصرف الصحي | متطلبات التنظيف المطبقة والصرف الصحي ومعالجة النفايات | خطة النظافة المعتمدة وفحص الموقع |
| واجهات التحكم | متطلبات الإشارات والتعشيق والعزل والتكامل | رسومات الواجهة وخطة الاختبار المتفق عليها |
يجب ملء القيم الموجودة في هذا الجدول من التكوين الفعلي لمعدات HG ووثائق المشروع. وهي ليست مواصفات عالمية لخطوط إنتاج رقائق البطاطس المصنعة.
4. التركيب الميكانيكي وواجهات خطوط المعالجة
التثبيت الميكانيكي هو المرحلة التي يصبح فيها التصميم المعتمد نظام إنتاج مادي. الهدف ليس مجرد وضع كل آلة في مكانها، ولكن التأكد من أن الآلات والهياكل الداعمة والناقلات ووصلات المرافق وواجهات التحكم تعمل معًا على النحو المنشود.
4.1 تحديد المواقع والتسوية والمحاذاة
قبل وضع المعدات، يجب على فريق التثبيت تحديد النقاط المرجعية المتفق عليها والتأكد من ظروف الأرضية.
يجب على الفريق بعد ذلك اتباع تعليمات الشركة المصنعة فيما يتعلق بالوضع والدعم والتسوية والرسو والمحاذاة، حسب الاقتضاء.
هذه الأنشطة مهمة لأن وحدات المعدات قد تحتاج إلى الاتصال بالناقلات أو نقاط النقل أو الأنابيب أو الآلات الأخرى المجاورة. إذا كان موضع التثبيت يختلف عن التخطيط المعتمد، فقد لا تتم اصطفاف الاتصالات بشكل صحيح.
تشمل العواقب المحتملة ما يلي:
-
صعوبة ربط الوحدات المجاورة.
-
الأحمال غير المقصودة على الهياكل المتصلة أو الأنابيب.
-
مشاكل في تتبع الحزام أو النقل.
-
زيادة الاهتزاز أو التآكل الميكانيكي حيث تتأثر المحاذاة.
-
إعادة العمل قبل أن يتم اختبار الخط.
يجب الحصول على تفاوتات المحاذاة ومتطلبات التسوية من رسومات وأدلة التثبيت المعمول بها. لا تطبق التسامح المفترض على كل جهاز.
طريقة التحقق: سجل موضع المعدات الفعلي، وتحقق من المحاذاة مقابل النقاط المرجعية المعتمدة، وقم بتوثيق أي انحرافات قبل متابعة التوصيلات التابعة.
4.2 ارتفاع الناقل وتنسيق نقطة النقل
غالبًا ما يتم التعامل مع الناقلات على أنها مكونات بسيطة نسبيًا، ولكنها تمثل واجهات عملية بالغة الأهمية.
في خط رقائق البطاطس المصنعة، يمر المنتج عبر عمليات متعددة في تسلسل محدد. يجب أن يكون النقل بين التشكيل والقلي والتبريد والتتبيل والمعالجة النهائية متوافقًا مع تصميم المعدات.
يجب أن تحدد مراجعة التثبيت ما يلي:
-
ارتفاعات التغذية والتفريغ
-
عرض الناقل واتجاه السفر.
-
هندسة نقطة النقل.
-
متطلبات التعامل مع المنتج في كل واجهة.
-
ترتيبات القيادة والتحكم في السرعة.
-
الوصول للتنظيف والصيانة.
-
أي اتصال مطلوب بين الأجهزة المجاورة.
تعتمد عواقب الواجهة غير المتطابقة بشكل جيد على المنتج والمعدات. وقد تشمل تراكم المنتج، أو النقل المتقطع، أو تلف القطع المشكلة، أو التحميل غير المتساوي، أو المعالجة اليدوية المفرطة.
لا يمكن تحديد الواجهة الصحيحة من خلال رسم الترتيب العام وحده إذا كانت تفاصيل الاتصال ذات الصلة مفقودة.
طريقة التحقق: قم بمراجعة رسومات الواجهة قبل التسليم، ثم قم بفحص نقاط النقل المادية أثناء التثبيت. تأكد من أن الاتصال الفعلي يتوافق مع التصميم المعتمد.
4.3 الواجهات الميكانيكية بين الوحدات
ليس كل اتصال بين الأجهزة عبارة عن اتصال ناقل بسيط.
اعتمادًا على المشروع، قد تتضمن الواجهات إطارات دعم، أو أنابيب معالجة النفط، أو قنوات العادم، أو القنوات الكهربائية، أو الخطوط الهوائية، أو الحراس، أو منصات الوصول.
يجب على فريق المشروع توضيح المكونات التي يتم توفيرها من قبل شركة HG والتي يجب أن يتم توفيرها أو تركيبها من قبل العميل أو المقاول المحلي.
على سبيل المثال، قد تتضمن الآلة مجموعة داخلية لتدوير الزيت بينما تكون اتصالات الخدمة الخارجية ضمن نطاق العميل. إذا لم يتم تحديد الحدود، يجوز لكل طرف أن يفترض أن الآخر سوف يكمل العمل.
يمكن أن يساعد تسجيل الواجهة الميكانيكية في منع هذه المشكلة.
| واجهة | أسئلة لحلها |
|---|---|
| آلة إلى آلة | من يقوم بتوريد ناقل التوصيل أو الإطار أو مجموعة النقل؟ |
| من المعدات إلى البناء | هل هناك حاجة إلى دعامات أو مثبتات أو تعديلات هيكلية؟ |
| نظام المقلاة إلى المرافق | من يقوم بتوريد الأنابيب الخارجية والعزل ووصلات الخدمة؟ |
| المعدات إلى العادم | ما هي الوصلة المضمنة ومن يكمل مجاري الهواء؟ |
| نظام التحكم بالمعدات | من يقوم بتوريد الكابلات والإشارات وأعمال التكامل؟ |
| المعدات إلى التعبئة والتغليف | هل ارتفاع التفريغ والإنتاجية وأوضاع التشغيل متوافقة؟ |
يجب أن يكون لكل واجهة مالك مسمى ورسم أو مواصفات مكتوبة.
4.4 أدوات التحكم الكهربائية والتعشيق وتوقف الطوارئ
يحتاج الخط الذي يحتوي على آلات متعددة إلى نهج منسق للسلامة والتحكم.
التعشيق هو ترتيب تحكم يمنع أو يقيد العملية ما لم يتم استيفاء شرط محدد. اعتمادًا على تصميم الماكينة، قد يشمل ذلك الحراس، أو أبواب الوصول، أو تسلسلات التشغيل، أو الاتصال بين وحدات المعدات.
يجب أيضًا اعتبار وظائف التوقف في حالات الطوارئ جزءًا من التثبيت الكامل. تعتمد المواقع المطلوبة والتغطية وإعادة ضبط السلوك والعلاقة بين الأجهزة المتصلة على تقييم مخاطر المعدات وتصميم التحكم واللوائح المعمول بها.
إن مجرد توصيل عدة آلات بالطاقة لا يثبت أن أنظمة التحكم الخاصة بها تعمل بأمان كخط متكامل.
يجب على فريق المشروع التأكد من:
-
ما هي وظائف التحكم المحلية لكل جهاز.
-
ما هي الإشارات التي يجب تبادلها بين الآلات؟
-
كيفية تنسيق تسلسلات بدء التشغيل وإيقاف التشغيل.
-
كيف تؤثر الظروف غير الطبيعية على المعدات الأولية والنهائية.
-
ما هي وظائف التوقف في حالات الطوارئ والحماية المطبقة؟
-
كيف سيتم اختبار وتوثيق وظائف السلامة.
طريقة التحقق: استخدم المخططات الكهربائية المعتمدة، ووثائق واجهة التحكم، وتقييم السلامة لإعداد خطة اختبار وظيفية. يجب على الموظفين المؤهلين اختبار وظائف الحماية المطلوبة قبل عملية الإنتاج العادية.
4.5 لماذا لا يكفي التشغيل الفردي للآلة
يمكن للآلة أن تعمل بشكل صحيح من تلقاء نفسها بينما لا يزال خط الإنتاج الكامل يفشل في الأداء كما هو مطلوب.
فكر في مشكلة واجهة افتراضية: يعمل قسم التشكيل بسرعة ثابتة، ويعمل ناقل المقالة بشكل صحيح أثناء الاختبار المستقل. إذا كانت معدلات النقل الفعلية أو مواضع الواجهة غير متوافقة، فقد يستمر انقطاع الإنتاج المستمر.
هذا مثال هندسي عام، وليس حالة موثقة لعميل HG.
وينطبق المبدأ نفسه على التبريد، والتوابل، والتكديس، والتعبئة النهائية. قد تجتاز كل وحدة اختبارها الوظيفي الخاص بينما يواجه النظام العام تراكمًا أو تجويعًا أو نقلًا غير متناسق أو توقفات متكررة.
ولذلك يتطلب تكامل العمليات التحقق على مستويين:
-
التحقق من الآلة الفردية: تعمل كل آلة مصاحبة وفقًا لمتطلباتها المعمول بها.
-
التحقق من الخط المتكامل: تتبادل الأجهزة المتصلة إشارات المنتج والتحكم بشكل صحيح وتعمل معًا في ظل ظروف الاختبار المتفق عليها.
يجب أن يعالج التثبيت الناجح كليهما.
5. قائمة مراجعة جاهزية المصنع
يمكن استخدام قائمة المراجعة التالية أثناء إعداد المشروع ومراجعة ما قبل التثبيت. وهو إطار هندسي عام؛ وينبغي تكييف القائمة المرجعية النهائية مع نطاق المعدات الفعلي.
| بند التفتيش | لماذا يهم | طريقة الإثبات أو التحقق | الجهة المسؤولة للتأكيد |
|---|---|---|---|
| تخطيط المعدات المعتمدة | يحدد مواضع الماكينة وواجهاتها | رسم تخطيطي مُوقّع | مهندس مشروع العملاء الموردين |
| أبعاد البناء الفعلية | يحدد التعارضات مع الأعمدة والأبواب والهياكل | مسح الموقع مقارنة بالرسومات | المقاول المحلي العميل |
| الوصول للتسليم | يمنع المعدات من أن تصبح محاصرة أثناء التفريغ أو الحركة | طرق الوصول المقاسة وخطة المناولة | فريق تركيب العملاء |
| شروط الأرضية والدعم | يضمن الدعم المناسب وتحديد المواقع | فحص الموقع والتقييم الهيكلي، عند الاقتضاء | مهندس هيكلي العملاء |
| تصاريح الصيانة | يسمح بالخدمة والتفتيش والتنظيف | مراجعة التخطيط مقابل وثائق الخدمة | فريق صيانة عملاء الموردين |
| إمدادات كهربائية | يضمن التوافق مع متطلبات المعدات | الرسومات الكهربائية والتحقق من الموقع | كهربائي العملاء المورد |
| التأريض والحماية | يدعم السلامة الكهربائية | سجلات التفتيش والاختبار المؤهلة | كهربائي العملاء موظفي السلامة المسؤولة |
| الهواء المضغوط | يمنع ضعف وظائف الهواء، إذا لزم الأمر | التحقق من الضغط والتدفق والجودة | فريق مرافق عملاء الموردين |
| أنظمة التدفئة والوقود | يضمن التوافق مع تكوين العملية المحدد | تمت الموافقة على جدول المرافق ومراجعة السلامة | مقاول مرافق العملاء المورد |
| العادم والتهوية | يعالج الحرارة ورذاذ الزيت والروائح والمتطلبات البيئية المعمول بها | التصميم المعتمد والتحقق الوظيفي | مورد مقاول تهوية العملاء |
| الصرف والتنظيف | يدعم متطلبات النظافة والصيانة | خطة التنظيف وفحص الموقع | مورد فريق نظافة العملاء |
| واجهات النقل والنقل | يحافظ على تدفق المنتج بين الوحدات | واجهة drawings and dimensional inspection | فريق تركيب الموردين |
| واجهات الكهربائية والتحكم | يتيح التشغيل المنسق | المخططات وقائمة الإشارات وخطة اختبار الواجهة | فريق أتمتة عملاء الموردين |
| الحراس وتوقف الطوارئ | يدعم التثبيت والتشغيل الآمن | تقييم المخاطر والاختبارات الوظيفية الموثقة | موظفو سلامة عملاء الموردين |
| اتصالات المصب | يتجنب عدم التوافق مع التوابل أو المناولة أو التعبئة والتغليف | مواصفات الواجهة المتفق عليها | مورد العملاء مزود المعدات النهائية |
| أدوات التثبيت ومعدات الرفع | يتيح التعامل الآمن والفعال مع المعدات | خطة الرفع والتركيب المعتمدة | مقاول تركيب العملاء |
| مواد التكليف | يسمح بإجراء الاختبارات المخطط لها | تمت الموافقة على المواد التجريبية وخطة الاختبار | فريق إنتاج العملاء الموردين |
| موافقة الجاهزية | يمنع التثبيت من متابعة المشكلات الحرجة التي لم يتم حلها | توقيع مراجعة جاهزية المصنع | ممثل الموردين مدير مشروع العملاء |
كيفية استخدام قائمة المراجعة
لا تتعامل مع كل عنصر على أنه سؤال بسيط بنعم أو لا. قد تكون هناك أداة مساعدة ولكنها لا تزال غير مناسبة، وقد يوجد رسم تخطيطي دون التحقق منه مقابل الموقع الحالي.
سجل لكل عنصر واحدًا مما يلي:
-
جاهز: تمت مراجعة الأدلة وتم استيفاء المتطلبات.
-
مفتوح: العمل باقٍ، أو الدليل ناقص.
-
لا ينطبق: لا ينطبق المتطلب على تكوين المعدات المتفق عليه.
-
نقطة الانتظار: يجب معالجة المشكلة التي لم يتم حلها قبل متابعة نشاط التثبيت أو التشغيل ذي الصلة.
يجب أن تحدد مراجعة الاستعداد الشخص المسؤول، والإجراء التصحيحي، والأدلة المطلوبة لإغلاق كل عنصر مفتوح.
تكون قائمة المراجعة الموقعة مفيدة فقط عندما تعكس ظروف الموقع التي تم التحقق منها.
6. أخطاء التثبيت الشائعة وكيفية الوقاية منها
المخاطر التالية هي مخاطر تركيب المعدات الصناعية العامة. وهي ليست مطالبات بشأن حالات فشل عملاء HG الموثقة.
6.1 الخطأ 1: تصميم المصنع حول مساحة الماكينة وحدها
الخطأ الذي يحدث: يتم تركيب الماكينة في المبنى، ولكن لا يمكن للمشغلين الوصول إلى المكونات المهمة، أو لا يمكن فتح أبواب الصيانة بالكامل، أو لا يمكن لمعدات الرفع الوصول إلى الأجزاء التي تحتاج إلى صيانة.
سبب حدوث ذلك: يركز تخطيط التخطيط على أبعاد الماكينة الرئيسية بدلاً من غلاف التثبيت والتشغيل الكامل.
النتيجة المحتملة: إعادة التموضع، أو أعمال هيكلية إضافية، أو صعوبة الصيانة، أو التوقف عن العمل الذي يمكن تجنبه.
الإجراء الوقائي: قم بمراجعة الرسم العام للترتيب مع تراخيص الخدمة وأبواب الوصول ومتطلبات الرفع والمسح الفعلي للموقع قبل الانتهاء من التخطيط.
6.2 الخطأ 2: إعداد المرافق من التقديرات بدلاً من المواصفات
ما الذي يحدث: السعة الكهربائية، أو الهواء المضغوط، أو خدمات التدفئة، أو توصيلات العادم غير مناسبة للمعدات الموردة.
سبب حدوث ذلك: يعتمد العميل على معدات المصنع السابقة، أو على آلة مماثلة، أو على افتراضات حول الاستهلاك النموذجي للمرافق.
النتيجة المحتملة: أعمال كهربائية إضافية، أو تعديلات على نظام المرافق، أو تأخير الاختبار، أو تشغيل المعدات خارج ظروفها المحددة.
الإجراء الوقائي: اطلب جدول المرافق الخاص بالمشروع ورسومات التوصيل. اطلب من المقاول المحلي المسؤول التحقق من الموقع مقابل تلك المستندات.
6.3 الخطأ 3: التعامل مع توصيلات الماكينة على أنها قابلة للتبديل
ما الذي يحدث: نقاط نقل الناقل، أو توصيلات الأنابيب، أو هياكل الدعم، أو الواجهات النهائية غير متطابقة.
لماذا يحدث ذلك: يفترض فريق المشروع أن الأجهزة ذات المظهر المتشابه لها واجهات متطابقة أو تستخدم رسومات أولية بعد تغيير التصميم.
النتيجة المحتملة: إعادة صياغة التصنيع، أو محولات إضافية، أو صعوبات في المحاذاة، أو انقطاع تدفق المنتج.
الإجراء الوقائي: استخدام أحدث الرسومات المعتمدة والاحتفاظ بسجل الواجهة. قم بمراجعة جميع التغييرات مع المورد قبل التثبيت.
6.4 الخطأ 4: تجاهل بيئة المقالة أثناء تخطيط المصنع
ما الخطأ: لا تتطابق ترتيبات عادم المبنى أو إزالة الحرارة أو معالجة الزيت أو التنظيف مع نظام القلي الفعلي.
لماذا يحدث ذلك: يتم التعامل مع المقالة كآلة معزولة بدلاً من كونها وحدة معالجة مع خدمات داعمة.
النتيجة المحتملة: ظروف عمل غير مناسبة، أو صعوبات في التنظيف، أو متطلبات بيئية لم يتم حلها، أو تأخير في التشغيل.
الإجراء الوقائي: تأكد من تكوين المقالة وواجهات المرافق والتهوية ومعالجة الزيت والتنظيف المرتبطة بها مع المورد والمهندسين المحليين المؤهلين.
تعتمد المتطلبات المحددة على التصميم المختار؛ ولا ينبغي نسخها من نظام قلي آخر.
6.5 الخطأ 5: استكمال التركيب الميكانيكي دون مراجعة تكامل التحكم
ما الذي يحدث: تعمل الأجهزة الفردية، ولكن الخط المتكامل يحتوي على تسلسلات تشغيل غير متوافقة، أو إشارات مفقودة، أو تشابكات لم يتم حلها.
لماذا يحدث ذلك: يتم التعامل مع الإكمال الميكانيكي كدليل على أن الخط بأكمله جاهز.
النتيجة المحتملة: التوقفات المتكررة، أو نقل المنتج بشكل غير موثوق، أو ظروف التشغيل غير الآمنة، أو أعمال التشغيل الإضافية.
الإجراء الوقائي: الاتفاق على بنية التحكم وقائمة الإشارات ومنطق بدء التشغيل وإيقاف التشغيل وخطة الاختبار الوظيفي قبل اكتمال الأسلاك والتكامل.
6.6 الخطأ 6: ترك ترتيبات التنظيف إلى ما بعد التثبيت
ما الذي يحدث: يصعب استخدام المصارف أو نقاط الوصول أو وصلات التنظيف أو ترتيبات التعامل مع النفايات بمجرد وضع المعدات في مكانها.
لماذا يحدث ذلك: يعتبر التنظيف مسألة تشغيلية وليس من متطلبات تخطيط المصنع.
النتيجة المحتملة: ضعف إمكانية الوصول، أو زيادة جهود التنظيف، أو مشاكل في إدارة المياه، أو مخاطر النظافة.
الإجراء الوقائي: قم بمراجعة طريقة التنظيف المعتمدة لكل مكون ذي صلة قبل الانتهاء من التخطيط. التأكد من واجهات الصرف والتنظيف مع فريق النظافة بالمحطة.
6.7 الخطأ 7: شحن المعدات قبل التحقق من الموقع
ما الذي يحدث: تصل المعدات بينما لا تزال أرضية المصنع أو المرافق أو طرق الوصول أو الهياكل الداعمة غير مكتملة.
لماذا يحدث ذلك: يصبح تاريخ الشحن هو الحدث الرئيسي للمشروع، في حين يتم الحكم على الاستعداد من خلال تقدم البناء بدلاً من الأدلة.
النتيجة المحتملة: التخزين الممتد، والمعالجة المتكررة، وتعطيل التثبيت، وتكاليف المشروع الإضافية.
الإجراء الوقائي: قم بإجراء مراجعة رسمية للاستعداد قبل الإرسال. قم بتسجيل المشكلات التي لم يتم حلها والأطراف المسؤولة وتواريخ الإغلاق وأي قيود متفق عليها قبل قرار الشحن.
إن الإجراء الوقائي الأكثر فعالية في جميع السيناريوهات السبعة هو التنسيق المبكر المدعوم بالوثائق المعتمدة وظروف الموقع التي تم التحقق منها.
7. التنسيق بين الموردين والعملاء
العديد من مشكلات التثبيت لا تنتج عن خلل في الآلة أو عيب في البناء. وهي تنشأ بسبب عدم تحديد الحدود بين عمل مورد المعدات وعمل العميل بشكل واضح.
يحتاج المشروع الناجح إلى تقسيم متفق عليه للمسؤوليات قبل تسليم المعدات.
7.1 تحديد من يقوم بتوريد كل واجهة وتثبيتها والتحقق منها
يجب أن تميز مصفوفة المسؤولية الخاصة بالمشروع بين أربعة أنشطة:
-
العرض: من الذي يقدم المكون أو الخدمة؟
-
التثبيت: من يقوم بتثبيته وتوصيله فعليًا؟
-
التحقق: من الذي يتحقق من أنها تلبي المتطلبات المتفق عليها؟
-
الموافقة: من الذي يقبل النتيجة رسميًا؟
قد تنتمي هذه الأنشطة إلى أطراف مختلفة.
على سبيل المثال، قد يقدم مورد المعدات الرسومات الكهربائية، ويجوز للعميل ترتيب التركيبات الكهربائية في الموقع، وقد يقوم كهربائي مؤهل بإجراء الاختبارات المطلوبة، وقد يوافق مدير مشروع العميل على العمل المكتمل.
لا يعني تقديم الرسم تلقائيًا أن المورد مسؤول عن تثبيت البنية التحتية للموقع المقابل.
7.2 مصفوفة المسؤولية الموصى بها
وفيما يلي تخصيص توضيحي. ويجب الاتفاق على الترتيب النهائي في عقد المشروع والنطاق الفني.
| النشاط | مورد المعدات | العميل | المقاول المحلي / متخصص |
|---|---|---|---|
| تخطيط المعدات وأبعاد الآلة الموردة | إعداد وتأكيد معلومات المعدات الموردة | مراجعة واعتماد ترتيب الموقع | دعم مسح الموقع عند الاقتضاء |
| جاهزية الموقع وظروف البناء | توفير المتطلبات الخاصة بالمعدات | التنسيق والتأكد من جاهزية الموقع | فحص أو استكمال الأعمال المدنية المخصصة |
| مواصفات فائدة المعدات | توفير المتطلبات الفنية المعمول بها | مراجعة وتنسيق خدمات الموقع | تصميم أو تثبيت أنظمة المرافق المخصصة |
| التسليم والتفريغ | توفير أوزان المعدات وأبعادها وتعليمات التعامل معها | ترتيب الوصول إلى الموقع وتنسيق التسليم | تقديم خدمات الرفع والمناولة المتفق عليها |
| التركيب الميكانيكي | التثبيت أو الإشراف على النحو المتفق عليه تعاقديا | توفير التنسيق والدعم للموقع | استكمال أعمال التثبيت المعينة |
| التكامل الكهربائي والتحكم | توفير مخططات المعدات ومعلومات الواجهة المحددة | تنسيق المشروع الشامل | تثبيت واختبار الأسلاك والخدمات المخصصة للموقع |
| السلامة والحراسة | توفير الوثائق الخاصة بالمعدات ومكونات الحماية المتوفرة | تنسيق سلامة الموقع وإجراءات التشغيل | استكمال أعمال سلامة الموقع المعينة |
| التكليف | أداء أو دعم اختبارات الماكينة والعملية المتفق عليها | توفير المرافق والموظفين والمواد التجريبية المتفق عليها | دعم اختبار الموقع المطلوب |
| القبول النهائي | إظهار وظائف المعدات المتفق عليها | مراجعة النتائج وقبولها رسميًا وفقًا للعقد | توفير سجلات للعمل ضمن نطاقه |
تقلل المصفوفة الواضحة من عدم اليقين بشأن الأنابيب الخارجية، ومجاري الهواء، وتوجيه الكابلات، والأساسات، وناقلات التوصيل، والواجهات الأخرى التي قد لا يتم تضمينها في توريد المعدات.
7.3 إجراء مراجعة رسمية قبل التثبيت
قبل وصول المعدات، قم بترتيب مراجعة مشتركة تشمل مشروع المورد أو الممثل الهندسي، ومدير مشروع العميل، والمقاولين المحليين ذوي الصلة.
يجب أن تؤكد المراجعة:
-
تكوين المعدات المعتمدة الحالية والتخطيط.
-
حالة اكتمال الأعمال المدنية والوصول إلى المعدات.
-
جاهزية المرافق الكهربائية وغيرها المطلوبة.
-
حالة الواجهات الميكانيكية والمصب.
-
المسؤوليات المتفق عليها للبنود التي لم يتم حلها.
-
تسلسل التثبيت والتشغيل المخطط له.
-
المستندات والاختبارات المطلوبة للقبول.
يجب أن يكون لكل مشكلة لم يتم حلها مالك مسمى وشرط إغلاق محدد.
يجب أن ينتج عن الاجتماع سجل مكتوب، وليس مجرد اتفاق شفهي.
8. متى يكون المصنع جاهزًا للتشغيل؟
المصنع ليس جاهزًا للتشغيل لمجرد أن جميع الآلات قد وصلت أو تم وضعها على الأرض.
يجب أن يبدأ التشغيل فقط عند استيفاء المتطلبات الأساسية لمرحلة الاختبار المخطط لها.
تعتمد المتطلبات الأساسية المطلوبة على تكوين المعدات ونوع الاختبار ومتطلبات السلامة المعمول بها ونطاق المشروع المتفق عليه.
8.1 فهم المراحل الأربع
المرحلة 1 - اكتمال التثبيت
تم وضع المعدات وتجميعها وتوصيلها وفحصها وفقًا لمتطلبات التثبيت المعمول بها. يتم تسجيل العيوب المعلقة والعمل غير المكتمل.
المرحلة 2 - اختبار التشغيل الجاف
يتم اختبار الآلات والآليات ذات الصلة بدون منتج، وذلك باستخدام إجراء الاختبار المعتمد. يتحقق الفريق من الوظائف والحركة وأدوات التحكم وأجهزة الحماية والأقفال المطبقة.
المرحلة 3 - اختبار الخط المتكامل
يتم اختبار المعدات المتصلة معًا للتحقق من واجهات النقل وتسلسلات التشغيل واتصالات التحكم والاستجابات المنسقة لظروف التشغيل المحددة.
المرحلة الرابعة – الإنتاج التجريبي للمنتج
يقوم الخط بمعالجة المواد المتفق عليها بموجب شروط محددة. يقوم الفريق بتقييم جودة المنتج واستقرار العملية ومعايير الأداء التعاقدي المطبقة على التجربة.
قد تتداخل هذه المراحل أو يتم تنظيمها بشكل مختلف في عقد معين، ولكن يجب أن يظل التمييز بين الإكمال الميكانيكي والاختبار الوظيفي والتشغيل المتكامل وتجارب المنتج واضحًا.
8.2 التحقق من المتطلبات الأساسية لكل مرحلة
قبل اختبار التشغيل الجاف
تأكد من اكتمال أعمال التركيب ذات الصلة، وتوافر المرافق المطلوبة، وإجراء الفحوصات الكهربائية والميكانيكية، ويمكن اختبار المعدات بأمان.
قبل اختبار الخط المتكامل
تأكد من أن الأجهزة الفردية قد اجتازت الاختبارات المعمول بها، وتم فحص الواجهات، وتوصيل إشارات التحكم بشكل صحيح، وتم التحقق من وظائف الأقفال المتداخلة وإيقاف الطوارئ المتفق عليها.
قبل تجارب المنتج
تأكد من أن المعدات آمنة للعمل مع المنتج، وقد تم استيفاء متطلبات التنظيف والنظافة ذات الصلة، والمرافق مستقرة، والمواد الخام المتفق عليها وإجراءات الاختبار متاحة.
بالنسبة لرقائق البطاطس المصنعة، قد تتطلب تجارب المنتج تنسيق عمليات تحضير العجين، وتغطية العجين، والتشكيل، والقلي، والتبريد، والتتبيل، وفقًا للتكوين المزود. يجب أن يعتمد قبول المنتج على شروط التجربة المتفق عليها ومعايير قابلة للقياس بدلاً من بيان عام بأن الجهاز قيد التشغيل.
8.3 هل يمكن بدء التشغيل إذا لم تكن الأداة المساعدة أو الواجهة جاهزة؟
يعتمد ذلك على المتطلبات المفقودة والاختبار المقترح.
قد يكون من الممكن إجراء فحص خاص بالماكينة أو اختبار محدود بينما يظل العمل غير ذي الصلة غير مكتمل. ومع ذلك، يجب على الفريق عدم تجاوز إجراءات السلامة المطلوبة أو إجراء اختبار يعتمد على خدمة غير متوفرة أو لم يتم التحقق منها.
على سبيل المثال، لا يمكن لاختبار الخط المتكامل التحقق بشكل مجدي من تسلسل التشغيل المقصود في حالة فقدان اتصال المصب أو واجهة التحكم الضرورية. يجب ألا يستمر اختبار التسخين أو القلي دون توفر شروط سلامة نظام التدفئة المطبقة والخدمات المطلوبة.
يجب أن تحدد خطة التشغيل نقاط الانتظار وتحدد الأنشطة المسموح بها والأنشطة المقيدة والتي لا يمكن الاستمرار فيها حتى يتم حل المشكلة ذات الصلة.
8.4 قبول التثبيت مقابل قبول الإنتاج
قبول التثبيت وقبول الإنتاج قراران مختلفان.
يتعلق قبول التثبيت عمومًا بما إذا كان قد تم تركيب المعدات وإكمالها وفقًا للنطاق المتفق عليه والمتطلبات المعمول بها.
يتعلق قبول الإنتاج بما إذا كان النظام يفي بالمعايير الوظيفية ومعايير أداء العملية المتفق عليها في ظل ظروف الاختبار المحددة.
اعتمادًا على العقد، قد تتناول هذه المعايير المخرجات أو خصائص المنتج أو استقرار التشغيل أو المتطلبات المحددة الأخرى. ويجب الاتفاق مسبقًا على المعايير الدقيقة وطرق القياس وشروط الاختبار المسموح بها.
يجب أن يسجل تقرير التكليف الموثق نتائج الاختبار، والمشكلات المعلقة، والإجراءات التصحيحية، والأطراف المسؤولة عن التوقيع.
الأسئلة المتداولة
1. ما هي المعلومات التي يجب التأكد منها قبل شحن خط إنتاج رقائق البطاطس المصنعة؟
تأكد من تكوين المعدات المعتمدة والتخطيط وأبعاد الشحن والأوزان وجدول المرافق ومتطلبات التثبيت والواجهات الميكانيكية والكهربائية والوصول إلى التسليم ومصفوفة المسؤولية. ويجب أن يتفق العميل والمورد أيضًا على متطلبات التشغيل الأساسية والتعامل مع أي مشكلات معلقة في الموقع.
2. كيف يمكن للمصنع التحقق من المتطلبات الكهربائية والمرافق؟
اطلب جدول المرافق الخاص بالمشروع والرسومات الكهربائية والميكانيكية ورسومات الواجهة ذات الصلة من مورد المعدات. اطلب من المتخصصين المحليين المؤهلين مقارنة هذه المستندات مع البنية التحتية الفعلية للموقع والتحقق من خصائص الإمداد المطلوبة وشروط الاتصال.
لا تعتمد على قيم الصناعة العامة أو المواصفات من طراز جهاز آخر.
3. لماذا يجب أن تتبع تصاريح التثبيت المخطط المعتمد؟
توفر الموافقات المساحة المطلوبة للتركيب والتشغيل والتنظيف والفحص والصيانة وإزالة المكونات. قد تتلاءم الآلة فعليًا مع المبنى بينما لا يزال يتعذر الوصول إليها للصيانة. ولذلك، يجب أن يأخذ التصميم المعتمد في الحسبان النطاق الكامل للتشغيل والصيانة، وليس فقط مساحة الماكينة.
4. هل يمكن بدء التشغيل قبل أن تصبح كل أداة وواجهة جاهزة؟
قد تكون بعض عمليات الفحص المحدودة أو الاختبارات الخاصة بالماكينة ممكنة إذا كانت مشمولة في خطة الاختبار المعتمدة ويمكن إجراؤها بأمان. يجب أن تنتظر الاختبارات التي تعتمد على أدوات مساعدة مفقودة أو اتصالات غير مكتملة أو وظائف أمان لم يتم التحقق منها حتى يتم استيفاء متطلباتها الأساسية.
5. ما هي المعلومات التي يجب على العميل طلبها من المورد؟
كحد أدنى، اطلب التصميم المعتمد وأبعاد المعدات وأوزانها وتعليمات التثبيت وجدول المرافق والرسومات الكهربائية ومواصفات الواجهة ومتطلبات الصيانة ووثائق السلامة المعمول بها وخطة التشغيل. تعتمد المستندات الإضافية على تكوين المعدات ونطاق المشروع.
6. هل يتطلب كل خط إنتاج لرقائق البطاطس نفس ترتيبات الأساس والعادم والصرف؟
لا، تعتمد هذه المتطلبات على تصميم الماكينة، وتكوين التدفئة، وطريقة التنظيف، والأحمال الهيكلية، وظروف الموقع، واللوائح المحلية. يجب على المورد توفير المتطلبات الخاصة بالمعدات، بينما يقوم المهندسون المحليون المؤهلون بتحديد والتحقق من الأحكام المناسبة للبناء والمرافق.
7. كيف يمكن للعميل تحديد ما إذا كان المصنع جاهزًا للتركيب؟
قم بإجراء مراجعة موثقة لجاهزية المصنع مقابل مستندات المشروع المعتمدة. تحقق من أبعاد الموقع، والوصول إلى المعدات، وظروف الأرضية والدعم، والمرافق المطلوبة، والواجهات الميكانيكية، وأحكام السلامة، وترتيبات التنظيف. قم بتعيين مالك ومتطلبات إغلاق لكل عنصر لم يتم حله قبل ترخيص نشاط التثبيت ذي الصلة.
الخلاصة: جاهزية المصنع جزء من هندسة العمليات
يعد إعداد مصنع لخط إنتاج رقائق البطاطس المصنعة جزءًا أساسيًا من العملية الهندسية. فهو يربط تصميم المعدات بالبنية التحتية للمبنى، وأنظمة المرافق، والتركيب الميكانيكي، وأدوات التحكم، والسلامة، ومتطلبات الإنتاج.
النهج الأكثر فعالية هو تحديد الواجهات والتحقق منها قبل تسليم المعدات. إن التصميم المعتمد وجدول المرافق الخاص بالمشروع والمسؤوليات المخصصة بوضوح ومراجعة الاستعداد الموثقة يمنح المورد والعميل أساسًا مشتركًا للتركيب والتشغيل.
الهدف النهائي ليس مجرد تثبيت كل جهاز. إنه تحديد الشروط اللازمة لخط الإنتاج الكامل للعمل بأمان، والتكامل بشكل موثوق، وتلبية متطلبات الإنتاج المتفق عليها.
تساعد HG الشركات المصنعة للأغذية على التخطيط لحلول إنتاج رقائق البطاطس المُصنعة وفقًا لتكوين المعدات ومتطلبات المشروع. ناقش القدرة الإنتاجية المقترحة وتخطيط المصنع وظروف التثبيت مع فريقنا قبل تسليم المعدات بحيث يمكن مراجعة الواجهات ذات الصلة وتأكيدها.
موقع الكتروني: https://www.hg-machine.com/
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية
يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.