 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
خط إنتاج رقائق البطاطس الطازجة والطبيعية: من البطاطس النيئة إلى رقائق البطاطس المعبأة
محتوى
- 1.لماذا يحدد اختيار البطاطس النيئة نجاح خط إنتاجك
- 2.تدفق العملية الكاملة من البطاطس النيئة إلى رقائق البطاطس المعبأة
- 3.دقة التقطيع ولماذا يعد اتساق السُمك أمرًا مهمًا
- 4.اختيارات نظام القلي وتأثيرها على المنتج النهائي
- 5.مطابقة سعة الخط لحجم عملك
- 6.تقليل تكاليف النفايات والنفط على خط التشغيل
- 7.فحوصات الجودة تستحق التشغيل في كل نوبة عمل
تظل رقائق البطاطس واحدة من أكثر فئات الوجبات الخفيفة ربحية باستمرار في العالم، ولكن الفرق بين الخط الذي يكسب المال والخط الذي ينزفه عادة ما يعود إلى القرارات المتخذة قبل وقت طويل من إغلاق الكيس الأول. يتناول هذا الدليل ما يهم فعليًا عند بناء أو ترقية خط إنتاج رقائق البطاطس الطازجة ذات الطراز الطبيعي — بدءًا من اختيار البطاطس النيئة وحتى اكتشاف مشكلات الجودة قبل مغادرتها المصنع.
1.لماذا يحدد اختيار البطاطس النيئة نجاح خط إنتاجك
لا يمكن لأي كمية من المعدات الجيدة إصلاح دفعة سيئة من البطاطس. يعد اختيار المواد الخام المتغير الأكبر في جودة الرقائق، ويبدأ بثلاث خصائص: محتوى المادة الجافة، ومستوى السكر، وتوحيد حجم الدرنات.
- المادة الجافة (محتوى النشا): البطاطس التي تحتوي على 20–24% من المادة الجافة تقلى بشكل أكثر هشاشة وتمتص كمية أقل من الزيت. تنتج البطاطس ذات المادة الجافة المنخفضة رقائق دهنية ضعيفة بغض النظر عن مدى جودة ضبط المقلاة.
- خفض مستويات السكر: يؤدي ارتفاع نسبة السكر إلى ظهور رقائق داكنة ومريرة بسبب تفاعل ميلارد أثناء القلي. تحظى أصناف مثل أتلانتيك، أو ليدي روزيتا، أو شيبودي بشعبية كبيرة على وجه التحديد لأنها تحتوي على مستويات منخفضة من السكر بعد التخزين.
- درجة حرارة التخزين: تخضع البطاطس المخزنة تحت 7°C لعملية "التحلية الباردة"، حيث يتحول النشا إلى سكر. يجب عمومًا حفظ البطاطس ذات الدرجة الرقائقية في درجة حرارة تتراوح بين 8–12° درجة مئوية، وليس درجات حرارة التخزين البارد القياسية المستخدمة لبطاطس المائدة.
- توحيد الحجم والشكل: تعمل الدرنات المستديرة إلى البيضاوية ذات القطر الثابت على تقليل نفايات التقطيع وإعطاء أشكال رقائق أكثر اتساقًا، وهو أمر مهم لكل من الإنتاجية والجاذبية البصرية على الرف.
سيحتاج الخط الذي يعمل بالبطاطس المختارة جيدًا باستمرار إلى إعادة عمل أقل، واستبدال أقل للزيت، ودفعات أقل تخفيضًا — قرار المواد الخام يدفع ثمنه في كل مرحلة لاحقة.
2.تدفق العملية الكاملة من البطاطس النيئة إلى رقائق البطاطس المعبأة
قطع طازجة قياسية، خط رقائق البطاطس الطبيعية يتبع هذا التسلسل:
- الاستلام والتخزين – يتم حفظ البطاطس في صناديق المعالجة/التخزين عند درجة حرارة ورطوبة يمكن التحكم فيهما لتثبيت محتوى السكر قبل المعالجة.
- الغسيل وإزالة الحجارة – تقوم غسالة الأسطوانة الدوارة أو غسالة الفقاعات بإزالة الأوساخ، ويقوم جهاز إزالة الحجارة بفصل الصخور والحطام الذي قد يؤدي إلى إتلاف شفرات التقطيع.
- التقشير – تقوم المقشرات الأسطوانية الكاشطة أو المقشرات البخارية بإزالة القشور. يعتبر التقشير بالبخار أكثر لطفًا ويقلل من استخدام المياه، على الرغم من أن التقشير الكاشط أكثر شيوعًا للخطوط الحساسة للتكلفة.
- الفحص والتشذيب – يقوم العمال أو الفرز البصري بإزالة البطاطس التي تحتوي على بقع خضراء أو براعم أو عيوب، وتقليم العيون.
- التقطيع – تقوم آلات التقطيع بالطرد المركزي أو الجاذبية بتقطيع البطاطس إلى دوائر موحدة، يبلغ سمكها عادةً 1.2–2.0 مم.
- الشطف / غسل النشا – تمر شرائح البطاطس عبر خزان الشطف لإزالة النشا السطحي، مما يمنع الشرائح من الالتصاق ببعضها البعض ويقلل من تغير لون الزيت أثناء القلي.
- السلق (اختياري) – بعض خطوط الإنتاج ذات النمط الطبيعي تتخطى السلق للحفاظ على قوام ونكهة "نيئة مقلية" أكثر؛ بينما تستخدم خطوط أخرى سلقًا قصيرًا بالماء الساخن للتحكم في السكر وتحديد اللون.
- تجفيف المياه – تعمل الشاشات الاهتزازية أو مجففات السكاكين الهوائية على إزالة الرطوبة السطحية قبل القلي، وهو أمر بالغ الأهمية لعمر الزيت وسلامة القلي.
- القلي – تقوم المقالي المستمرة بطهي الشرائح، عادةً عند درجة حرارة 165–185° درجة مئوية، مع ضبط وقت القلي حسب سمك الشريحة ومحتوى الرطوبة المطلوب.
- إزالة الزيت – تعمل أجهزة إزالة الزيت بالطرد المركزي أو الشاشات الاهتزازية على إزالة الزيت السطحي الزائد مباشرة بعد القلي.
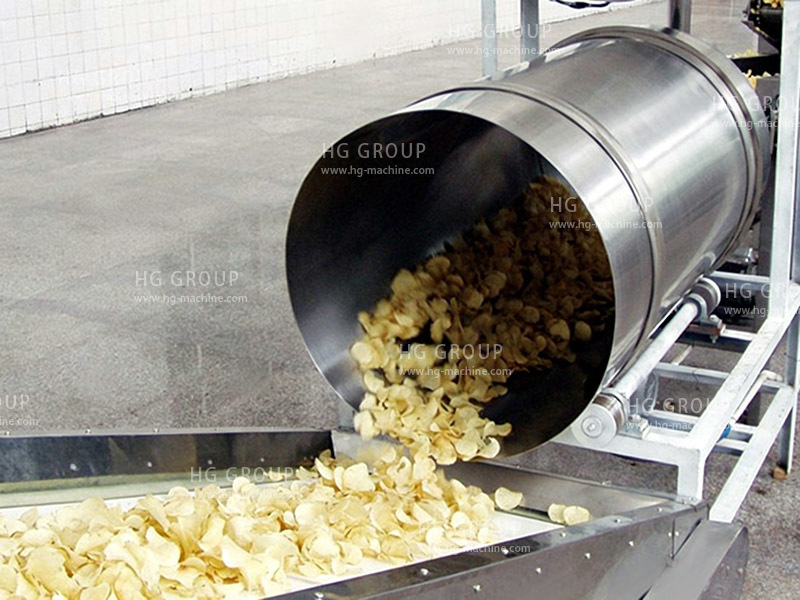
- التوابل – تقوم أسطوانة التوابل الدوارة بوضع الملح أو مساحيق النكهة بينما تظل الرقائق دافئة بدرجة كافية حتى تلتصق التوابل.
- التبريد – يتم تبريد الرقائق إلى درجة حرارة الغرفة قبل التعبئة لمنع التكثيف داخل الكيس.
- الفحص والكشف عن المعادن – تقوم أجهزة الفرز الضوئي وأجهزة الكشف عن المعادن بإزالة الرقائق المحروقة أو المكسورة أو الملوثة.
- الوزن والتعبئة – تقوم أجهزة الوزن متعددة الرؤوس وآلات التشكيل والتعبئة والختم الرأسية (VFFS) بتقسيم الأكياس وختمها، غالبًا تحت تدفق النيتروجين لإطالة مدة الصلاحية.
تتغذى كل مرحلة مباشرة على المرحلة التالية، وبالتالي فإن الاختناق أو فقدان الجودة في وقت مبكر من الخط يتراكم بحلول الوقت الذي يصل فيه المنتج إلى آلة التعبئة.
3.دقة التقطيع ولماذا يعد اتساق السُمك أمرًا مهمًا
التقطيع هو المكان الذي يتم فيه تحديد جودة الرقائق المقطوعة حديثًا إلى حد كبير، واتساق السُمك هو المقياس الأكثر أهمية.
يؤدي التباين المتساوي ±0.2 مم عبر الدفعة إلى قلي غير متساوٍ: تحترق الشرائح الرقيقة بينما تظل الشرائح السميكة غير مطبوخة جيدًا في نفس وقت بقاء المقلاة. ويؤدي هذا إلى إنتاج دفعة مختلطة يتعين فرزها يدويًا، أو الأسوأ من ذلك، يتم شحنها وتولد شكاوى العملاء.
العوامل الرئيسية في دقة التقطيع:
- حدة الشفرات وجدول الصيانة – تتمزق الشفرات الباهتة بدلاً من قطعها، مما يؤدي إلى إنشاء حواف خشنة تقلى بشكل غير متساوٍ وتمتص المزيد من الزيت. تقوم معظم العمليات بجدولة استبدال الشفرة أو شحذها كل 4–8 ساعات من وقت التشغيل المستمر، اعتمادًا على الإنتاجية.
- التحكم في معدل التغذية – يجب أن تحافظ آلات التقطيع بالطرد المركزي على تغذية ثابتة للبطاطس؛ حيث تتسبب الزيادات المفاجئة في قطع الشرائح بزاوية أو بشكل غير متساوٍ.
- الشفرات المجعدة مقابل الشفرات المستقيمة – تتمتع الرقائق المجعدة بمساحة سطح أكبر، مما يؤثر على وقت القلي والتصاق التوابل، لذلك يجب أن يتطابق اختيار الشفرة مع مواصفات المنتج المستهدفة، وليس فقط الجماليات.
- ضبط سمك الشريحة – ابحث عن آلات التقطيع ذات ضبط السمك بدون أدوات أو رقميًا، نظرًا لأن خطوط الإنتاج التي تعمل بوحدات SKU متعددة (العادية مقابل القطع السميك) تحتاج إلى تغيير سريع دون إيقاف الخط لإعادة الضبط الميكانيكي الممتد.
عادةً ما يؤتي الاستثمار في آلة تقطيع ذات تحكم صارم في التسامح ثماره من خلال تقليل هدر طاقة المقلاة وتقليل الدفعات المخفضة — إنها عنصر خط أصغر من المقلاة، ولكنها تؤثر بشكل غير متناسب على اتساق المنتج النهائي.
4.اختيارات نظام القلي وتأثيرها على المنتج النهائي
تعد المقلاة أعلى مكون من حيث التكلفة الرأسمالية وأعلى مكون من حيث تكلفة التشغيل في معظم خطوط الرقائق، ويشكل النوع المختار طابع المنتج والاقتصاد المستمر.
تناسب المقالي الدفعية إنتاج الرقائق بكميات صغيرة إلى متوسطة أو على الطراز الحرفي/الغلاية. إنها تسمح بمزيد من التحكم اليدوي في وقت القلي وغالبًا ما تستخدم للوضع "الطبيعي" أو "المطبوخ في الغلاية"، حيث يكون اللون البني غير المتساوي والقطع السميكة جزءًا من هوية المنتج.
تعتبر المقالي المستمرة قياسية للخطوط ذات الحجم الأكبر. تتحرك الرقائق عبر الزيت على ناقل شبكي، مما يوفر وقت قلي ثابتًا عبر الدفعة. تشمل الأنواع الفرعية ما يلي:
- المقالي المستمرة القياسية – القلي المباشر في حمام الزيت، وهو الأكثر شيوعًا بالنسبة للرقائق الكلاسيكية المقطعة إلى شرائح رقيقة.
- المقالي المفرغة من الهواء – تقلى في درجة حرارة أقل تحت ضغط منخفض، مما ينتج لونًا أفتح، وامتصاصًا أقل للزيت، وغالبًا ما تستخدم لخطوط رقائق الفاكهة/الخضروات "الأكثر صحة".
- المقالي منخفضة الزيت / الطاردة المركزية – تتضمن خطوة غزل الزيت لتقليل محتوى الزيت النهائي، وهي شائعة في الرقائق التي يتم تسويقها على أساس ادعاء انخفاض الدهون.
عوامل أخرى في نظام القلي تستحق التقييم:
- طريقة التسخين – تتمتع أنظمة التسخين بالنار المباشرة أو غير المباشرة (المبادل الحراري) أو الزيت الحراري بكفاءة مختلفة في استخدام الطاقة وخصائص مختلفة للتحكم في درجة الحرارة؛ وتوفر أنظمة التسخين غير المباشرة والزيت الحراري عمومًا قليًا أكثر توازناً وقابلية للتحكم.
- تكامل ترشيح الزيت – تعمل المقالي ذات الترشيح المستمر أو شبه المستمر للزيت على إطالة عمر الزيت بشكل كبير وتقليل تراكم الجزيئات الدقيقة التي تؤدي إلى تغميق الزيت وتقصير عمره القابل للاستخدام.
- التحكم التلقائي في درجة الحرارة/PID – يقلل التحكم الدقيق في درجة الحرارة من اختلاف اللون من دفعة إلى أخرى، وهو أمر مهم لاتساق الجودة ولتلبية إرشادات تقليل مادة الأكريلاميد التي تشير إليها الهيئات التنظيمية في العديد من الأسواق الآن لمنتجات البطاطس المقلية.
يجب أن يتم اختيار المقلاة وفقًا لموضع المنتج المستهدف أولاً (على شكل غلاية طبيعية مقابل مقلاة كلاسيكية رقيقة القطع مقابل مقلاة منخفضة الزيت)، ووفقًا للحجم ثانيًا — المقلاة ذات الحجم الخاطئ لإنتاجيتك إما تعيق الخط أو تعمل بشكل غير فعال تحت السعة.
5.مطابقة سعة الخط لحجم عملك
إن شراء سعة أكبر مما تحتاجه الشركة يؤدي إلى تقييد رأس المال ويترك المعدات تعمل بشكل جيد تحت نطاق تشغيلها الفعال؛ إن شراء كمية قليلة جدًا يفرض ترقية مبكرة مكلفة. مستويات القدرة التقريبية الشائعة في الصناعة:
- مقياس صغير/تجريبي: رقائق نهائية بوزن 50–150 كجم/ساعة — مناسبة لعلامة تجارية واحدة للبيع بالتجزئة، أو عمليات من المزرعة إلى الرف، أو شركة لا تزال تتحقق من ملاءمة المنتج للسوق.
- تجاري صغير: 150–500 كجم/ساعة — نموذجي للعلامات التجارية الإقليمية للوجبات الخفيفة التي توفر منطقة توزيع محددة.
- متوسط الحجم: 500 كجم/ساعة – 1.5 طن/ساعة — يدعم التوزيع متعدد المناطق وعقود العلامات التجارية الخاصة.
- الصناعات الكبيرة: 1.5 طن/ساعة وما فوق — عمليات وطنية أو موجهة للتصدير، وعادة ما يتم تشغيل خطوط مقلاة متوازية متعددة بدلاً من مقلاة واحدة أكبر، من أجل التكرار والمرونة عبر وحدات SKU.
بالإضافة إلى أرقام الإنتاج الخام، ينبغي لتخطيط القدرة أن يأخذ في الاعتبار:
- تقلبات الطلب الموسمية – غالبًا ما ترتفع مبيعات الوجبات الخفيفة خلال العطلات؛ قد لا يتمكن الخط الذي تم تحديد حجمه فقط للطلب المتوسط من التعامل مع موسم الذروة دون العمل الإضافي أو الطلبات الفائتة.
- تنوع وحدات SKU – تؤدي النكهات أو القطع أو أحجام العبوات المتعددة إلى تقليل الإنتاجية الفعالة بسبب وقت التغيير؛ قد يلزم تحديد حجم الخط الذي يعمل بالعديد من وحدات SKU أعلى من متطلبات الإنتاج الخام لمراعاة خسائر التغيير.
- مدرج النمو – عادةً ما يكون تصميم الخط المعياري (حجم المعدات يسمح بمقلاة موازية ثانية أو مسار تعبئة إضافي لاحقًا) قرارًا رأسماليًا أفضل من الإفراط في بناء القدرات مقدمًا، خاصة بالنسبة للعلامات التجارية الأحدث.
6.تقليل تكاليف النفايات والنفط على خط التشغيل
عادة ما يكون النفط هو أكبر تكلفة مدخلات متكررة بعد البطاطس النيئة، ويؤدي تقليل النفايات عبر الخط إلى زيادة التوفير بشكل كبير على مدار عام من التشغيل.
- ترشيح الزيت وإدارة دورانه – يزيل الترشيح المستمر الجسيمات الدقيقة والأحماض الدهنية الحرة التي تعمل على تسريع تحلل الزيت. إن مراقبة جودة الزيت بانتظام (اللون، مستوى الأحماض الدهنية الحرة، سلوك الرغوة) بدلاً من استبدال الزيت وفقًا لجدول زمني ثابت يتجنب الإغراق المبكر والإفراط في استخدام الزيت المتدهور.
- استراتيجية التعبئة مقابل الاستبدال الكامل – تقوم العديد من العمليات الفعالة بتعبئة الزيت بشكل مستمر بدلاً من تصريفه واستبداله بالكامل، مما يحافظ على استقرار جودة الزيت ويقلل من إجمالي استهلاك الزيت لكل كيلوغرام من الرقائق المنتجة.
- كفاءة خطوة إزالة الزيت – يقوم جهاز إزالة الزيت بالطرد المركزي أو الاهتزاز المضبوط بشكل صحيح مباشرة بعد القلي بإزالة الزيت السطحي قبل أن ينقع بشكل أكبر في الشريحة، مما يقلل بشكل مباشر من الزيت الذي يتم إجراؤه في المنتج النهائي (وبالتالي الزيت المستهلك لكل دفعة).
- تتبع إنتاجية البطاطس إلى الرقاقة – يجب تتبع خسارة التقشير وخسارة القطع ومعدل الرقائق المكسورة عن طريق التحول. يمكن للمقشرة التي تعمل بقوة شديدة، أو آلة التقطيع التي تنتج غرامات زائدة، أن تؤدي بهدوء إلى تآكل المحصول بعدة نقاط مئوية دون نقطة فشل واحدة واضحة.
- استعادة المياه والطاقة – تعمل المبادلات الحرارية الموجودة في المقالي، وإعادة تدوير المياه في مراحل الغسيل/الشطف، على تقليل تكاليف المرافق التي تتناسب بشكل مباشر مع حجم الإنتاج.
- استعادة الرقائق المكسورة والغرامات – يمكن في كثير من الأحيان إعادة توجيه الغرامات والرقائق المكسورة إلى المنتجات الثانوية (غبار الرقائق لقواعد التوابل، أو إعادة تعبئتها كوحدة SKU ذات درجة أقل) بدلاً من النفايات النقية.
نادرًا ما يتعلق تقليل النفايات على خط التشغيل بإصلاح جذري واحد — وعادةً ما يكون التأثير التراكمي لتتبع العائد في كل مرحلة وتصحيح أوجه القصور الصغيرة قبل أن تصبح تكاليف ثابتة مدمجة في العملية.
7.فحوصات الجودة تستحق التشغيل في كل نوبة عمل
إن مراقبة الجودة المستمرة على مستوى المناوبة تكتشف المشاكل قبل أن تتحول إلى خسائر كاملة أو، الأسوأ من ذلك، شكاوى تواجه العملاء. تتضمن قائمة التحقق العملية للتحول ما يلي:
- فحوصات عشوائية لمحتوى الرطوبة – يجب أن تقع الرقائق النهائية ضمن نطاق الرطوبة المستهدف (عادةً حوالي 1.5 –2٪)؛ تشير الرطوبة التي تنجرف خارج المواصفات إلى وجود مشكلة في درجة حرارة المقلاة أو توقيتها.
- قراءات جودة الزيت – يجب التحقق من مستوى الأحماض الدهنية الحرة ولونها على فترات زمنية محددة، وليس فقط عندما يصبح الزيت داكنًا بشكل واضح.
- أخذ عينات من سمك الشريحة – يؤكد سحب العينات من مخرجات آلة التقطيع أن الشفرة تحافظ على التسامح أثناء التحول، وليس فقط عند بدء التشغيل.
- اتساق اللون/التحمير – تساعد بيانات الفرز المرئية أو البصرية التي تقارن لون الشريحة بمعيار مرجعي في اكتشاف انحراف درجة حرارة المقلاة مبكرًا.
- معدل تطبيق الملح/التوابل – يجب فحص براميل التوابل للتأكد من ثبات وزن التطبيق لكل دفعة؛ يعد نقص التوابل أو الإفراط فيها انزلاقًا شائعًا وسهل التصحيح للجودة.
- فحص أجهزة الكشف عن المعادن والمواد الغريبة – يجب التحقق من معايرة أجهزة الكشف عن المعادن في بداية كل نوبة عمل باستخدام قطع الاختبار، وفقًا لبروتوكول سلامة الأغذية القياسي.
- سلامة ختم الكيس – اختبار قوة الختم أو التسرب العشوائي على الأكياس النهائية يحمي مدة الصلاحية ويمنع العودة من الأختام المكسورة.
- الامتثال للوزن – تضمن عمليات فحص الوزن العشوائية مقابل هدف الميزان متعدد الرؤوس أن العبوات تلبي متطلبات الوزن الصافي المعلنة.
إن إجراء هذه الفحوصات كإجراء روتيني دائم —وليس فقط أثناء عمليات التدقيق الرسمية — هو ما يفصل الخطوط ذات السمعة المستقرة للاتساق عن الخطوط التي تواجه شكاوى جودة دورية تعود إلى متغير واحد مفقود.
ينجح أو يواجه خط إنتاج رقائق البطاطس الطازجة الطبيعية صعوبات بناءً على القرارات المتخذة في كل مرحلة من مراحل هذه السلسلة، وليس بناءً على أي قطعة واحدة من المعدات. إن اختيار البطاطس النيئة بشكل صحيح، والتحكم في تحمل التقطيع، ومطابقة نظام المقلاة مع وضع المنتج، وتحديد حجم السعة حسب الطلب الحقيقي، وإجراء فحوصات جودة منضبطة على مستوى التحول معًا تحدد ما إذا كان الخط يوفر إنتاجًا متسقًا ومربحًا — أو سلسلة من الخسائر التي يمكن تجنبها.
لحظة توقيع تاريخية من سبعينيات القرن العشرين، عندما ساعد مؤسس شركة HG في دفع عجلة تطوير صناعة الأغذية في الصين وبدأ في التوسع في الأسواق الدولية.
على مدى العقود الماضية، شاركنا في تطور الإنتاج الغذائي الآلي — من المصانع المحلية إلى المشاريع العالمية الجاهزة عبر 100+ دولة.
ولا تزال هذه التجربة تشكل كل خطوط إنتاج الزئبق حتى يومنا هذا.
الآلات الغذائية العالمية و
حلول المصانع الجاهزة

بناء شراكات طويلة الأمد من خلال النمو المشترك والقيمة الصناعية.
حقوق الطبع والنشر © HG Industry Group جميع الحقوق محفوظة
آلة الطعام آلات تجهيز الوجبات الخفيفة والأغذية

يشكل الاستخدام غير المصرح به لمحتوى هذا الموقع انتهاكًا لحقوق الطبع والنشر وقد يؤدي إلى اتخاذ إجراء قانوني.